
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-10-12 Nguồn:Site


Trong quá trình dập kim loại số lượng lớn, sự hoàn hảo về mặt kỹ thuật quyết định thành công. Những sai sót nhỏ sẽ dẫn đến tắc nghẽn sản xuất nghiêm trọng. Một sự cố dụng cụ ở tốc độ 100.000 hành trình mỗi giờ sẽ phá hủy lợi nhuận, làm hỏng máy ép và làm ngừng chuỗi cung ứng. Việc thu hẹp khoảng cách giữa các mô hình CAD lý thuyết và thực tế in ấn vật lý vẫn là một thách thức không ngừng trong phân xưởng. Những người ra quyết định phải đánh giá xem liệu thiết kế khuôn tiến bộ được đề xuất có tính đến lực động, hoạt động đồng thời, nạp dải kim loại liên tục và bảo trì lâu dài trước khi cắt thép hay không. Danh sách kiểm tra này cung cấp một khuôn khổ nghiêm ngặt để đánh giá các đề xuất công cụ. Bằng cách kiểm tra bố cục dải, trình tự trạm, lựa chọn vật liệu và tích hợp cảm biến, nhóm kỹ thuật có thể xác thực khả năng tồn tại. Bạn có thể chọn các đối tác sản xuất có khả năng thực hiện hàng triệu chu trình hoàn hảo mà không có thời gian ngừng hoạt động ngoài dự kiến.
Bố cục dải quyết định khả năng sinh lời: Việc tối ưu hóa việc sử dụng vật liệu và độ chính xác của quy trình ngay từ đầu sẽ ngăn ngừa chi phí phế liệu quá mức và đảm bảo độ ổn định của dải liên tục trong suốt khuôn.
Việc thực hiện đồng thời là không thể thương lượng: Các hoạt động tuần tự phải được thiết kế để cân bằng lực cắt và tạo hình đồng thời trong một hành trình, ngăn chặn sự mài mòn khuôn không đều và độ lệch của máy ép.
Tích hợp cảm biến giúp giảm thiểu thảm họa: Các hoạt động với khối lượng lớn yêu cầu các cảm biến tích hợp trong khuôn để phát hiện cấp liệu sai và ngăn chặn hiện tượng trượt để bảo vệ dụng cụ khỏi bị tự hủy.
Khả năng tiếp cận bảo trì xác định thời gian hoạt động: Thiết kế khuôn tiến bộ vượt trội sử dụng các hạt dao thay đổi nhanh, theo mô-đun cho các bộ phận có độ mài mòn cao, giảm đáng kể thời gian ngừng hoạt động trong quá trình mài sắc định kỳ.
Mục lục
Bố cục dải tạo thành nền tảng của bất kỳ hoạt động dập nào. Việc đánh giá tập trung vào việc tối đa hóa việc sử dụng vật liệu trong khi vẫn duy trì đủ độ bền của màng mang để nạp dải kim loại liên tục một cách chính xác. Bố cục thiếu sót sẽ ảnh hưởng đến toàn bộ quá trình sản xuất, gây ra các vấn đề về cấp liệu và mất ổn định kích thước.
Nguyên liệu thô đại diện cho chi phí liên tục lớn nhất trong quá trình dập. Các kỹ sư tính toán bước và chiều rộng tối ưu để giảm thiểu phế liệu khung mà không làm yếu vật mang. Việc đánh giá các chiến lược lồng ghép với chi phí của nguồn cuộn dây rộng hơn đòi hỏi phải tính toán kỹ lưỡng. Bố cục hai hàng hoặc cấu hình lồng vào nhau giúp giảm đáng kể chất thải khi dập các bộ phận kim loại phức tạp với khối lượng lớn. Bạn phải phân tích các yêu cầu về hướng hạt. Việc tạo hình dọc theo thớ sẽ ngăn ngừa hiện tượng nứt ở thép cường độ cao, ngay cả khi điều đó đồng nghĩa với việc phải hy sinh một vài điểm phần trăm trong việc sử dụng vật liệu. Cách bố trí phải cân bằng giữa việc tiết kiệm vật liệu với giới hạn vật lý của kim loại.
Việc chọn loại vật mang thích hợp phụ thuộc vào hình dạng bộ phận. Các giá đỡ trung tâm mang lại sự ổn định cho các bộ phận đối xứng, cho phép dòng nguyên liệu đều. Giá đỡ một cạnh hoặc hai cạnh cho phép tạo hình tác động bên cạnh và xuyên cam mạnh mẽ. Thiết kế bộ nâng cổ phiếu một cách chính xác sẽ giữ cho dải ở mức độ hoàn hảo trong quá trình nâng cấp. Điều này ngăn chặn sự ràng buộc, biến dạng hoặc kẹt giấy. Máy nâng cổ phiếu chạy bằng lò xo hoặc chạy bằng nitơ phải cung cấp đủ lực hướng lên để làm sạch ma trận khuôn mà không gây ra rung động dải. Nếu dải bị nảy trong chu kỳ nạp, các chốt dẫn hướng sẽ trượt mục tiêu, gây ra nạp sai.
Bước tiến tiến quyết định khoảng cách chính xác mà vật liệu di chuyển về phía trước trong mỗi chu kỳ ép. Việc tính toán kích thước này yêu cầu tính đến kích thước vật lý của khoảng trống, chiều rộng của mạng kết nối và khoảng trống cần thiết giữa các trạm. Nếu cao độ quá chặt, mạng sẽ bị rách khi bị căng. Nếu nó quá lỏng, chất thải vật liệu sẽ tăng vọt. Các lỗ thí điểm phải được đục lỗ ngay ở trạm đầu tiên. Các lỗ này ăn khớp với các chốt thí điểm có mũi đạn ở các trạm tiếp theo để kéo dải vào vị trí thẳng hàng hoàn hảo trước khi các chày cắt tiếp xúc. Định cỡ chính xác các lỗ thí điểm đảm bảo dải có thể được định vị chính xác mà không làm biến dạng các cạnh của lỗ.
Kỹ thuật bố trí để yêu cầu độ nâng dải tối thiểu cho phép tốc độ in nhanh hơn. Lực nâng quá mức buộc máy ép phải hoạt động với hành trình dài hơn, hạn chế hiệu quả số hành trình mỗi phút. Xác nhận rằng hành trình khuôn phù hợp với khe hở bộ phận mà không di chuyển quá mức. Giữ quá trình tiến triển chặt chẽ đảm bảo hiệu quả tối đa và giảm mài mòn trên vòng bi ép. Bạn cũng phải tính đến mạng lưới căng. Khi vẽ hoặc tạo hình các chi tiết sâu, màng mang phải uốn cong và căng ra mà không bị đứt. Việc kết hợp các vòng mở rộng trong thiết kế giá đỡ sẽ hấp thụ lực hút vật liệu này, giữ cho khoảng cách bước tổng thể không đổi.
Mỗi trạm trong khuôn lũy tiến thực hiện hoạt động của mình mà không ảnh hưởng đến tính toàn vẹn của dải. Các bộ phận kim loại phức tạp đòi hỏi sự đồng bộ hóa hoàn hảo để duy trì độ chính xác về kích thước.
Phân phối các hoạt động có trọng tải nặng trên toàn bộ chiều dài khuôn. Điều này ngăn chặn tải lệch tâm trên ram máy ép. Tải trọng lệch tâm gây ra hiện tượng lệch ram, dẫn đến khuôn bị mòn sớm và độ dày các bộ phận không đồng đều. Việc sử dụng chiều dài cú đấm so le giúp giảm sốc tác động ban đầu. Các cú đột bước bằng một phần độ dày vật liệu sẽ giảm thiểu tiếng ồn âm thanh và bảo vệ vòng bi máy ép khỏi các gai trọng tải lớn. Khi nhiều chày chạm vào vật liệu cùng một lúc, lực đột phá có thể làm hỏng khung ép. Việc thay đổi chiều dài cú đấm chỉ vài phần nghìn inch sẽ chia lực này thành các mức tăng có thể quản lý được.
Thép cường độ cao sở hữu bộ nhớ vật liệu đáng kể. Việc đánh giá thiết kế cho các trạm uốn quá mức hoặc các hoạt động đúc sẽ làm mất đi tính đàn hồi tự nhiên này. Việc xem xét dữ liệu Phân tích phần tử hữu hạn xác nhận các chiến lược bù đàn hồi trước khi cắt thép. Việc dựa vào việc thử và sai trong giai đoạn thử nghiệm sẽ làm trì hoãn việc ra mắt sản phẩm. Bạn phải thiết kế các trạm tạo hình với các khối cam có thể điều chỉnh được hoặc các hạt dao có thể lắc được. Điều này cho phép các nhà chế tạo công cụ tinh chỉnh góc uốn quá mức trên sàn máy ép mà không cần kéo toàn bộ công cụ ra khỏi máy.
Tấm gạt phôi giữ vật liệu phẳng trên khối khuôn trong khi chày rút lại. Nếu không có tấm gạt phôi chắc chắn, vật liệu sẽ nhấc lên theo chày đột, phá hủy mạng lưới vận chuyển và gây ra tình trạng kẹt lớn. Các kỹ sư phải tính toán lực tước chính xác cần thiết dựa trên tổng chu vi cắt và độ bền cắt của vật liệu. Lò xo cuộn hạng nặng hoặc bình chứa khí nitơ khép kín cung cấp lực này. Lò xo nitơ có kích thước nhỏ gọn hơn và cung cấp toàn bộ lực khi tiếp xúc ban đầu, khiến chúng trở nên vượt trội đối với các vật liệu có độ bền cao. Tấm gạt phôi cũng hoạt động như một thanh dẫn hướng thứ cấp cho các chày xuyên mảnh, ngăn không cho chúng bị lệch và gãy khi chịu tải nặng ở bên.
Đảm bảo góc dự thảo thích hợp và khoảng trống trong khoang khuôn. Điều này tạo điều kiện cho việc đổ phế liệu đáng tin cậy. Việc lưu giữ phế liệu, còn được gọi là hiện tượng kéo sên, xảy ra khi phế liệu dính vào chày và rút vào khuôn. Điều này sẽ phá hủy dao ở hành trình tiếp theo.
Kết hợp các góc cắt trên mặt chày xuyên để phá vỡ lực hút của màng dầu.
Lắp các chốt đẩy có lò xo vào bên trong tâm của chày để đẩy sên xuống một cách vật lý.
Sử dụng các nút khuôn có miệng chuông hơi rộng ra phía dưới vùng cắt để tránh các vật liệu xếp chồng lên nhau.
Tích hợp các luồng khí có mục tiêu được hẹn giờ với hành trình ép để thổi phế liệu ra khỏi vùng cắt.
Áp dụng hệ thống chân không dưới đế khuôn để chủ động kéo các vật liệu nhẹ xuống máng phế liệu.
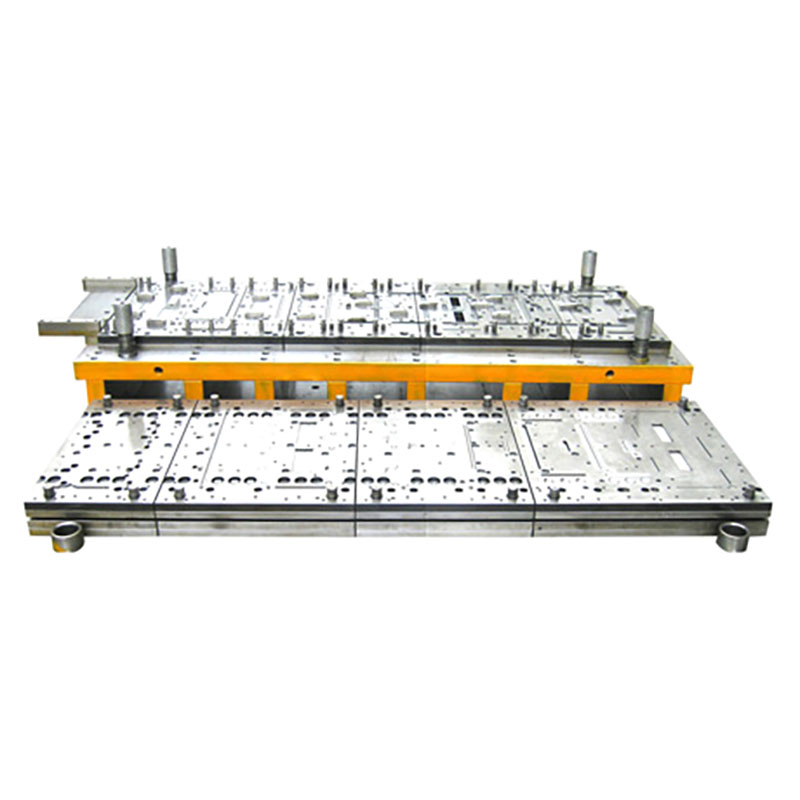
Sản xuất số lượng lớn đòi hỏi vật liệu dụng cụ chống mài mòn, mòn và mỏi. Chi phí trả trước của vật liệu cao cấp sẽ bù đắp cho khoảng thời gian bảo trì kéo dài.
Việc chỉ định cacbua vonfram cho các cú đấm có tác động cao là bắt buộc khi chạy với khối lượng cực cao. Cacbua có khả năng chống mài mòn đặc biệt nhưng thiếu độ dẻo dai để xử lý độ lệch ngang nghiêm trọng. Việc lựa chọn thép công cụ phù hợp dựa trên độ bền sẽ đảm bảo tuổi thọ của công cụ. Bạn phải kết hợp vật liệu dụng cụ với chế độ lỗi cụ thể của trạm đó. Nếu chày bị sứt mẻ thì nó cần độ dẻo dai hơn. Nếu nó mất đi lợi thế nhanh chóng, nó cần có khả năng chống mài mòn cao hơn.
Vật liệu dụng cụ | Đặc điểm chính | Ứng dụng lý tưởng trong khuôn lũy tiến |
|---|---|---|
Thép công cụ D2 | Carbon cao, crôm cao. Chống mài mòn tốt. | Trạm làm trống và tạo hình tiêu chuẩn cho khối lượng vừa phải. |
Thép tốc độ cao M2 | Độ dẻo dai tuyệt vời và cân bằng mài mòn. | Cú đấm chịu tác động lớn và lực ngang vừa phải. |
CPM-10V | Luyện kim bột. Khả năng chống mài mòn cực cao. | Ma trận cắt có độ mài mòn cao dập các vật liệu mài mòn. |
cacbua vonfram | Độ cứng tối đa. Giòn dưới tải trọng bên. | Những cú đấm và đấm thẳng có khối lượng cực cao. |
Đánh giá lớp phủ lắng đọng hơi vật lý làm giảm ma sát. Các lớp phủ như TiN, TiCN và TiAlN có hiệu quả cao khi dập thép không gỉ hoặc nhôm. Những kim loại này có xu hướng hàn nguội tự nhiên với thép công cụ trần, một quá trình được gọi là mài mòn. Việc xác minh các thông số kỹ thuật xử lý nhiệt đảm bảo độ bền của lõi được duy trì cùng với độ cứng bề mặt. Cú đấm có bề mặt cứng nhưng lõi giòn sẽ vỡ vụn dưới tốc độ sản xuất. Xử lý đông lạnh sau chu kỳ tôi và tôi ban đầu giúp ổn định cấu trúc vi mô của thép. Điều này ngăn chặn sự thay đổi kích thước của các bộ phận dụng cụ theo thời gian và tăng tuổi thọ mỏi tổng thể.
Vận hành ở tốc độ cao mà không có sự giám sát liên tục sẽ gây ra rủi ro vận hành. Thiết kế phải tích hợp công nghệ cảm biến để dừng máy ép ngay lập tức khi phát hiện sự bất thường.
Việc tích hợp các cảm biến tiệm cận hoặc quang học laze sẽ xác minh dải kim loại liên tục đã tiến đến bước chính xác đến từng micro milimet. Việc sử dụng các chốt thí điểm có cảm biến tích hợp sẽ phát hiện xem dải có bị lệch hay không trước khi khuôn đóng lại. Nếu chốt dẫn hướng không thể vào hoàn toàn lỗ dẫn hướng, cảm biến sẽ gửi tín hiệu lỗi đến bộ điều khiển máy nén. Điều này kích hoạt lệnh dừng khẩn cấp trong vòng một phần nghìn giây, ngăn khuôn khỏi đập vỡ các bộ phận chưa tạo thành một nửa.
Việc tích hợp hàng chục cảm biến vào một công cụ duy nhất đòi hỏi phải có chiến lược nối dây được lên kế hoạch tỉ mỉ. Những sợi dây lỏng lẻo treo lủng lẳng ở phần đế trên chắc chắn sẽ bị đứt do các bộ phận chuyển động hoặc bị nghiền nát bởi những mảnh kim loại vụn. Các kỹ sư phải thiết kế các kênh chuyên dụng được mài trực tiếp vào đế khuôn để định tuyến cáp cảm biến một cách an toàn. Việc hợp nhất tất cả các kết nối cảm biến vào một hộp nối kín, chịu lực cao được gắn ở bên cạnh dụng cụ giúp đơn giản hóa quá trình thiết lập. Khi dụng cụ được đưa vào máy ép, người vận hành chỉ cần kết nối một dây cáp nhiều chân duy nhất để kết nối dụng cụ với hệ thống điều khiển máy ép. Điều này giúp loại bỏ các lỗi nối dây và giảm đáng kể thời gian chuyển đổi.
Thiết kế cảm biến quang học hoặc âm thanh xác nhận phần cuối cùng đã tách thành công khỏi vật mang. Một phần còn sót lại trong khối khuôn sẽ gây ra hư hỏng nghiêm trọng ở hành trình tiếp theo. Giám sát các máng phế liệu ngăn chặn việc sao lưu. Nếu sên xếp chồng lên nhau trong máng, cuối cùng chúng sẽ nghiền nát ma trận khuôn và làm vỡ các cú đấm xuyên thấu. Màn hình trọng tải áp điện được lắp đặt trong khung ép theo dõi lực của mỗi hành trình. Nếu một cú đấm bị gãy hoặc một con sên bị kéo, ký hiệu trọng tải sẽ thay đổi ngay lập tức. Màn hình sẽ phát hiện sai lệch này và dừng máy ép trước chu kỳ tiếp theo.
Mọi công cụ cuối cùng đều yêu cầu mài sắc và bảo trì định kỳ. Thiết kế phải cho phép người chế tạo công cụ bảo dưỡng khuôn nhanh chóng mà không cần tháo toàn bộ đế ra khỏi máy ép.
Việc đánh giá việc sử dụng các khối khuôn được phân đoạn và miếng đệm đột lỗ cho phép các nhóm bảo trì thay thế các bộ phận bị mòn trong vài phút. Việc đảm bảo các hạt dao được khóa hoặc chốt sẽ đảm bảo việc căn chỉnh lặp lại và chắc chắn. Người chế tạo dụng cụ không cần phải chỉ ra hoặc căn chỉnh thủ công các bộ phận cắt trong quá trình chuyển đổi giữa chừng. Thiết kế mô-đun biến việc sửa chữa kéo dài nhiều giờ thành một điểm dừng nhanh chóng.
Sự căn chỉnh giữa guốc khuôn trên và khuôn dưới hoàn toàn phụ thuộc vào các chốt dẫn hướng và ống lót. Đối với hoạt động tốc độ cao, ống lót bằng đồng nguyên khối tiêu chuẩn tạo ra quá nhiều ma sát và nhiệt, dẫn đến sự giãn nở và liên kết nhiệt. Việc chỉ định các chốt dẫn hướng ổ bi được nạp sẵn sẽ loại bỏ vấn đề này. Hệ thống ổ bi cung cấp khả năng căn chỉnh khe hở bằng 0, đảm bảo các chày đi vào ma trận khuôn được căn giữa hoàn hảo trong từng hành trình. Sự căn chỉnh chặt chẽ này rất quan trọng khi làm việc với các vật liệu mỏng đòi hỏi khoảng hở cắt cực kỳ chặt chẽ. Các kỹ sư cũng phải chỉ định độ dài chốt chính xác để các chốt dẫn hướng vẫn được gắn hoàn toàn vào ống lót trước khi bất kỳ chày nào tiếp xúc với vật liệu.
Việc xác minh rằng thiết kế có đủ tuổi thọ mài trên tất cả các bộ phận cắt sẽ kéo dài tuổi thọ tổng thể. Việc tiêu chuẩn hóa các tấm chêm cho phép kỹ thuật viên dễ dàng khôi phục chiều cao chày và khuôn sau khi mài bảo trì. Khi chày được mài xuống vài phần nghìn inch, một miếng chêm tương ứng phải được đặt phía sau chày để duy trì độ sâu tạo hình chính xác. Thiết kế tấm gạt phôi có cửa sổ có thể tháo rời. Điều này cho phép người chế tạo dụng cụ tiếp cận trực tiếp với chày xuyên mà không cần phải tháo toàn bộ cụm vũ nữ thoát y nặng khỏi đế trên.

Việc chọn đối tác gia công đòi hỏi phải nhìn xa hơn tệp CAD. Bạn phải đánh giá các quy trình xác nhận, tính nghiêm ngặt về mặt kỹ thuật và khả năng sản xuất của họ.
Yêu cầu mô phỏng động học và hình thành các nghiên cứu khả thi chứng tỏ thiết kế hoạt động trong môi trường ảo trước khi xây dựng. Phân tích phần tử hữu hạn dự đoán độ mỏng, rách và đàn hồi của vật liệu. Các nhà cung cấp công cụ bỏ qua mô phỏng dựa vào các phương pháp thử và sai đã lỗi thời. Điều này dẫn đến vòng thử nghiệm vô tận, lỡ ngày giao hàng và các công cụ không bao giờ chạy ở tốc độ đã nêu. Nhu cầu xem báo cáo mô phỏng cho các trạm tạo hình phức tạp nhất. Tìm tỷ lệ phần trăm mỏng vượt quá giới hạn an toàn của vật liệu.
Xác thực logic của nhà cung cấp là cần thiết. Họ có phân tích một cách khách quan xem hình dạng và khối lượng của bộ phận có phù hợp với việc thiết lập lũy tiến không? Đôi khi khuôn chuyển cung cấp khả năng kiểm soát kích thước tốt hơn cho các chi tiết được vẽ sâu cần được tách sớm khỏi dải. Một đối tác có thẩm quyền đề xuất quy trình phù hợp dựa trên tính chất vật lý và khối lượng sản xuất. Họ sẽ tính toán giới hạn trọng tải ngược của máy ép cụ thể của bạn để đảm bảo dụng cụ này không làm hỏng thiết bị của bạn.
Triển khai chiến lược chèn mô-đun cho các bộ phận có độ mài mòn cao để giảm thời gian dừng bảo trì trên sàn máy ép.
Đáp: Thời gian thực hiện tiêu chuẩn dao động từ 8 đến 16 tuần. Dòng thời gian chính xác phụ thuộc nhiều vào độ phức tạp của bộ phận, số lượng trạm và sự tích hợp của các cảm biến trong khuôn. Các giai đoạn thử nâng cao, bao gồm mô phỏng sản xuất tốc độ tối đa và điều chỉnh FAI, kéo dài lịch trình nhưng đảm bảo độ tin cậy lâu dài tại xưởng.
Trả lời: Khuôn lũy tiến xử lý việc cấp cuộn liên tục, tốc độ cao cho các bộ phận phức tạp phẳng hoặc có hình dạng vừa phải. Cần có khuôn chuyển để vẽ sâu hoặc các bộ phận phải được tách ra khỏi dải sớm. Điều này cho phép bộ phận di chuyển giữa các trạm độc lập mà không bị hạn chế bởi mạng lưới vận chuyển liên tục.
Đáp: Các tiêu chuẩn của ngành thường hướng tới việc sử dụng nguyên liệu từ 70% đến 85%. Chiến lược lồng phần tác động lớn đến số liệu này. Mặc dù mức sử dụng cao hơn giúp giảm lãng phí nguyên liệu thô, nhưng các kỹ sư phải đảm bảo rằng khung xương còn lại vẫn giữ được đủ sức mạnh để đưa vào máy ép một cách chính xác mà không bị biến dạng hoặc oằn khi bị căng.
Trả lời: Các kỹ sư sử dụng các trạm uốn quá mức, hoạt động đúc và mô phỏng FEA để dự đoán và chống lại độ đàn hồi tự nhiên của kim loại có độ bền cao. Bằng cách cố tình uốn cong vật liệu quá góc mục tiêu một chút, kim loại sẽ giãn ra đến dung sai kích thước chính xác cần thiết ngay sau khi nó ra khỏi trạm tạo hình.
Trả lời: Các nguyên nhân gây hư hỏng thường gặp nhất bao gồm kéo trượt, nạp vật liệu sai, mòn và hư hỏng do mỏi. Lực cắt không cân bằng gây ra hiện tượng lệch ép nghiêm trọng. Điều này dẫn đến các chày bị vỡ, ma trận khuôn bị hỏng và ổ bi máy ép bị mài mòn quá mức nếu không được giảm thiểu đúng cách trong giai đoạn kỹ thuật ban đầu.
Trả lời: Cảm biến thí điểm và màn hình phóng liên tục theo dõi vị trí dải và thoát bộ phận. Nếu xảy ra việc nạp sai hoặc một bộ phận không thể đẩy ra, các cảm biến sẽ liên lạc với bộ điều khiển máy ép để kích hoạt dừng khẩn cấp trong vòng một phần nghìn giây. Điều này sẽ dừng thanh ram trước khi nó đóng vào vật cản, ngăn ngừa sự cố dụng cụ.


