
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-08-24 Nguồn:Site


Các dây chuyền ép khối lượng lớn dựa vào tự động hóa dập để đạt được thời gian chu kỳ linh hoạt, tối đa hóa sản lượng và giúp người vận hành tránh xa vùng nguy hiểm. Nút thắt kỹ thuật chính là lựa chọn cơ chế chuyển giao phù hợp. Nếu bạn chọn một hệ thống quá phức tạp, bạn sẽ tăng chi phí vốn và thời gian lập trình. Nếu bạn chọn một hệ thống quá đơn giản, bạn có nguy cơ xảy ra xung đột về khoảng trống khuôn và hạn chế các loại bộ phận bạn có thể chạy trong tương lai. Chúng tôi sẽ đánh giá sự khác biệt về mặt cơ học giữa các hệ thống này dựa trên động học, hình học bộ phận, độ chính xác và bố cục máy ép. Khung đánh giá kỹ thuật này sẽ giúp bạn so sánh chính xác máy thao tác dập 2D và 3D để bạn có thể điều chỉnh các khả năng cơ học phù hợp với mục tiêu vận hành của cơ sở.
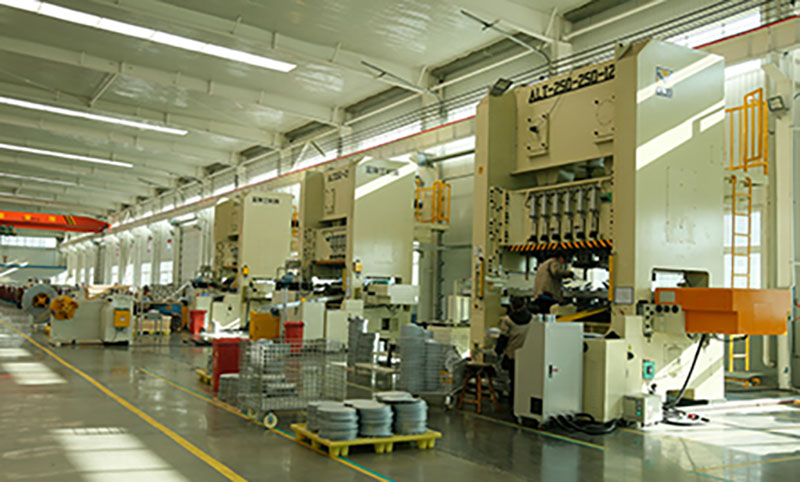
Ràng buộc động học: Bộ điều khiển 2D hoạt động hoàn toàn trên trục phẳng (XY), khiến chúng có hiệu quả cao khi chuyển các chi tiết phẳng, trong khi bộ điều khiển 3D bổ sung thêm trục Z (và thường là khả năng quay) cần thiết cho các hình học vẽ sâu hoặc phức tạp.
Thông lượng so với tính linh hoạt: Hệ thống 2D thường cung cấp thời gian chu kỳ nhanh hơn và độ cứng cơ bản cao hơn do giảm đường chuyển động, trong khi hệ thống 3D hy sinh tốc độ cận biên để có được tính linh hoạt trong việc xử lý các khuôn phức tạp và định hướng lại các bộ phận giữa các lần ép.
Thực tế về chi phí: Chi phí ban đầu của bộ điều khiển 2D thấp hơn đáng kể, khiến nó trở thành một lựa chọn phù hợp với ngân sách cho các tác vụ đơn giản, nhưng các tính toán dài hạn phải tính đến chi phí tiềm ẩn do khả năng đặt giá thầu bị hạn chế trong tương lai nếu không thể thực hiện được các hợp đồng linh kiện phức tạp.
Yêu cầu tích hợp: Bộ điều khiển tự động dập 3D yêu cầu lập trình tránh va chạm nâng cao hơn, công cụ cuối cánh tay phức tạp (EOAT) và đồng bộ hóa máy ép chặt chẽ hơn so với các biến thể 2D.
Mục lục
Bộ điều khiển dập 2D hoạt động theo cấu hình chuyển động phẳng. Kiến trúc cơ học hạn chế chuyển động theo hai hướng chính. Nó sử dụng chuyển ngang dọc theo trục X để di chuyển các bộ phận giữa các trạm. Nó sử dụng phạm vi tiếp cận hoặc bước ngang dọc theo trục Y để vào và ra vùng ép. Hệ thống này thiếu khả năng nâng dọc độc lập. Nó hoàn toàn dựa vào hành trình ép và bộ nâng khuôn bên trong để nâng phần phía trên đế khuôn.
Sự đơn giản về mặt cơ học của hệ thống 2D mang lại độ cứng kết cấu lớn. Ít trục chuyển động hơn có nghĩa là có ít điểm khớp nối có thể uốn cong hơn khi chịu tải. Độ cứng này giảm thiểu độ rung trong quá trình truyền tốc độ cao. Độ rung giảm cho phép cấu hình tăng tốc và giảm tốc mạnh mẽ. Bạn đạt được thông lượng tối đa mà không ảnh hưởng đến khả năng lặp lại vị trí. Động cơ servo có thể dẫn động các đường ray tuyến tính ở vận tốc tối đa vì chúng không phải chịu trọng lượng đúc hẫng của cột thẳng đứng.
Những hệ thống này vượt trội trong môi trường sản xuất cụ thể. Các ứng dụng điển hình bao gồm các hoạt động tạo hình nông và nạp phôi phẳng. Chúng thống trị các thiết lập khuôn lũy tiến trong đó khoảng hở dọc là tối thiểu và các bộ phận tương đối phẳng. Các cơ sở sản xuất giá đỡ đơn giản, vòng đệm hoặc tấm phẳng được hưởng lợi rất nhiều từ kiến trúc này. Thiết lập 2D mang lại độ tin cậy chưa từng có cho các hình học đơn giản không yêu cầu thao tác phức tạp trên không trung.
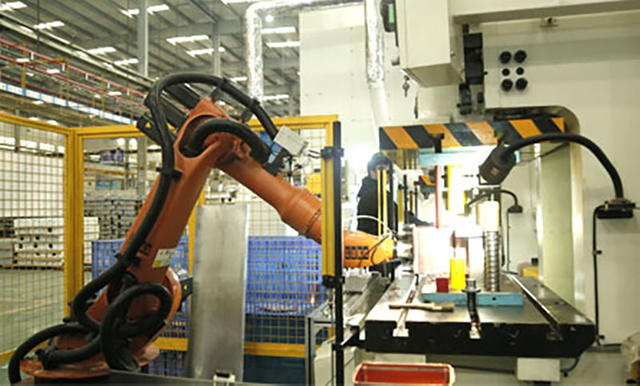
Bộ điều khiển dập 3D đưa chuyển động không gian vào dây chuyền ép. Kiến trúc cơ khí tích hợp trục Z chuyên dụng để nâng theo phương thẳng đứng. Điều này hoạt động cùng với trục X và Y tiêu chuẩn. Nhiều cấu hình hoạt động như bệ chuyển động 3 trục tiên tiến được gắn vào máy ép thẳng đứng. Những người khác sử dụng cánh tay robot được khớp nối hoàn toàn với sáu bậc tự do được gắn trên sàn. Sự tự do về không gian này về cơ bản làm thay đổi cách các bộ phận di chuyển qua cửa sổ ép.
Ưu điểm hoạt động chính là khả năng khai thác theo chiều dọc. Người thao tác có thể nâng các bộ phận trực tiếp ra khỏi các khoang khuôn sâu. Nó có thể nghiêng, xoay hoặc lật vật liệu trong không trung. Điều này xảy ra mà không có bất kỳ sự tiếp xúc vật lý trực tiếp nào của người vận hành. Bạn có thể định hướng lại các hình học phức tạp giữa các thao tác in một cách liền mạch. Điều này giúp loại bỏ sự cần thiết của các bảng dàn trung gian, trạm luân chuyển hoặc sự can thiệp thủ công giữa các máy ép song song.
Các hệ thống này xử lý công việc nặng nhọc cho các quy trình sản xuất phức tạp. Các ứng dụng điển hình bao gồm các dây chuyền ép song song đồng bộ và dập sâu. Các tấm thân ô tô phụ thuộc rất nhiều vào thao tác 3D để loại bỏ các máng phế liệu lớn và chốt dẫn hướng. Bất kỳ hoạt động sản xuất nào yêu cầu thay đổi định hướng trung gian đều cần có công nghệ này. Kiến trúc 3D cung cấp sự linh hoạt cần thiết để chạy các thiết kế bộ phận phức tạp mà nếu không sẽ làm hỏng hệ thống chuyển phẳng.
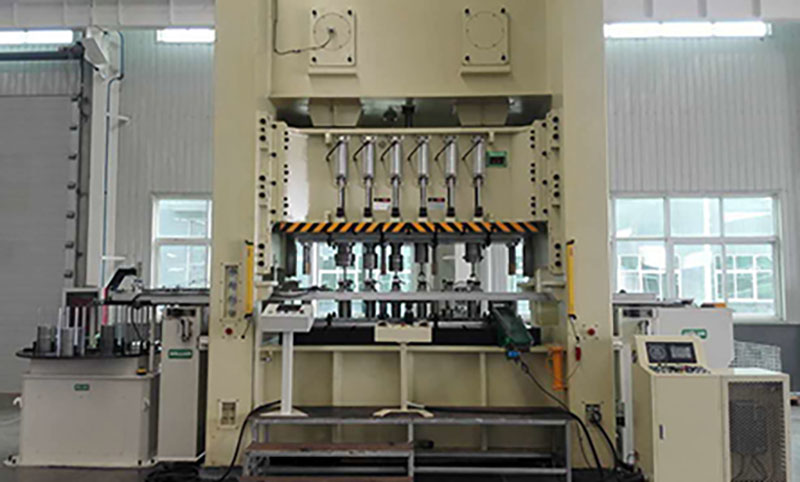
Hình dạng bộ phận đóng vai trò là tiêu chí lọc chính để lựa chọn tự động hóa. Các bộ phận phẳng dễ dàng di chuyển dọc theo mặt phẳng nằm ngang. Các bộ phận phức tạp gây trở ngại vật lý ngay lập tức. Các thành phần được vẽ sâu cần có trục Z của bộ điều khiển 3D. Bạn phải rút chi tiết ra khỏi khoang khuôn dưới một cách vật lý. Chuyển ngang không thể bắt đầu cho đến khi chi tiết vượt qua ranh giới khuôn và bất kỳ chốt dẫn hướng nhô ra nào.
Hệ thống 2D yêu cầu công cụ chuyên dụng để xử lý các bộ phận phức tạp. Nó phụ thuộc rất nhiều vào bộ nâng trong khuôn bằng khí nén hoặc khí nitơ. Những bộ nâng này đẩy bộ phận lên đến độ cao chuyển. Khuôn phức hợp kỹ thuật với bộ nâng tích hợp đòi hỏi vốn lớn và chi phí bảo trì. Bạn phải đánh giá chi phí chế tạo các khuôn phức tạp này cho mỗi bộ phận mới. Thông thường, việc đầu tư vào một bộ điều khiển 3D tỏ ra hiệu quả hơn việc sửa đổi từng khuôn khuôn trong kho của bạn.
Khoảng hở khuôn cũng quyết định đường chuyển động cần thiết. Các chốt dẫn hướng, máng trượt và bộ phận cam tạo ra các nguy cơ va chạm bên trong cửa sổ máy ép. Người thao tác 2D phải điều hướng các chướng ngại vật này một cách tuyến tính, điều này đôi khi là không thể. Hệ thống 3D có thể nâng chi tiết vượt qua vật cản một cách đơn giản. Khoảng hở dọc này giúp đơn giản hóa đáng kể việc thiết kế khuôn. Nó làm giảm số giờ kỹ thuật cần thiết để phát triển công cụ mới và ngăn ngừa các sự cố thảm khốc.
Thời gian chu kỳ trực tiếp quyết định lợi nhuận của dây chuyền ép. Bạn phải so sánh cấu hình tăng tốc của cả hai hệ thống. Bộ điều khiển 2D có tốc độ tăng tốc và giảm tốc vượt trội. Cơ chế đơn giản hóa cho phép điều chỉnh động cơ servo tích cực. Khối lượng của các bộ phận chuyển động thấp hơn đáng kể. Điều này mang lại tốc độ truyền điểm-điểm cực nhanh, theo kịp máy ép cơ tốc độ cao.
Việc triển khai chuyển động 3D đưa ra một hình phạt về thời gian chu kỳ riêng biệt. Di chuyển theo ba chiều vốn đã mất nhiều thời gian hơn so với đường dẫn tuyến tính. Hành trình của trục Z thêm các phân số quan trọng của giây cho mỗi hành trình. Người thao tác phải nâng, chuyển và sau đó hạ bộ phận xuống. Chuyển động tuần tự này mở rộng cửa sổ chuyển tổng thể và thường yêu cầu máy ép chạy ở tốc độ liên tục thấp hơn.
Bạn phải tính toán cẩn thận tác động của hành trình mỗi phút (SPM) khi đánh giá các hệ thống này. Thực hiện theo các bước sau để xác định hình phạt thời gian chu kỳ:
Đo thời gian hành trình ép cơ bản từ điểm chết trên đến điểm chết dưới.
Tính thời gian tách trục Z cần thiết để làm sạch đế khuôn dưới.
Thêm thời gian truyền ngang trục X giữa các trạm ép.
Hệ số về thời gian chèn trục Z cần thiết để đặt bộ phận vào tiến trình tiếp theo.
So sánh tổng thời gian chuyển tự động với chu kỳ ép liên tục để tìm SPM tối đa của bạn.
Độ chính xác của việc định vị phụ thuộc vào việc giảm thiểu dung sai cơ học xếp chồng lên nhau. Mỗi trục chuyển động đều đưa ra một điểm phương sai tiềm năng. Bộ điều khiển 2D vốn đã mang lại khả năng lặp lại cơ bản cao hơn. Chúng có ít bộ phận chuyển động hơn và ít điểm khớp nối hơn. Các dẫn hướng tuyến tính cứng nhắc duy trì sự liên kết chặt chẽ trong quá trình truyền tốc độ cao. Điều này đảm bảo chi tiết luôn luôn tiếp đất chính xác trên bộ định vị khuôn.
Hệ thống 3D phải đối mặt với những thách thức kỹ thuật lớn hơn để duy trì độ chính xác. Hoạt động ở mức mở rộng tối đa sẽ khuếch đại các rung động nhỏ. Cơ chế trục Z tạo ra hiệu ứng đúc hẫng trong quá trình chuyển ngang. Điều này đòi hỏi các thành phần kết cấu nặng hơn để chống lại rung động đa trục. Giàn hoặc đế phải hấp thụ lực động đáng kể để giữ cho dụng cụ cuối cánh tay ổn định.
Độ phân giải của động cơ servo đóng vai trò quan trọng đối với độ chính xác của 3D. Bộ mã hóa tuyệt đối nâng cao phải theo dõi đồng thời vị trí trên ba chiều không gian. Bộ điều khiển phải bù lại động lượng của dụng cụ khi nó dao động trong không khí. Việc duy trì dung sai chặt chẽ đòi hỏi phải hiệu chuẩn liên tục. Bạn phải đảm bảo hệ thống 3D có đủ độ cứng cho tải trọng cụ thể của bạn để ngăn chặn việc tải sai bộ phận.
Cách bố trí vật lý của cơ sở của bạn quyết định việc lựa chọn thiết bị. Khoảng cách giữa các máy ép trong một đường song song là rất quan trọng. Khoảng cách này xác định phạm vi tiếp cận của người thao tác cần thiết. Khoảng cách truyền dài đòi hỏi sự hỗ trợ cơ học mạnh mẽ. Hệ thống 2D có thể mở rộng khoảng cách vừa phải bằng cách sử dụng các đường ray tuyến tính hạng nặng. Tuy nhiên, khoảng cách quá lớn sẽ khuếch đại độ rung và độ lệch trên thanh chuyển.
Yêu cầu về dấu chân khác nhau đáng kể giữa hai kiến trúc. Bộ điều khiển 3D thường yêu cầu cấu trúc lắp đặt chắc chắn hơn. Họ phải xử lý mô men quán tính phức tạp được tạo ra bởi các chuyển động đa trục. Robot có khớp nối gắn trên sàn yêu cầu neo bê tông chắc chắn và hàng rào an toàn. Hệ thống 3D kiểu giàn cần có cấu trúc thượng tầng bằng thép nặng được bắt vít trực tiếp vào núm vặn.
Bạn phải đánh giá khoảng trống có sẵn giữa các cột thẳng đứng. Hệ thống 2D thường có cấu hình thấp hơn. Chúng dễ dàng phù hợp với các cửa sổ ép chặt và dưới trần nhà thấp. Hệ thống 3D yêu cầu khoảng trống dọc phía trên khuôn nhiều hơn. Cột trục Z hoặc cánh tay robot cần có không gian để khớp nối mà không cần chạm vào thanh nén. Đảm bảo kích thước máy ép của bạn có thể chứa được đường bao không gian cần thiết trước khi lắp đặt.
Trọng lượng dụng cụ ảnh hưởng trực tiếp đến hiệu suất và tốc độ của bộ thao tác. Tải trọng bao gồm cả phần được đóng dấu và EOAT. Bộ điều khiển 2D thường có thể xử lý tải trọng nặng hơn ở tốc độ cao hơn. Động lực cấu trúc đơn giản hơn của chúng phân phối trọng lượng hiệu quả hơn. Các dẫn hướng tuyến tính hỗ trợ tải trực tiếp chống lại trọng lực. Điều này cho phép động cơ servo tập trung hoàn toàn vào khả năng tăng tốc theo phương ngang thay vì chống rơi theo phương thẳng đứng.
Thao tác 3D đòi hỏi công cụ cuối cánh tay rất phức tạp. Bạn thường cần dụng cụ kẹp chân không có cơ chế tuân thủ. Các cơ chế này hấp thụ những sai lệch nhỏ trong quá trình trích xuất theo chiều dọc. EOAT phải bảo đảm bộ phận đó trong quá trình quay nhiều trục. Điều này làm tăng thêm trọng lượng đáng kể cho phần cuối của cánh tay thao tác, sử dụng nhôm ép đùn nặng và nhiều dãy van khí nén.
Động cơ trục Z phải nâng tải trọng kết hợp này lên theo trọng lực. Điều này giới hạn tốc độ tăng tốc tối đa của hệ thống 3D. Tải trọng nặng gây ra độ lệch cấu trúc ở tầm với tối đa. Bạn phải tính toán cẩn thận khả năng tải trọng động. Đảm bảo hệ thống đã chọn có thể xử lý tổ hợp bộ phận và dụng cụ nặng nhất của bạn mà không làm giảm độ chính xác hoặc gây ra lỗi quá tải servo.
Hệ thống vận chuyển tự động về cơ bản làm thay đổi sự an toàn tại nơi làm việc. Cả hai kiến trúc đều loại bỏ người vận hành khỏi vùng nguy hiểm chính. Bàn tay con người không còn chạm vào máy ép trong chu trình dập. Điều này giúp loại bỏ hiệu quả nguy cơ bị cắt cụt chi hoặc chấn thương do đè bẹp. Tự động hóa đảm bảo tuân thủ các quy định an toàn công nghiệp nghiêm ngặt và tiêu chuẩn OSHA.
Bộ điều khiển 3D mang lại những lợi thế công thái học cụ thể cho quá trình sản xuất phức tạp. Chúng loại bỏ nhu cầu định hướng lại thủ công giữa quá trình. Người vận hành không còn cần phải lật những khoảng trống nặng giữa các lần nhấn. Xử lý các vật liệu có cạnh sắc bằng tay gây ra vết rách và căng thẳng nghiêm trọng. Hệ thống 3D quản lý tất cả các thao tác không gian một cách tự động, giúp công nhân tránh xa những tấm kim loại sắc nhọn.
Điều này làm giảm đáng kể căng thẳng do lao động và chấn thương tại nơi làm việc. Chấn thương do chuyển động lặp đi lặp lại giảm mạnh khi tự động hóa xử lý công việc nặng nhọc. Cơ sở nhận được ít yêu cầu bồi thường cho người lao động hơn. Các giao thức an toàn chuyển từ bảo vệ vật lý sang khóa liên động điện tử và rèm sáng. Người vận hành chuyển sang vai trò an toàn hơn khi quản lý giao diện tự động hóa từ bệ điều khiển.
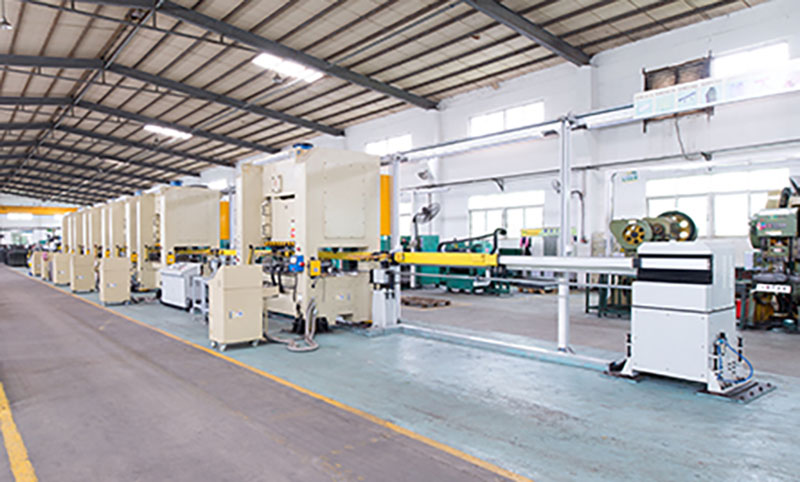
Các yêu cầu phần cứng cơ bản quyết định số tiền đầu tư ban đầu. Hệ thống 2D yêu cầu ít động cơ servo hơn và cơ chế truyền động đơn giản hơn. Các thành phần cấu trúc ít phức tạp hơn để sản xuất và lắp ráp. Điều này làm cho kiến trúc 2D vốn thân thiện với ngân sách hơn cho các tác vụ đơn giản. Các cơ sở có thể tự động hóa nhiều máy ép với mức đầu tư ban đầu thấp hơn, đạt được thời gian hoàn vốn nhanh hơn trên dây chuyền sản xuất chi tiết phẳng.
Hệ thống 3D đòi hỏi chi phí vốn cao hơn đáng kể. Việc bổ sung trục Z đòi hỏi phải có thêm động cơ, hộp số chính xác và vít bi chịu lực cao. Bạn phải tính đến các chi phí tiềm ẩn của việc cấp phép phần mềm. Cần có bộ điều khiển nâng cao để quản lý nền tảng chuyển động 3 trục và tính toán động học phức tạp. Các hệ thống kiểm soát độc quyền này bổ sung thêm chi phí trả trước đáng kể cho dự án.
Bạn cũng phải tính đến chi phí của EOAT chuyên dụng. Dụng cụ kẹp 3D yêu cầu định tuyến khí nén phức tạp, ống thông hơi chân không và tích hợp cảm biến. Cấu trúc lắp đặt cho hệ thống 3D yêu cầu chế tạo thép nặng hơn. Đánh giá kỹ lưỡng khả năng sẵn có vốn của bạn trước khi cam kết đầu tư vào một kẻ thao túng không gian. Đảm bảo khối lượng sản xuất và độ phức tạp của bộ phận phù hợp với mức đầu tư ban đầu cao hơn.
Máy thao tác tự động tạo ra lợi tức đầu tư thông qua tốc độ sản xuất tăng lên. Máy hoạt động liên tục không mỏi, không nghỉ, không đổi ca. Thời gian chu kỳ nhất quán mang lại tỷ lệ đầu ra cao hơn và có thể dự đoán được. Sản lượng tăng lên này trực tiếp bù đắp chi phí vốn ban đầu. Bạn sản xuất nhiều bộ phận hơn trong mỗi ca với ít lỗi hơn và ít phế liệu hơn.
Tự động hóa cho phép tái phân bổ lao động chiến lược. Bạn không còn cần người vận hành thực hiện các nhiệm vụ chuyển thủ công hoặc tải các khoảng trống nặng. Những công nhân này chuyển sang vai trò giám sát có giá trị cao hơn. Họ quản lý việc kiểm soát chất lượng, thực hiện kiểm tra trực quan và xử lý tối ưu hóa hệ thống. Điều này tối đa hóa giá trị của lực lượng lao động con người của bạn và cải thiện tinh thần chung của nhà máy.
Việc giảm vật liệu phế liệu cũng cải thiện lợi nhuận tài chính. Chuyển tự động ngăn chặn tình trạng rơi bộ phận và hư hỏng do sai lệch. Việc xử lý chính xác đảm bảo tỷ lệ năng suất vượt qua lần đầu cao hơn. Bạn tối đa hóa việc sử dụng nguyên liệu thô và giảm chi phí xử lý chất thải. Hiệu quả tổng thể của dây chuyền ép cải thiện đáng kể khi loại bỏ lỗi của con người khỏi quá trình chuyển giao.
Việc vận hành hệ thống 2D đòi hỏi ít thời gian kỹ thuật hơn. Việc lập trình dựa trên logic điểm-điểm đơn giản. Bộ điều khiển chỉ quản lý hai trục chuyển động. Việc tích hợp bộ điều khiển với máy ép PLC rất đơn giản. Các tín hiệu bắt tay bao gồm các lệnh đóng/mở cơ bản, xác minh điểm chết trên và các lệnh rõ ràng để chạy.
Một hệ thống 3D đòi hỏi nỗ lực lập trình và tích hợp rộng rãi. Các kỹ sư phải phát triển các thuật toán quy hoạch đường đi phức tạp. Họ phải xác định các vùng va chạm nghiêm ngặt trong không gian khuôn để ngăn dụng cụ đâm vào các chốt dẫn hướng. Hệ thống yêu cầu đồng bộ hóa nhấn liên tục sau. Bộ điều khiển phải điều chỉnh tốc độ của nó một cách linh hoạt dựa trên vị trí của thanh ép để tối ưu hóa thời gian chu kỳ.
Khả năng tương thích của bộ điều khiển trở thành một trở ngại lớn cho việc tích hợp. Bạn phải đánh giá mức độ dễ dàng của việc tích hợp hệ sinh thái phần mềm độc quyền. Nền tảng kiến trúc mở giao tiếp tốt hơn với các PLC cũ hiện có. Các hệ thống độc quyền thường yêu cầu các mô-đun cổng đắt tiền và các lập trình viên chuyên biệt. Đưa những giờ tích hợp này vào lịch trình dự án và lập kế hoạch nguồn lực của bạn để tránh sự chậm trễ khi khởi động.
Cấu hình hao mòn cơ học khác nhau dựa trên độ phức tạp của hệ thống. Hệ thống 3D sở hữu nhiều bộ phận chuyển động và khớp nối hơn. Họ sử dụng nhiều động cơ servo, hộp số và vòng bi hơn. Hệ thống quản lý cáp phức tạp linh hoạt liên tục trong quá trình di chuyển trong không gian. Những yếu tố này vốn đã làm tăng số lượng các điểm hư hỏng tiềm ẩn và đòi hỏi lượng tồn kho phụ tùng thay thế phải nhiều hơn.
Hệ thống 2D cung cấp hồ sơ bảo trì đơn giản hơn. Các dẫn hướng tuyến tính yêu cầu bôi trơn cơ bản và kiểm tra định kỳ. Dây đai truyền động hoặc hệ thống thanh răng và bánh răng có thể dễ dàng tiếp cận để căng. Việc khắc phục sự cố của hệ thống hai trục mất ít thời gian hơn đáng kể. Điều này có nghĩa là hiệu quả thiết bị tổng thể (OEE) cao hơn và thời gian ngừng hoạt động ngoài dự kiến ít hơn.
Bạn phải thực hiện lịch trình bảo trì phòng ngừa nghiêm ngặt cho cả hai kiến trúc. Hệ thống 3D yêu cầu kỹ thuật viên chuyên ngành để hiệu chỉnh và sửa chữa. Kho phụ tùng phải bao gồm bộ mã hóa tuyệt đối chuyên dụng và bộ truyền động servo đa trục. Lập kế hoạch cho các nguồn lực bảo trì liên tục cao hơn một chút khi triển khai tự động hóa 3D để giữ cho hệ thống luôn hoạt động ở hiệu suất cao nhất.
So sánh kỹ thuật của bộ điều khiển dập 2D và 3D | ||
Thông số kỹ thuật | Thao tác 2D | Thao tác 3D |
|---|---|---|
Trục chuyển động động học | X, Y (Phẳng) | X, Y, Z (Không gian) |
Tác động thời gian chu kỳ | Cực nhanh (SPM cao) | Trung bình (hình phạt trục Z) |
Sự phù hợp về hình học của bộ phận | Dạng phẳng, nông | Hình dạng phức tạp, vẽ sâu |
Yêu cầu kỹ thuật khuôn | Yêu cầu bộ nâng trong khuôn | Tiêu chuẩn chết chấp nhận được |
Độ phức tạp của lập trình | Logic điểm-điểm đơn giản | Quy hoạch đường đi phức tạp và vùng va chạm |
Khả năng tải trọng | Cao (Hỗ trợ tải trực tiếp) | Trung bình (hạn chế Cantilever) |
Chi phí bảo trì | Độ phức tạp thấp | Độ phức tạp cao |
Nhiều cơ sở rơi vào bẫy của thiết bị được chỉ định quá mức. Họ mua một bộ điều khiển 3D chỉ để kiểm chứng tương lai. Tuy nhiên, họ chỉ chạy những phần bằng phẳng trong tương lai gần. Điều này dẫn đến chi phí vốn lãng phí. Cơ sở này không đạt được lợi thế vận hành nào từ trục Z chưa được sử dụng, tuy nhiên họ vẫn phải trả phí cho khả năng này.
Đặc điểm kỹ thuật quá mức này cũng tạo ra chi phí bảo trì không cần thiết. Bạn duy trì các động cơ trợ động phức tạp và phần mềm không mang lại giá trị hàng ngày. Hệ thống 3D nặng hơn thực sự có thể làm chậm quá trình sản xuất chi tiết phẳng của bạn. Hình phạt về thời gian chu kỳ làm giảm công suất đầu ra tổng thể của bạn, nghĩa là bạn phải trả nhiều tiền hơn để sản xuất ít bộ phận hơn mỗi giờ.
Giảm thiểu rủi ro này thông qua phân tích hỗn hợp từng phần một cách nghiêm ngặt. Tiến hành đánh giá lịch sử kỹ lưỡng về quá trình sản xuất của bạn. Dự báo hợp đồng tương lai dựa trên dữ liệu thị trường thực tế. Chỉ đầu tư vào tự động hóa 3D nếu hình học phức tạp chiếm một phần đáng kể khối lượng của bạn. Điều chỉnh công nghệ trực tiếp với nhu cầu sản xuất thực tế của bạn thay vì các kịch bản giả định trong tương lai.
Việc tự động hóa không được xác định rõ sẽ tạo ra những tắc nghẽn sản xuất ngay lập tức. Một cơ sở triển khai máy thao tác 2D để tiết kiệm vốn. Họ sớm phát hiện ra rằng nó không thể xóa các chốt dẫn hướng của khuôn mới. Người thao tác không thể di chuyển xung quanh máng phế liệu. Điều này dẫn đến những va chạm thảm khốc, hư hỏng dụng cụ nghiêm trọng và nhiều tuần ngừng hoạt động ngoài dự kiến.
Hệ thống 2D trở thành một hạn chế vĩnh viễn đối với dây chuyền in ấn. Cơ sở phải từ chối các hợp đồng béo bở cho các bộ phận được rút sâu. Họ phải chi quá nhiều vốn cho các khuôn kỹ thuật phức tạp với bộ nâng nitơ bên trong để bù đắp cho sự thiếu tầm với theo chiều dọc của người thao tác. Khoản tiết kiệm ban đầu nhanh chóng bốc hơi do những hạn chế trong hoạt động này.
Giảm thiểu rủi ro này trong giai đoạn đánh giá nhà cung cấp. Yêu cầu mô phỏng động học 3D toàn diện trước khi mua sắm. Yêu cầu nhà cung cấp thực hiện nghiên cứu phạm vi tiếp cận chi tiết bằng cách sử dụng tệp CAD thực tế của bạn. Đảm bảo hệ thống 2D được đề xuất có thể điều hướng vật lý các thiết lập công cụ phức tạp nhất của bạn một cách an toàn mà không yêu cầu sửa đổi khuôn lớn.
Việc tích hợp tự động hóa hiện đại với các máy ép cơ học cũ đặt ra những thách thức đặc biệt. Máy ép cũ thường thiếu khả năng dừng chính xác. Hệ thống ly hợp và phanh của chúng xuống cấp sau nhiều thập kỷ sử dụng. Họ thiếu giao diện PLC hiện đại để liên lạc liền mạch. Điều này khiến cho việc đồng bộ hóa với bộ điều khiển tốc độ cao trở nên vô cùng khó khăn và nguy hiểm.
Bộ điều khiển tự động dập 3D hiện đại yêu cầu dữ liệu vị trí ram chính xác. Nó luôn cần biết chính xác vị trí của hành trình nhấn. Máy ép cũ không thể cung cấp phản hồi liên tục này. Điều này tạo ra rủi ro va chạm nghiêm trọng nếu máy ép di chuyển qua tâm điểm chết trên trong khi bộ điều khiển ở bên trong không gian khuôn.
Giảm thiểu rủi ro này bằng cách đánh giá việc nâng cấp điều khiển máy in trước tiên. Bạn có thể cần phải cài đặt các công tắc giới hạn cam quay hiện đại hoặc bộ phân giải tuyệt đối. Nâng cấp bộ điều khiển ly hợp/phanh bằng van an toàn kép đảm bảo khoảng cách dừng có thể lặp lại. Hiện đại hóa PLC máy ép thường là điều kiện tiên quyết để lắp đặt bộ điều khiển thành công. Không kết nối robot tiên tiến với điều khiển máy ép lỗi thời.
Việc chọn hệ thống 2D đòi hỏi các điều kiện hoạt động cụ thể. Bạn phải đánh giá cẩn thận các yêu cầu sản xuất hiện tại và tương lai của mình. Kiến trúc này vượt trội trong môi trường tốc độ cao, độ phức tạp thấp. Hãy cân nhắc sử dụng bộ điều khiển 2D khi cơ sở của bạn đáp ứng các tiêu chí sau.
Quá trình sản xuất của bạn bao gồm toàn bộ các phôi phẳng hoặc các bộ phận có hình dạng nông.
Khuôn dập hiện có của bạn đã được tích hợp bộ nâng thủy lực hoặc khí nén đáng tin cậy.
Số lần đột quỵ tối đa mỗi phút (SPM) là động lực chính mang lại lợi nhuận.
Ngân sách chi tiêu vốn bị hạn chế nghiêm ngặt cho năm tài chính hiện tại.
Đội ngũ bảo trì của bạn thiếu kinh nghiệm với các hệ thống servo đa trục phức tạp.
Cửa sổ báo chí cung cấp khoảng trống dọc hạn chế cho tự động hóa trên cao.
Hướng của bộ phận vẫn giống hệt nhau trong toàn bộ quá trình dập lũy tiến.
Hệ thống 3D mang lại sự linh hoạt cần thiết cho những thách thức sản xuất hiện đại. Nó xử lý các hình học phức tạp mà các hệ thống tuyến tính không thể xử lý được. Bạn phải biện minh cho việc đầu tư cao hơn thông qua việc tăng cường năng lực. Hãy cân nhắc sử dụng bộ điều khiển 3D khi cơ sở của bạn phải đối mặt với những thực tế sản xuất này.
Bạn sản xuất các bộ phận được kéo sâu yêu cầu khoảng trống trích xuất theo chiều dọc đáng kể.
Các bộ phận yêu cầu xoay giữa không trung hoặc lật giữa các thao tác ép song song.
Bạn muốn đơn giản hóa các thiết kế khuôn trong tương lai bằng cách loại bỏ các bộ nâng cơ khí bên trong.
Cơ sở của bạn xử lý các tấm bảng nặng, khó xử lý theo cách thủ công có thể gây thương tích về công thái học.
Bạn đang đấu thầu các hợp đồng ô tô hoặc hàng không vũ trụ phức tạp đòi hỏi thao tác không gian.
Bố cục dây chuyền ép đòi hỏi phải điều hướng qua các máng phế liệu lớn hoặc phần mở rộng gia cố.
Bạn yêu cầu khả năng tránh va chạm nâng cao cho các thiết lập công cụ có độ phức tạp cao.
Việc chọn kiến trúc tự động hóa tối ưu sẽ xác định hiệu quả sản xuất của bạn. Bạn phải cân bằng khả năng động học với hình dạng bộ phận cụ thể của mình. Việc đánh giá kỹ thuật kỹ lưỡng sẽ ngăn ngừa các lỗi triển khai tốn kém. Sử dụng kiến thức này để thúc đẩy chiến lược hiện đại hóa dây chuyền báo chí của bạn. Hãy làm theo các bước hữu ích sau để bắt đầu nâng cấp tự động hóa của bạn.
Với kinh nghiệm về máy ép và giải pháp tự động hóa dập, Kinglan hỗ trợ các nhà sản xuất đang tìm cách nâng cao hiệu quả sản xuất, khả năng tự động hóa và hiệu suất của dây chuyền ép. Các giải pháp tập trung vào ngành của nó cung cấp nền tảng thực tế cho các nhà sản xuất lên kế hoạch cho dây chuyền dập mới hoặc nâng cấp hệ thống sản xuất hiện có.
Kiểm tra sự kết hợp các bộ phận hiện tại và dự kiến của bạn để xác định các yêu cầu nâng chính xác theo chiều dọc.
Yêu cầu nghiên cứu phạm vi tiếp cận động học 3D từ các nhà cung cấp bằng cách sử dụng các tệp CAD khuôn phức tạp nhất của bạn.
Đánh giá các điều khiển máy ép cũ của bạn để xác định các nâng cấp PLC hoặc bộ giải quyết cần thiết.
Tính toán tác động của thời gian chu kỳ của chuyển động trục Z đến tốc độ đầu ra yêu cầu của bạn.
Đánh giá khả năng hỗ trợ công nghệ servo đa trục của nhóm bảo trì của bạn.
Đáp: Bộ điều khiển 2D không thể nâng các bộ phận theo phương thẳng đứng. Nó chỉ xử lý các chi tiết được kéo sâu nếu khuôn có chứa bộ nâng cơ khí hoặc khí nén. Những bộ nâng này phải đẩy bộ phận hoàn toàn ra khỏi khoang đến độ cao chuyển trước khi bắt đầu chuyển động ngang. Điều này đòi hỏi kỹ thuật khuôn chuyên dụng.
Đáp: Di chuyển theo không gian ba chiều vốn dĩ sẽ mất nhiều thời gian hơn so với di chuyển theo hai chiều. Hành trình trục Z thẳng đứng cộng thêm một phần giây vào thời gian truyền. Tuy nhiên, việc lập kế hoạch đường dẫn được tối ưu hóa và đồng bộ hóa máy in liên tục có thể giảm thiểu đáng kể hình phạt về thời gian chu kỳ này.
Đáp: Hệ thống 3D yêu cầu bảo trì phòng ngừa nghiêm ngặt. Kỹ thuật viên phải kiểm tra động cơ phụ nhiều trục, hộp số chính xác và đường ray quản lý cáp phức tạp. Hiệu chuẩn thường xuyên là cần thiết để duy trì độ chính xác về mặt không gian. Bạn phải đảm bảo nhân viên bảo trì của bạn được đào tạo về bộ điều khiển chuyển động tiên tiến.
Trả lời: Máy ép cũ yêu cầu kiểm tra hệ thống điều khiển. Máy ép phải có khả năng dừng đáng tin cậy và bộ điều khiển ly hợp/phanh hiện đại. Nó cần giao diện PLC hiện đại và bộ phân giải quay để truyền dữ liệu vị trí ram chính xác tới bộ điều khiển của bộ điều khiển.
Đáp: Có, bộ điều khiển 2D nhìn chung cứng cáp hơn. Chúng có ít trục chuyển động và khớp nối hơn. Sự đơn giản về mặt cơ học này giúp giảm thiểu độ rung trong quá trình truyền tốc độ cao. Các dẫn hướng tuyến tính cứng nhắc duy trì sự liên kết chặt chẽ, mang lại khả năng lặp lại vị trí cơ sở cao hơn.
Đáp: Có, nhiều bộ điều khiển 3D có khả năng xoay trên dụng cụ cuối cánh tay. Họ có thể nâng một bộ phận, xoay hoặc lật nó giữa không trung và đặt nó vào máy ép tiếp theo theo một hướng hoàn toàn khác. Điều này giúp loại bỏ sự cần thiết của các bảng dàn dựng thủ công.


