
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-08-24 Nguồn:Site


Các cơ sở dập kim loại phải đối mặt với áp lực lớn để tối đa hóa việc sử dụng không gian sàn, cải thiện sự an toàn cho người vận hành và xử lý các vật liệu có độ bền kéo cao hơn mà không cần mở rộng diện tích vật lý của chúng. Các quy trình xử lý cuộn dây truyền thống thường cản trở các mục tiêu hoạt động này. Các thiết lập thông thường dựa vào các bộ phận riêng biệt, trải rộng, yêu cầu các hố vòng lặp sâu, đồng bộ hóa phức tạp trên nhiều bộ điều khiển và thời gian xử lý vật liệu kéo dài. Những ngắt kết nối cơ học này dẫn đến sự thiếu hiệu quả nghiêm trọng, tăng tỷ lệ phế liệu và tăng rủi ro an toàn trong quá trình cắt ren thủ công.
Để giải quyết những nút thắt này, kiến trúc nhà máy đang chuyển sang các giải pháp tích hợp cao. Bộ cấp liệu của máy ép tóc trang trí 3 trong 1 thể hiện sự thay đổi cơ bản trong cách các dây chuyền dập xử lý cuộn thô. Bằng cách hợp nhất việc tháo cuộn, cân bằng và cấp liệu vào một khung phối hợp duy nhất, các cơ sở có thể lấy lại được diện tích có giá trị trong khi vẫn thắt chặt độ chính xác. Chúng tôi sẽ đánh giá cách kiến trúc tích hợp này so sánh trực tiếp với thiết bị dây chuyền cuộn riêng biệt truyền thống, cung cấp phân tích kỹ thuật nghiêm ngặt để hướng dẫn nâng cấp cơ sở tiếp theo của bạn.
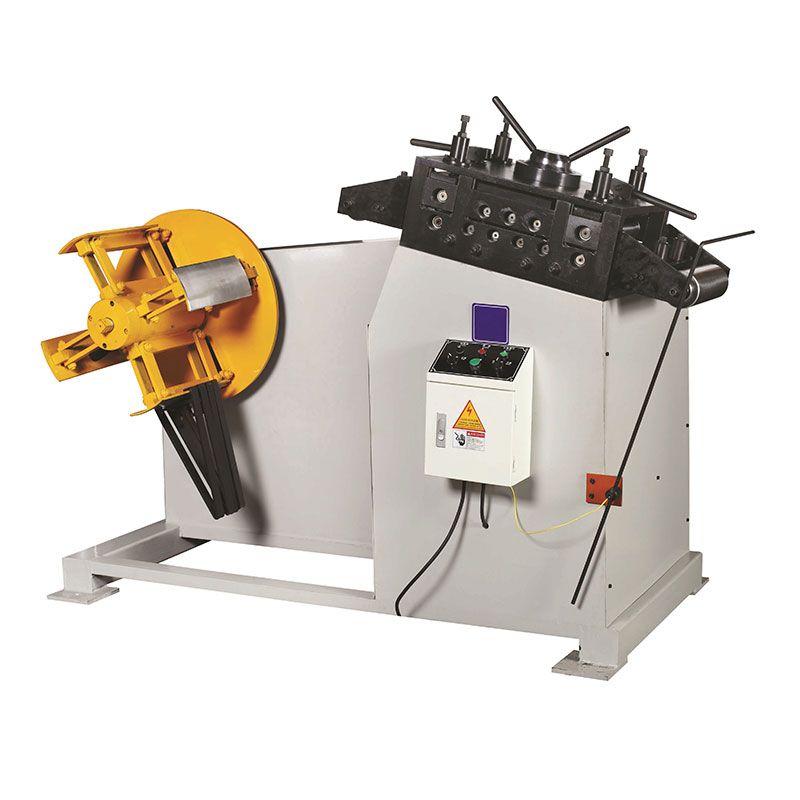
Giảm dấu chân: Hệ thống 3 trong 1 có thể thu gọn chiều dài đường dây xuống chỉ còn 4,5 mét, loại bỏ nhu cầu về các hố vòng lặp tốn kém mà các đơn vị riêng biệt yêu cầu.
Độ chính xác & Đồng bộ hóa: Bộ điều khiển servo thống nhất trong hệ thống 3 trong 1 giúp loại bỏ độ trễ giao tiếp giữa bộ giải cuộn, bộ ép tóc và bộ cấp liệu độc lập, đảm bảo độ chính xác cao hơn khi dập tốc độ cao.
Rủi ro Hoạt động: Các hệ thống tích hợp tạo ra động lực "điểm lỗi duy nhất"; nếu một thành phần cần bảo trì thì toàn bộ dây chuyền cấp liệu sẽ dừng lại, đòi hỏi các quy trình bảo trì phòng ngừa chặt chẽ hơn so với thiết lập mô-đun.
Mục lục
Hoạt động dập hiện đại đòi hỏi phải tuân thủ nghiêm ngặt các số liệu hiệu suất. Các nhà quản lý nhà máy đánh giá các dây chuyền cuộn dựa trên lợi tức đầu tư vào không gian sàn, tốc độ chuyển đổi, độ chính xác của việc cân bằng vật liệu và sự an toàn của người vận hành. Khi nhu cầu sản xuất tăng lên, những hạn chế của thiết bị cũ sẽ trở nên rõ ràng hơn trong phân xưởng. Xử lý cuộn dây truyền thống dựa trên cách tiếp cận phân đoạn. Một bộ tháo cuộn giữ và tháo vật liệu. Một máy ép tóc riêng biệt sẽ loại bỏ bộ cuộn dây. Cuối cùng, một bộ cấp liệu servo độc lập sẽ đẩy vật liệu vào máy ép. Kiến trúc phân mảnh này tạo ra lực cản hoạt động đáng kể.
Việc ngắt kết nối cơ học giữa các bộ tháo cuộn, bộ san bằng và bộ cấp liệu phụ độc lập buộc các cơ sở phải xây dựng các hố vòng. Những hố này chứa độ chùng của vật liệu cần thiết để ngăn bộ cấp liệu kéo trực tiếp vào phanh của bộ tháo cuộn. Việc đào và gia cố các hố này phát sinh chi phí xây dựng dân dụng lớn. Hơn nữa, các vòng cuộn dây lộ ra ngoài gây ra những mối nguy hiểm nghiêm trọng về an toàn. Người vận hành phải luồn thép nặng, sắc bén bằng tay qua nhiều trạm độc lập. Sự can thiệp thủ công này làm tăng thời gian chuyển đổi và khiến người lao động có nguy cơ bị rách và bị rách.
Để hiểu các yêu cầu cơ bản cho quá trình dập hiện đại, chúng tôi đánh giá các tiêu chí thành công trên một số mặt hoạt động:
Vận tốc chuyển đổi: Thời gian cần thiết để loại bỏ một cuộn dây đã cạn kiệt, nạp một cuộn dây mới, xâu chuỗi vật liệu và đạt được phần tốt đầu tiên.
Độ phẳng của vật liệu: Khả năng loại bỏ bộ cuộn dây và nỏ, đảm bảo vật liệu được nạp trơn tru qua các khuôn liên tục mà không bị kẹt.
Độ chính xác của nguồn cấp dữ liệu: Duy trì độ dài tiến triển chính xác sau hành trình, ngăn ngừa gãy chốt trục điều khiển và sự cố khuôn.
Sử dụng không gian sàn: Tỷ lệ thiết bị ép tạo ra doanh thu so với máy móc hỗ trợ không tạo ra doanh thu.
Kiến trúc tích hợp về cơ bản sẽ thiết kế lại quy trình công việc này. Nó kết hợp việc tháo cuộn, cân bằng và cấp liệu phụ vào một khung gầm phối hợp duy nhất. Thiết kế này loại bỏ hoàn toàn các vòng lặp vật liệu trung gian. Bạn phải phân biệt một hệ thống tích hợp thực sự với các thiết lập 2 trong 1 trung gian. Hệ thống 2 trong 1 kết hợp bộ cuộn giấy và bộ ép tóc nhưng vẫn ghép chúng với một bộ cấp liệu riêng biệt, duy trì nhu cầu về vòng nguyên liệu. Phương pháp tích hợp đầy đủ sẽ loại bỏ yêu cầu này, chuyển dây chuyền từ thiết lập nhiều PLC sang giao diện điều khiển tập trung. Một giao diện người-máy quản lý toàn bộ luồng nguyên liệu, giảm độ trễ giao tiếp và đơn giản hóa đầu vào của người vận hành.
Những hạn chế về không gian quyết định việc lựa chọn thiết bị ở hầu hết các cơ sở sản xuất hiện đại. Một đường dây cuộn riêng biệt tiêu chuẩn đòi hỏi diện tích tuyến tính lớn. Khi bạn tính đến bộ tháo cuộn, bộ ép tóc, hố cuộn cần thiết và bộ cấp liệu, tổng chiều dài dây dễ dàng kéo dài từ 10 đến 15 mét. Cách bố trí rộng rãi này tiêu tốn không gian sàn xưởng cao cấp mà lẽ ra có thể chứa các thiết bị sản xuất đang hoạt động.
Ngược lại, một hệ thống tích hợp nhỏ gọn sẽ làm giảm đáng kể dấu chân này. Bằng cách loại bỏ hố vòng và lắp các cơ cấu cân bằng và cấp liệu trên cùng một khung với bộ tháo cuộn, toàn bộ chiều dài dây chuyền sẽ giảm xuống còn khoảng 4,5 đến 5 mét. Việc giảm dấu chân này mang lại sự linh hoạt vận hành to lớn. Các cơ sở có thể lấy lại không gian sàn để lắp đặt các hoạt động thứ cấp, thêm các trạm đóng gói tự động hoặc thậm chí tích hợp các dây chuyền ép hoàn toàn mới trong phạm vi tòa nhà hiện có.
Tính năng | Thiết bị dây cuộn riêng biệt | Hệ thống tích hợp 3 trong 1 |
|---|---|---|
Dấu chân tuyến tính | 10 đến 15 mét | 4,5 đến 5 mét |
Yêu cầu hố vòng lặp | Bắt buộc đối với độ chùng của vật liệu | Loại bỏ hoàn toàn |
Kiến trúc điều khiển | Nhiều PLC, HMI riêng biệt | PLC và HMI tập trung đơn |
Luồng vật liệu | Luồng thủ công trên các trạm | Tự động xâu chuỗi rảnh tay |
Đồng bộ hóa | Dễ bị trễ và không khớp | Đồng bộ hóa servo vòng kín |
Độ chính xác trong dập kim loại phụ thuộc vào độ dài cấp liệu chính xác và độ cân bằng nhất quán. Các đơn vị riêng biệt gặp khó khăn trong việc đồng bộ hóa. Việc kết hợp tốc độ của bộ giải mã độc lập với bộ ép tóc và bộ nạp độc lập sẽ gây ra độ trễ. Mỗi máy dựa trên hệ thống truyền động và bộ điều khiển riêng. Khi máy ép yêu cầu vật liệu, máy cấp liệu kéo, máy ép tóc phản ứng và máy tháo cuộn sẽ điều chỉnh phanh của nó. Phản ứng dây chuyền này tạo ra sự chậm trễ vi mô. Trải qua hàng nghìn hành trình, những thách thức hiệu chuẩn này dẫn đến độ dài bước tiến không nhất quán, gây ra sự cố khuôn hoặc các bộ phận vượt quá dung sai.
Các hệ thống tích hợp giải quyết vấn đề này thông qua đồng bộ hóa servo vòng kín. Một bộ điều khiển tập trung duy nhất điều khiển trục gá tháo cuộn, cuộn ép tóc và con lăn kẹp. Khi máy ép phát tín hiệu yêu cầu cấp liệu, tất cả các bộ phận sẽ phản ứng đồng thời. Máy ép tóc cấp nguyên liệu theo tốc độ chính xác mà bộ cấp liệu servo yêu cầu. Điều khiển thống nhất này đảm bảo độ dài cấp liệu chính xác và áp suất cân bằng phù hợp. Đối với việc dập khuôn lũy tiến, trong đó dung sai được đo bằng phần trăm milimét, sự đồng bộ hóa này ngăn ngừa sự trượt vật liệu và đảm bảo độ chính xác của bộ phận.
Thiết bị phải xử lý các thông số kỹ thuật vật liệu đa dạng mà không ảnh hưởng đến tốc độ hoặc độ an toàn. Các đơn vị riêng biệt thường gặp khó khăn khi chuyển đổi giữa các biến thể độ dày cực lớn. Việc luồn cuộn dây nhôm 0,8mm yêu cầu cài đặt độ căng hoàn toàn khác với cuộn thép cường độ cao 9,0mm. Việc điều chỉnh thủ công ba máy riêng biệt cho những thay đổi này sẽ tiêu tốn nhiều giờ sản xuất.
Máy cấp liệu ép tóc trang trí 3 trong 1 tiên tiến vượt trội trên nhiều phạm vi độ dày vật liệu. Các hệ thống này dễ dàng xử lý vật liệu từ 0,8mm đến 9,0mm. Chúng được thiết kế đặc biệt để xử lý Thép cường độ cao tiên tiến (AHSS). AHSS sở hữu cường độ năng suất lớn và bộ cuộn dây khắc nghiệt. Các máy ép tóc riêng biệt thường thiếu độ cứng để làm phẳng các vật liệu này mà không bị trượt. Máy ép thẳng tích hợp tạo áp lực đồng bộ, nhất quán trên các cuộn phôi đã cứng, buộc vật liệu vượt qua điểm chảy dẻo để đạt được độ phẳng hoàn hảo mà không làm hỏng bề mặt.
Các trường hợp sử dụng dành riêng cho ngành làm nổi bật các ngưỡng khả năng này. Sản xuất ô tô ngày càng yêu cầu các hệ thống tích hợp. Các bộ phận kết cấu ô tô yêu cầu vật liệu dày, có độ bền kéo cao được dập ở tốc độ cao. Các đường riêng biệt đơn giản là không thể duy trì độ căng và độ chính xác cần thiết. Ngoài ra, các hệ thống tích hợp dễ dàng đáp ứng các nâng cấp tùy chọn. Máy cắt tự động có thể được gắn trực tiếp vào khung máy, cho phép người vận hành tự động cắt các cạnh đầu và cuối của cuộn dây nặng, hợp lý hóa hơn nữa chu trình sản xuất.
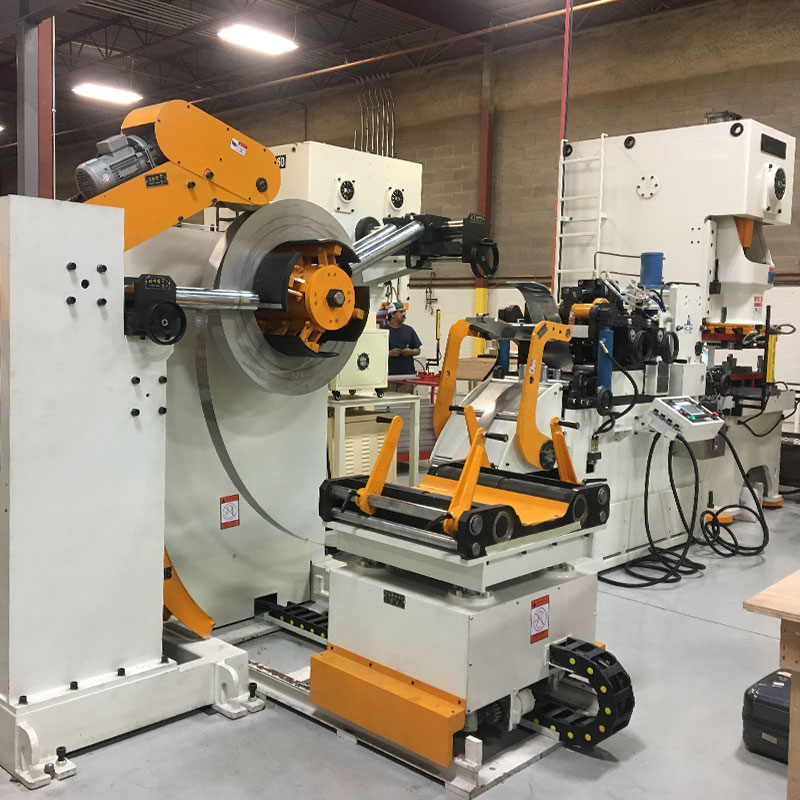
Việc mua một hệ thống xử lý cuộn dây tích hợp cao cấp đòi hỏi khoản đầu tư trả trước cao hơn so với việc mua các đơn vị mô-đun tiêu chuẩn. Động cơ servo tiên tiến, kiến trúc PLC tập trung và khung gầm hợp nhất hạng nặng thúc đẩy quá trình mua sắm ban đầu. Tuy nhiên, việc đánh giá thiết bị chỉ khi mua lần đầu sẽ bỏ qua khoản tiết kiệm vận hành lớn được tạo ra trong suốt vòng đời của máy.
Hệ thống tích hợp giảm đáng kể mức tiêu thụ năng lượng. Cách thiết lập truyền thống dựa vào ba động cơ riêng biệt chạy độc lập, thường xung đột với nhau do lực căng không khớp. Một thiết bị tích hợp sử dụng một hệ thống truyền động tập trung, tối ưu hóa việc tiêu thụ điện năng và giảm tải điện tổng thể. Hơn nữa, việc cấp liệu đồng bộ làm giảm tỷ lệ phế liệu. Vị trí vật liệu chính xác ngăn chặn việc cấp liệu sai, tiết kiệm lượng lớn nguyên liệu thô bị lãng phí. Giờ lao động cũng giảm mạnh. Điều khiển tập trung và phân luồng tự động giúp giảm thời gian thay đổi cuộn dây từ 45 phút xuống dưới 10 phút, trực tiếp tăng thời gian hoạt động của máy ép.
Chi phí bảo trì dài hạn hỗ trợ rất nhiều cho việc tích hợp. Bảo trì một khung gầm thống nhất và một tủ điện duy nhất đòi hỏi số giờ lao động ít hơn đáng kể so với việc duy trì ba hệ thống cơ và điện riêng biệt. Kho linh kiện giảm xuống và việc khắc phục sự cố trở nên mang tính bản địa hóa cao.
Các đơn vị riêng biệt mang theo chi phí lắp đặt ẩn đáng kể. Việc đào hố vòng đòi hỏi phải cắt bê tông, loại bỏ đất, gia cố kết cấu và lưới an toàn chuyên dụng. Công trình kỹ thuật dân dụng này làm gián đoạn hoạt động của nhà máy và bổ sung thêm chi phí cơ sở hạ tầng khổng lồ. Ngoài ra, việc nối dây ba tủ điện riêng biệt và thiết lập các giao thức liên lạc giữa các nhãn hiệu máy khác nhau sẽ kéo dài thời gian ngừng hoạt động vận hành.
Các đường cấp liệu nhỏ gọn tích hợp cung cấp mô hình triển khai plug-and-play. Họ yêu cầu công việc nền tảng tối thiểu. Do hệ thống không cần hố vòng nên người thợ có thể đặt máy trực tiếp trên sàn bê tông cốt thép tiêu chuẩn. Hệ thống điện tập trung chỉ cần một nguồn điện chính và một liên kết truyền thông duy nhất tới máy ép. Quy trình lắp đặt hợp lý này cho phép các cơ sở chuyển từ giai đoạn giao hàng sang sản xuất hoàn chỉnh trong một khoảng thời gian ngắn cần thiết cho việc thiết lập mô-đun.
Hợp nhất thiết bị gây ra những rủi ro vận hành cụ thể. Hạn chế chính của việc tích hợp là tạo ra một điểm lỗi duy nhất. Nếu cơ cấu ép tóc trong một bộ phận tích hợp bị hỏng ổ trục nghiêm trọng thì toàn bộ đường cấp liệu sẽ ngừng hoạt động. Việc sản xuất dừng hoàn toàn cho đến khi thành phần cụ thể được sửa chữa.
Các đơn vị riêng biệt mang lại lợi thế mô-đun về mặt lý thuyết. Nếu bộ cấp liệu servo độc lập bị lỗi, đội bảo trì có thể tháo chốt, di chuyển nó ra khỏi dây chuyền và hoán đổi bộ cấp liệu dự phòng trong khi bộ cuộn cuộn và bộ ép tóc vẫn hoạt động. Mô-đun này cung cấp một mạng lưới an toàn cho các cơ sở có kho thiết bị dự phòng phong phú. Tuy nhiên, lợi thế này hiếm khi thành hiện thực trong môi trường sản xuất tinh gọn hiện đại, nơi mà việc giữ máy móc hạng nặng dự phòng ở chế độ chờ là rất kém hiệu quả.
Một số môi trường sản xuất vẫn được hưởng lợi từ các đơn vị riêng biệt. Các dây chuyền sản xuất có tính tùy chỉnh cao, có thể thay đổi đôi khi yêu cầu khoảng cách cực lớn giữa việc tháo cuộn và cấp liệu. Ví dụ: các dây chuyền tích hợp các trạm rửa thứ cấp, các vòng kiểm tra chuyên dụng hoặc các hoạt động đột dập trước phức tạp có thể cần không gian vật lý được cung cấp bởi thiết lập tách rời.
Các hệ thống tích hợp được thiết kế cứng nhắc. Bạn không thể dễ dàng tách máy ép tóc ra khỏi máy cấp liệu nếu yêu cầu sản xuất thay đổi đáng kể. Nếu một cơ sở đột nhiên cần chèn một bể hóa chất dài 10 mét giữa bộ tháo cuộn và máy ép thì khung tích hợp không thể đáp ứng được điều này nếu không có những sửa đổi tùy chỉnh, nghiêm túc. Các kỹ sư nhà máy phải dự báo cẩn thận các phương pháp sản xuất trong tương lai trước khi cam kết xây dựng một kiến trúc thống nhất, cứng nhắc.
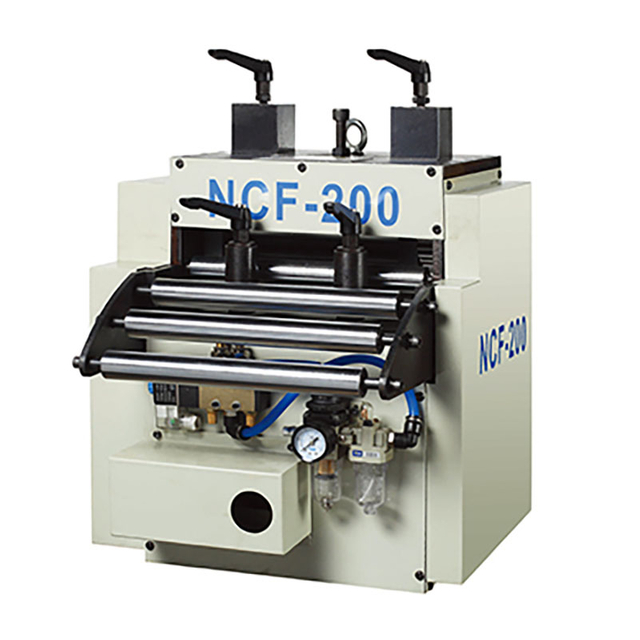
Việc chuyển đổi từ điều khiển thủ công, phân đoạn sang giao diện người-máy tiên tiến, thống nhất thể hiện một chặng đường học tập đáng kể. Những người vận hành kỳ cựu đã quen với việc chạy vòng chùng và xâu chuỗi vật liệu theo cách thủ công thường phản đối các hệ thống tự động. Họ có thể gặp khó khăn trong việc tin tưởng vào tính năng đồng bộ hóa vòng kín, dẫn đến thông số đầu vào không chính xác hoặc ghi đè thủ công không cần thiết.
Để giảm thiểu rào cản áp dụng này đòi hỏi phải có chương trình đào tạo nhà cung cấp có cấu trúc. Đừng chỉ dựa vào việc chuyển giao kiến thức nội bộ trong quá trình triển khai ban đầu. Yêu cầu các buổi đào tạo toàn diện, thực hành do nhà sản xuất thiết bị chủ trì. Phát triển các quy trình vận hành được tiêu chuẩn hóa đặc biệt để chọn tham số và phân luồng tự động. Tạo hướng dẫn tham khảo nhanh cho các độ dày vật liệu khác nhau, đảm bảo người vận hành hiểu cách PLC tập trung phản ứng với các điều chỉnh độ căng.
Để vô hiệu hóa rủi ro lỗi một điểm, các cơ sở phải thực hiện các quy trình bảo trì nghiêm ngặt, theo lịch trình. Chiến lược chạy đến thất bại sẽ phá hủy lịch trình sản xuất khi vận hành máy móc tích hợp. Các đội bảo trì phải chuyển sang chủ động giám sát và tuân thủ nghiêm ngặt các khoảng thời gian bảo trì.
Các đầu mối bảo trì cụ thể đòi hỏi sự chú ý thường xuyên. Việc bôi trơn bánh răng phải duy trì ổn định để tránh phản ứng dữ dội trong các cuộn ép tóc. Việc hiệu chuẩn động cơ servo phải được kiểm tra hàng quý để đảm bảo độ chính xác của chiều dài cấp liệu không bị lệch. Việc làm sạch cuộn máy ép tóc là rất quan trọng; bất kỳ mảnh vụn nào tích tụ trên các cuộn thống nhất sẽ in trực tiếp lên vật liệu, gây ra chất lượng bị loại bỏ ngay lập tức. Việc thực hiện phân tích độ rung trên vòng bi truyền động chính có thể dự đoán hỏng hóc nhiều tuần trước khi chúng gây ra thời gian ngừng hoạt động ngoài dự kiến.
Lịch trình bảo trì phòng ngừa tiêu chuẩn cho một dây chuyền tích hợp bao gồm:
Hàng ngày: Kiểm tra các cuộn máy ép tóc xem có mảnh vụn không, xác minh mức áp suất khí nén và kiểm tra khóa liên động an toàn.
Hàng tuần: Bôi trơn các bánh răng dẫn động, kiểm tra cơ cấu giãn nở trục gá và vệ sinh màn hình cảm ứng HMI.
Hàng tháng: Kiểm tra độ căng đai của động cơ servo, kiểm tra quạt làm mát tủ điện và kiểm tra mức chất lỏng thủy lực.
Hàng quý: Thực hiện kiểm tra hiệu chỉnh chiều dài cấp liệu hoàn chỉnh và tiến hành phân tích độ rung trên vòng bi chính.
Kiến trúc xử lý cuộn dây tích hợp mang lại lợi thế rõ ràng cho các cơ sở dập hiện đại. Bằng cách loại bỏ các hố vòng, hệ thống điều khiển tập trung và tự động hóa luồng vật liệu, các hệ thống này cải thiện đáng kể hiệu quả hoạt động. Mặc dù các đơn vị riêng biệt vẫn khả thi đối với các bố cục hoặc hoạt động chuyên môn cao đòi hỏi khoảng cách cực lớn giữa các quy trình, nhưng phương pháp tích hợp chiếm ưu thế trong các môi trường ưu tiên sử dụng không gian, độ chính xác tốc độ cao và tiết kiệm hoạt động lâu dài.
Khi đưa vào danh sách rút gọn thiết bị, hãy đưa ra quyết định dựa trên những hạn chế về cơ sở vật chất và nhu cầu vật chất. Nếu sàn nhà máy của bạn đông đúc hoặc nếu bạn xử lý các vật liệu ô tô dày, có độ bền kéo cao thì tích hợp là con đường hợp lý. Nếu bạn chạy các vật liệu mỏng, có tính linh hoạt cao thông qua các quy trình phụ tùy chỉnh, các đơn vị mô-đun vẫn có thể phục vụ nhu cầu của bạn.
Đối với các nhà sản xuất muốn nâng cấp dây chuyền dập của họ bằng các giải pháp xử lý cuộn dây tự động và hiệu quả hơn, Kinglan mang đến kinh nghiệm trong ngành về thiết bị tự động hóa máy ép và tạo hình kim loại, hỗ trợ nhiều yêu cầu sản xuất trên các môi trường sản xuất hiện đại. Với các giải pháp được thiết kế xoay quanh năng suất, độ chính xác và xử lý vật liệu đáng tin cậy, Kinglan giúp các nhà sản xuất xây dựng quy trình xử lý dập và cuộn hợp lý hơn.
Để tiếp tục nâng cấp khả năng xử lý cuộn dây của bạn, hãy thực hiện các bước sau:
Tiến hành kiểm tra không gian sàn để đo diện tích chính xác mà các hố vòng hiện có và máy móc riêng biệt hiện đang tiêu thụ.
Tính toán số giờ lao động bị mất do cắt ren cuộn thủ công và thay đổi kéo dài trong quý vừa qua.
Yêu cầu mô hình so sánh hiệu quả chi tiết từ nhà sản xuất thiết bị dựa trên yêu cầu về độ dày vật liệu và tốc độ ép cụ thể của bạn.
Đánh giá năng lực của bộ phận bảo trì trong việc thực hiện các quy trình bảo trì phòng ngừa nghiêm ngặt, theo lịch trình cho máy móc tích hợp.
Trả lời: Đường dây cuộn riêng biệt truyền thống, bao gồm hố vòng bắt buộc, thường yêu cầu không gian sàn tuyến tính từ 10 đến 15 mét. Một hệ thống tích hợp hợp nhất tất cả các bộ phận vào một khung duy nhất, giảm tổng diện tích xuống khoảng 4,5 đến 5 mét, tiết kiệm lượng lớn diện tích sàn xưởng có giá trị.
Đáp: Không. Các hệ thống tích hợp loại bỏ hoàn toàn nhu cầu về hố vòng. Đồng bộ hóa servo vòng kín hoàn toàn phù hợp với tốc độ tháo cuộn với tốc độ cấp liệu, loại bỏ nhu cầu về độ chùng của vật liệu và tiết kiệm cơ sở vật chất khỏi công việc đào và xây dựng dân dụng đắt tiền.
Trả lời: Bộ kết hợp 2 trong 1 chỉ tích hợp bộ cuộn cuộn và bộ ép tóc, yêu cầu bộ cấp liệu servo riêng biệt được gắn tại máy ép và vòng vật liệu trung gian. Một hệ thống tích hợp đầy đủ kết hợp cả ba chức năng vào một máy thống nhất, loại bỏ tất cả các vòng lặp nguyên liệu.
Đ: Vâng. Các hệ thống tích hợp tiên tiến được thiết kế đặc biệt để xử lý các vật liệu nặng, bao gồm Thép cường độ cao tiên tiến. Chúng có thể xử lý hiệu quả các phạm vi độ dày từ 0,8mm đến 9,0mm, tạo áp lực đồng bộ, lớn để loại bỏ bộ cuộn dây nghiêm trọng mà không bị trượt vật liệu.
Trả lời: Sản xuất ô tô yêu cầu xử lý tốc độ cao các bộ phận kết cấu dày, có độ bền kéo cao và không có sai số. Các hệ thống tích hợp cung cấp độ cứng cực cao, đồng bộ hóa servo chính xác và tạo ren tự động cần thiết để đáp ứng các dung sai nghiêm ngặt của ô tô đồng thời tối đa hóa thời gian hoạt động của máy ép.
Trả lời: Bởi vì hệ thống được xây dựng trên một khung thống nhất nên chỉ xảy ra lỗi ở một bộ phận sẽ khiến toàn bộ dây chuyền cấp liệu bị dừng. Điểm lỗi duy nhất này đòi hỏi các cơ sở phải thực hiện bảo trì phòng ngừa nghiêm ngặt, theo lịch trình để tránh thời gian ngừng sản xuất thảm khốc, ngoài kế hoạch.
Đ: Vâng. Bằng cách sử dụng đồng bộ hóa servo vòng kín, hệ thống sẽ loại bỏ độ trễ vi mô giữa bộ tháo cuộn, bộ ép tóc và bộ cấp liệu. Điều này đảm bảo độ dài cấp liệu chính xác ở tốc độ cao hơn, ngăn ngừa cấp liệu sai và cho phép máy ép chạy liên tục ở tốc độ chu kỳ tối ưu.


