
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-21 Nguồn:Site


Việc chọn máy ép công suất sẽ quyết định diện tích cơ sở, tốc độ sản xuất và tuổi thọ khuôn của bạn. Các nhà quản lý nhà máy và kỹ sư sản xuất phải đối mặt với tình trạng cân bằng liên tục trong phân xưởng. Bạn phải cân nhắc nhu cầu thay đổi dụng cụ nhanh chóng so với độ cứng kết cấu cần thiết để dập có độ chính xác cao. Sản xuất linh hoạt đòi hỏi khả năng tiếp cận của người vận hành, trong khi trọng tải nặng đòi hỏi sự ổn định tuyệt đối. Máy ép khe hở cung cấp giải pháp rất linh hoạt cho các phạm vi hoạt động cụ thể. Bạn phải tiến hành đánh giá nghiêm ngặt các ưu điểm về cấu trúc và hạn chế vật lý của nó trước khi lắp đặt. tiêu chuẩn Máy ép công suất khung C mang lại lợi ích vận hành khác biệt cho xưởng sản xuất và môi trường sản xuất có tính hỗn hợp cao. Chúng ta sẽ khám phá kiến trúc này ảnh hưởng như thế nào đến hoạt động sản xuất hàng ngày và xác định các ngưỡng kỹ thuật chính xác mà thiết kế này vượt trội.
Khả năng truy cập vượt trội: Khả năng truy cập ba mặt, phía trước mở của máy ép khung C giúp giảm đáng kể thời gian chuyển đổi dụng cụ và đơn giản hóa việc tải bộ phận bằng robot hoặc thủ công.
Tính linh hoạt chưa từng có: Thiết kế khe hở cho phép xử lý các vật liệu có kích thước quá khổ hoặc có hình dạng kỳ lạ vượt ra ngoài bàn ép, một điều không thể có được về mặt vật lý trong các thiết kế khung kèm theo.
Sự cân bằng về mặt kết cấu: Thiết kế khe hở vốn có gây ra độ lệch góc (nghiêng) dưới tải trọng tối đa, khiến nó không phù hợp với các ứng dụng yêu cầu độ ổn định kích thước cực cao ở trọng tải cao.
Các trường hợp sử dụng tối ưu: Hiệu quả cao cho các nguyên công đột bao hình, đột lỗ và tạo hình nhẹ với khối lượng từ nhỏ đến trung bình trong đó tốc độ, tính linh hoạt và hiệu quả dấu chân vượt xa nhu cầu về độ cứng tuyệt đối.
Giới hạn về khả năng mở rộng: Các cơ sở mở rộng quy mô sang bản vẽ sâu nặng hoặc sử dụng các khuôn lũy tiến phức tạp, trạm cao cuối cùng sẽ cần phải chuyển từ kiến trúc khung C sang kiến trúc mặt thẳng (khung H).
Mục lục
Máy ép nguồn khung AC sử dụng cấu trúc mở phía trước để dễ dàng tiếp cận dụng cụ và xử lý vật liệu. Không giống như máy ép khung kín, nó không có cột đỡ phía trước, tạo ra vùng làm việc linh hoạt hơn. Khung phía sau hấp thụ lực vận hành chính, trong khi độ sâu họng máy quyết định khoảng cách vật liệu có thể kéo dài vào máy ép.
Vì khung mở nên tải nặng có thể tạo ra biến dạng nhẹ trong quá trình vận hành. Phần phía trước có thể di chuyển dưới áp suất cao, điều này có thể ảnh hưởng đến sự liên kết trượt và độ chính xác của bộ phận. Vì vậy, việc lựa chọn ứng dụng phù hợp là rất quan trọng để đảm bảo hiệu suất đáng tin cậy.
Trước khi chọn máy ép khung C, kỹ sư nên đánh giá:
Trọng tải yêu cầu dựa trên độ dày vật liệu và yêu cầu tạo hình.
Kích thước giường để đảm bảo khuôn được hỗ trợ đầy đủ.
Độ dài hành trình cho nhu cầu loại bỏ bộ phận và tự động hóa.
Yêu cầu về tốc độ sản xuất (SPM).
Mức độ lệch chấp nhận được dựa trên yêu cầu về độ chính xác của bộ phận.
Cấu trúc ba mặt mở giúp thay đổi khuôn nhanh hơn và dễ dàng hơn. Người vận hành có thể tiếp cận máy ép từ nhiều hướng, cho phép xe nâng và xe đẩy di chuyển trực tiếp đến khu vực làm việc.
Thiết kế này giúp giảm thời gian thiết lập và cải thiện hiệu quả của người vận hành. Nó cũng cung cấp khả năng hiển thị tốt hơn trong quá trình sản xuất, giúp việc kiểm tra, điều chỉnh và bảo trì dễ dàng hơn.
Lợi ích chính:
Thay khuôn nhanh hơn
Quyền truy cập của nhà điều hành tốt hơn
Tải và dỡ vật liệu dễ dàng hơn
Cải thiện công thái học tại nơi làm việc
Máy ép khung C mang lại sự linh hoạt tuyệt vời cho các phôi gia công có kích thước lớn hoặc bất thường. Các mặt mở cho phép các tấm dài, biên dạng và các bộ phận lớn đi qua khu vực ép một cách dễ dàng.
Điều này làm cho chúng phù hợp với các nhà sản xuất sản xuất các kích cỡ bộ phận khác nhau trên cùng một máy.
Các ứng dụng phổ biến bao gồm:
Giá đỡ kim loại
Kênh thép dài
Linh kiện thiết bị
Các bộ phận chế tạo tùy chỉnh
Cấu trúc mở giúp đơn giản hóa việc cài đặt tự động hóa. Máy cấp liệu, robot, băng tải và hệ thống phế liệu có thể được tích hợp mà không có những hạn chế lớn về cấu trúc.
Vật liệu có thể di chuyển trơn tru trong quá trình dập, nâng cao hiệu quả sản xuất. Máy ép khung C nhỏ hơn cũng có thể đạt được tốc độ hành trình cao, khiến chúng phù hợp cho các nguyên công đột và đột dập nhanh.
Ưu điểm tự động hóa:
Lắp đặt bộ nạp đơn giản
Dòng nguyên liệu linh hoạt
Truy cập robot dễ dàng
Hiệu quả sản xuất cao hơn
Máy ép khung C yêu cầu ít diện tích sàn hơn so với máy ép khung kín có công suất tương tự. Cấu trúc nhỏ gọn của chúng cho phép bố trí nhà máy dễ dàng hơn và sử dụng không gian sản xuất tốt hơn.
Diện tích nhỏ hơn cũng giúp giảm chi phí lắp đặt và cho phép bố trí nhiều máy trong các ô sản xuất nhỏ gọn.
Ưu điểm chính:
Yêu cầu không gian thấp hơn
Tích hợp nhà máy dễ dàng hơn
Giảm đầu tư thiết bị
Bố trí sản xuất linh hoạt
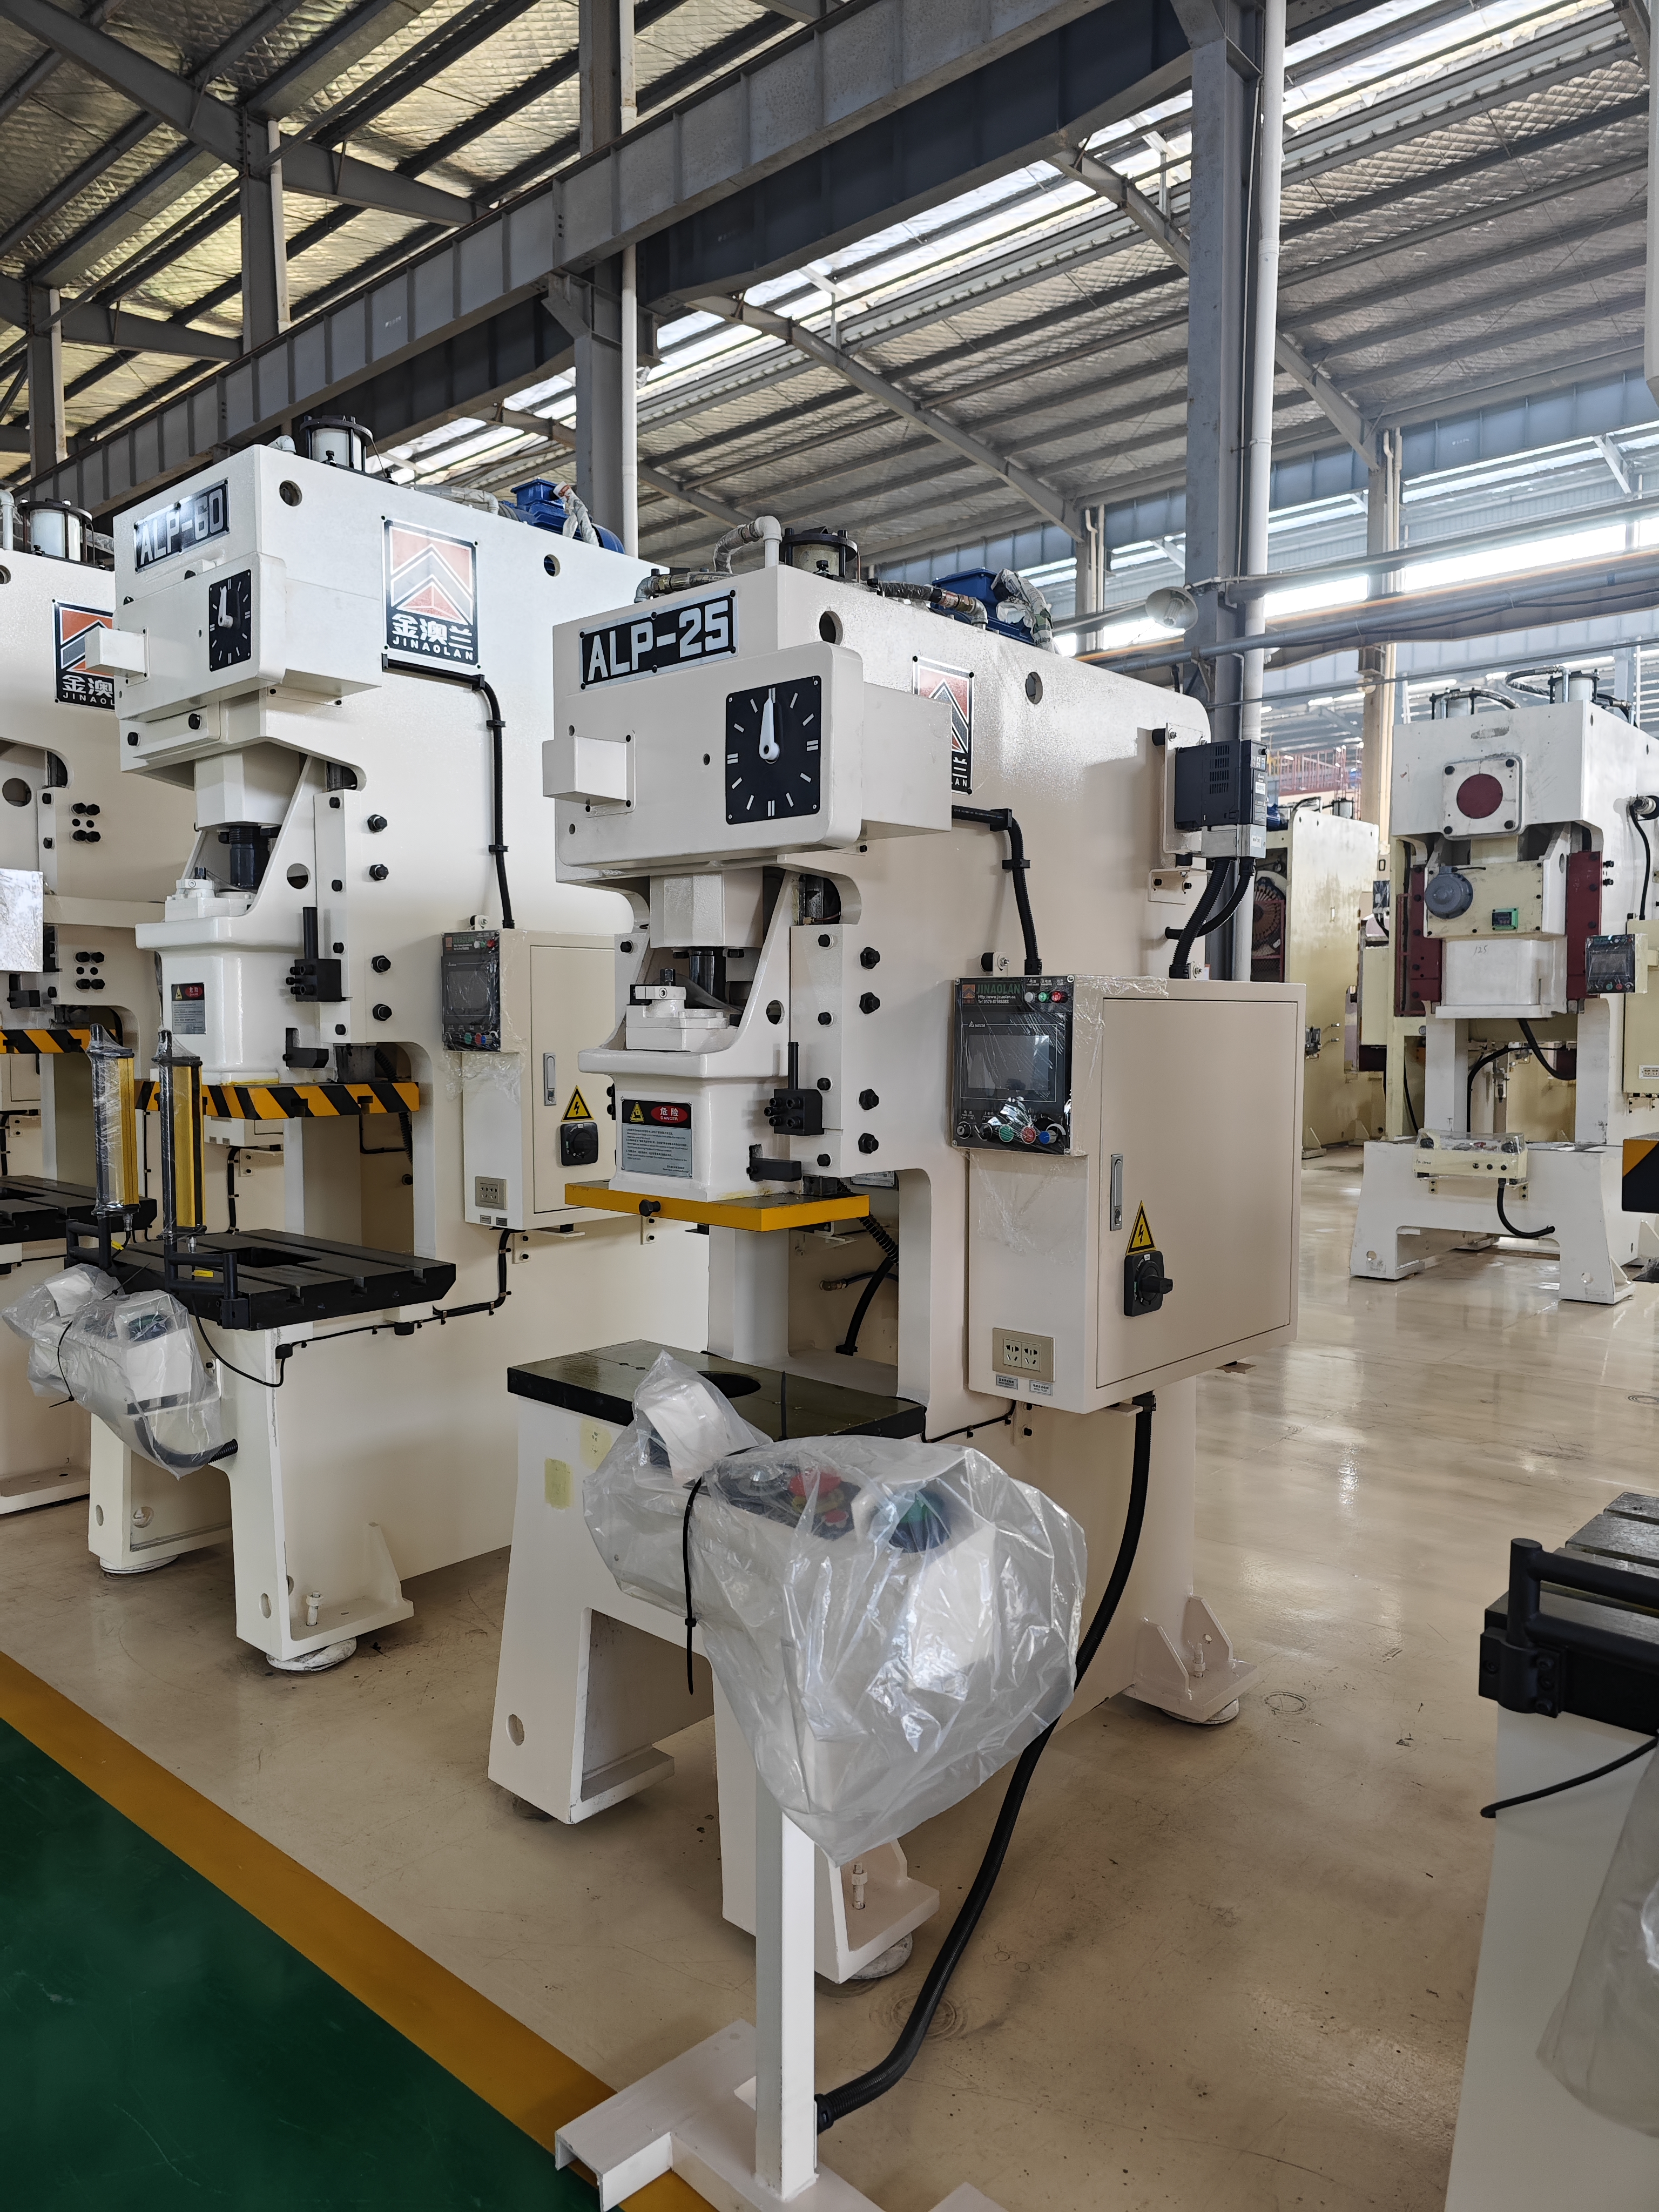
Chúng ta phải kiểm tra tính chất vật lý của khoảng cách khung. Các kỹ sư chế tạo dụng cụ gọi điều này là "nghiêng". Hình chữ C có xu hướng mở ra một cách tự nhiên khi chịu tải trọng tối đa. Mặt trước của cầu trượt lệch lên trên và mặt trước của giường lệch xuống dưới. Điều này tạo ra sự mất đi tính song song ở mức độ vi mô nhưng có thể đo lường được. Vật lý chỉ ra rằng các cấu trúc đúc hẫng uốn cong dưới tải trọng cực lớn. Bạn có thể mong đợi một độ lệch nhất định trên mỗi inch độ sâu họng, thường được đo bằng phần nghìn inch.
Độ lệch góc này ảnh hưởng trực tiếp đến dung sai của bộ phận. Bạn không thể chạy các hoạt động đúc có độ chính xác cao trên khung có khoảng trống mở. Trọng tải yêu cầu tại BDC sẽ làm lò xo khung, gây ra độ sâu đồng xu không đồng đều trên toàn bộ chi tiết. Các hoạt động dập nổi nặng có cùng độ sâu không đồng đều. Các hoạt động yêu cầu tính song song trượt hoàn hảo sẽ thất bại. Bạn không thể buộc máy ép khe hở để giữ dung sai hàng không vũ trụ dưới tải trọng tối đa. Hình học cấu trúc chỉ đơn giản là ngăn chặn độ cứng tuyệt đối.
Độ lệch của khung tương quan trực tiếp với khe hở đột dập không đồng đều. Khi độ lệch của khung tăng lên, chày đi vào ma trận khuôn ở một góc nhỏ. Điều này phá hủy độ đồng tâm của khe hở cắt. Nếu bạn đang chạy thép cán nguội có khe hở hẹp, độ lệch khung chỉ 0,004" có nghĩa là chày đâm vào khối khuôn. Một bên của chày cọ sát mạnh vào thép. Mặt đối diện có khe hở quá mức, kéo theo một vệt lớn trên khuôn dập.
Sự mài mòn dụng cụ gia tăng gây ra rủi ro vận hành nghiêm trọng. Sự sứt mẻ xảy ra khi các cú đấm bị lệch trong quá trình nhập. Khả năng hư hỏng khuôn nghiêm trọng vẫn có thể xảy ra nếu các chốt dẫn hướng bị kẹt. Việc đẩy máy ép khe hở đến công suất trọng tải tối đa của nó sẽ gây ra những hư hỏng này. Bạn dành nhiều thời gian hơn trong phòng dụng cụ để mài khuôn và thay thế chày bị hỏng. Việc bỏ qua tính chất vật lý của độ lệch sẽ đảm bảo cho dụng cụ bị phá hủy sớm.
Máy ép khung C thường có giới hạn trọng tải thực tế khoảng 200–300 tấn. Ngoài phạm vi này, yêu cầu gia cố tăng lên đáng kể, làm cho máy ép thẳng phù hợp hơn để duy trì sự ổn định và cân bằng tải. Những máy ép này không lý tưởng cho việc vẽ sâu nặng, khuôn dập lũy tiến lớn hoặc đột dập lực cao đối với vật liệu có độ bền cao, vì lực tải và lực tác động không đồng đều có thể gây biến dạng khung và hư hỏng dụng cụ. Việc chọn cấu trúc máy ép chính xác dựa trên ứng dụng là điều cần thiết để có hiệu suất đáng tin cậy.

Việc chọn đúng máy in đòi hỏi phải phân tích các biến số sản xuất cụ thể của bạn. Môi trường hỗn hợp cao đòi hỏi sự thay đổi nhanh chóng. Môi trường ít hỗn hợp ưu tiên sự ổn định lâu dài. Bạn phải ánh xạ độ phức tạp của bộ phận với khả năng của máy. Ma trận sau đây đối chiếu thực tế hoạt động của cả hai cấu trúc để định hướng chiến lược mua sắm của bạn.
Số liệu hoạt động | Máy ép khung chữ C | Máy ép khung chữ H (Mặt thẳng) |
|---|---|---|
Hỗn hợp sản xuất | Độ pha trộn cao, thay đổi thường xuyên | Trộn thấp, vận hành sản xuất chuyên dụng |
Độ phức tạp của dụng cụ | Một đòn duy nhất hoặc chết lũy tiến ngắn | Chết tiến bộ dài, phức tạp |
Đang tải quyền truy cập | Ba mặt, rất dễ tiếp cận | Bị hạn chế bởi trụ trước/sau |
Hồ sơ lệch | Độ lệch góc (nghiêng) dưới tải | Độ lệch dọc đối xứng |
Dấu chân | Nhỏ gọn, tiết kiệm không gian | Lớn, đòi hỏi không gian sàn đáng kể |
Sự mệt mỏi của người vận hành thay đổi đáng kể giữa các thiết kế này. Thiết kế kèm theo của khung chữ H đặt ra những thách thức về tải trọng. Người vận hành phải thò tay qua các cửa sổ hẹp để dọn phế liệu hoặc điều chỉnh vật liệu. Việc lắp đặt các khuôn nặng đòi hỏi phải có thiết bị chuyên dụng và thao tác cẩn thận. Ngược lại điều này với khả năng tiếp cận mở của khung C. Mặt trước mở giúp giảm căng thẳng về thể chất trong quá trình vận hành thủ công và tăng tốc mọi tương tác với dụng cụ.
Chúng ta phải đối chiếu độ bền vật lý của các kiến trúc máy móc. Máy khe hở mang lại độ bền cao cho các công việc phù hợp. Tuy nhiên, việc áp dụng sai dẫn đến yêu cầu bảo trì dụng cụ dài hạn nghiêm trọng. Nếu bạn liên tục đẩy máy đến giới hạn độ lệch của nó, khuôn của bạn sẽ bị ảnh hưởng. Bản thân khung có thể tồn tại dưới áp lực, nhưng dụng cụ của bạn sẽ xuống cấp nhanh chóng, đòi hỏi phải mài và thay thế liên tục.
Máy ép khung chữ H cung cấp khả năng bảo vệ khuôn vượt trội hơn rất nhiều. Thiết kế đối xứng của chúng đảm bảo duy trì độ chính xác tuyệt vời qua hàng triệu chu kỳ. Thanh trượt vẫn song song hoàn hảo với giường, ngay cả khi chịu va đập mạnh. Điều này bảo vệ những cú đấm tinh tế và kéo dài khoảng thời gian mài sắc đáng kể. Tuy nhiên, độ chính xác này đòi hỏi diện tích lớn hơn và thời gian chuyển đổi dài hơn. Bạn đánh đổi sự nhanh nhẹn để có được sự ổn định về chiều tuyệt đối.
Các kỹ sư đặc biệt khuyến nghị "quy tắc 20%" cho kích thước máy ép. Bạn nên chỉ định máy có trọng tải cao hơn 20-30% so với yêu cầu tính toán của bạn. Bộ đệm này giảm thiểu tác động của độ lệch góc. Chạy công việc nặng 80 tấn trên máy ép 100 tấn sẽ giữ cho khung ở vùng cứng. Thực hành kỹ thuật tiêu chuẩn này bảo vệ cả máy và dụng cụ.
Không bao giờ kích thước máy ép khe hở chính xác theo yêu cầu trọng tải cao nhất của bạn. Máy ép cơ chỉ cung cấp trọng tải định mức của chúng ở một khoảng cách cụ thể trên BDC, thường là 1/8" hoặc 1/4". Nếu bạn đánh vật liệu lên cao hơn trong hành trình, bạn sẽ có trọng tải thấp hơn đáng kể. Hoạt động liên tục ở 100% công suất giúp tối đa hóa độ lệch khung hình. Thực hành này đảm bảo sự mài mòn sớm trên gibs và vòng bi. Bộ đệm trọng tải hoạt động như một mạng lưới an toàn vận hành. Nó đảm bảo chất lượng bộ phận nhất quán trong suốt quá trình sản xuất dài.
Các kỹ sư công cụ phải điều chỉnh thiết kế của họ cho phù hợp với kiến trúc cụ thể này. Bạn không thể dựa vào slide báo chí để hướng dẫn dụng cụ. Bạn phải sử dụng bộ khuôn dẫn hướng hạng nặng. Kết hợp đế khuôn bốn trụ chắc chắn với các chốt dẫn hướng cỡ lớn và ống lót ổ bi. Những thành phần này hấp thụ độ lệch vốn có của máy ép. Chúng buộc cú đấm và khuôn vẫn thẳng hàng bất chấp độ lệch của khung.
Căn giữa tải trọng cắt nặng nhất ngay dưới đường tâm trượt. Tránh đặt các trạm có trọng tải lớn gần mép trước của khuôn vì điều này làm tăng mô men uốn. Nếu bạn đang thực hiện các hoạt động có lực đẩy bên nặng, chẳng hạn như xuyên qua cam hoặc tạo hình sâu, bạn phải lắp khối chặn gót chân. Các khối gót chân tiếp xúc trước khi cú đấm chạm vào vật liệu, hấp thụ lực bên và bảo vệ các chốt dẫn hướng khỏi bị gãy. Thiết kế dụng cụ phù hợp sẽ vô hiệu hóa những nhược điểm về cấu trúc của khung mở.
Một số nhà sản xuất đưa ra những cải tiến về cấu trúc cho các mô hình có khe hở mở. Các thanh buộc tạm thời có thể nối mặt trước của cầu trượt với giường. Những hỗ trợ phía trước này tạm thời tăng độ cứng tổng thể. Bạn bắt vít chúng vào đúng vị trí cho các hoạt động sản xuất cụ thể, có độ chính xác cao hơn. Họ chuyển đổi máy thành một chiếc hybrid khung kín một cách hiệu quả, ngăn chặn hiệu ứng vỏ sò.
Những trang bị thêm này làm giảm khả năng tiếp cận trong khi cài đặt. Bạn mất khả năng trượt khuôn từ phía trước. Tuy nhiên, chúng làm giảm đáng kể độ lệch góc. Bạn loại bỏ chúng khi quay trở lại hoạt động xóa trống tiêu chuẩn. Cách tiếp cận mô-đun này mở rộng phạm vi hoạt động của máy. Nó cung cấp một giải pháp linh hoạt cho các cơ sở có dung sai bộ phận rất khác nhau.
Quy trình bảo trì phòng ngừa nghiêm ngặt đảm bảo độ bền lâu dài của máy. Các đội bảo trì phải tập trung nhiều vào việc điều chỉnh khe hở gib. Kéo thước đo cảm biến qua gibs hàng quý. Bạn muốn duy trì khoảng hở hoạt động do nhà sản xuất chỉ định, thường là khoảng 0,0015" đến 0,002". Gib lỏng lẻo cho phép thanh trượt chuyển động sang một bên trong khi lướt qua, làm trầm trọng thêm độ lệch tự nhiên của khung. Gib chặt duy trì tính song song của trượt trong hành trình đi xuống.
Kiểm tra độ song song của slide thường xuyên vẫn là bắt buộc. Gắn chỉ báo quay số đế từ tính vào tấm đỡ và quét phần dưới của nắp trượt tại BDC. Nếu thanh trượt lệch song song từ trước ra sau hơn 0,002" mỗi foot, bạn cần phải chêm dụng cụ hoặc cạo các gibs. Theo dõi các điểm ứng suất của khung để phát hiện vết nứt vi mô. Kiểm tra bán kính khung phía sau nơi tập trung ứng suất. Bảo trì chủ động ngăn ngừa các hỏng hóc cơ học thảm khốc và duy trì độ chính xác trong sản xuất.
Trước khi phát hành đơn đặt hàng cho máy dập tiếp theo, hãy thực hiện các bước kỹ thuật sau để đảm bảo thiết bị phù hợp với thực tế sản xuất của bạn:
Tính toán chính xác các yêu cầu tải lệch tâm và sốc trọng tải ngược cho tất cả các khuôn hoạt động được lên kế hoạch cho máy mới.
Tham khảo ý kiến của bộ phận dụng cụ của bạn để xác định độ lệch góc tối đa có thể chấp nhận được dựa trên dung sai in chi tiết chặt chẽ nhất của bạn.
Yêu cầu dữ liệu phân tích phần tử hữu hạn (FEA) từ nhà sản xuất máy ép để xác minh cách thức hoạt động của quá trình đúc khung cụ thể dưới tải trọng tối đa được tính toán của bạn.
Kiểm tra kho khuôn hiện tại của bạn để đảm bảo tất cả các công cụ đều sử dụng chốt dẫn hướng hạng nặng và khối gót chân có khả năng vô hiệu hóa độ lệch của khung vốn có.
Đáp: Phạm vi tiêu chuẩn thường nằm trong khoảng từ 10 đến 250 tấn. Các nhà sản xuất hiếm khi chế tạo chúng lớn hơn vì độ dày khung lớn cần thiết để ngăn ngừa độ lệch trở nên không thực tế. Đối với yêu cầu vượt quá 300 tấn, ngành công nghiệp chuyển sang thiết kế khung chữ H để duy trì tính toàn vẹn cấu trúc cần thiết và phân bổ lực đối xứng.
A: Các khuôn dập lũy tiến ngắn hoạt động tốt trong các máy này. Tuy nhiên, các khuôn lũy tiến dài phải chịu tải lệch tâm nghiêm trọng. Khi vật liệu di chuyển qua nhiều trạm, sự phân bổ lực không đồng đều sẽ làm cho độ lệch của khung trở nên trầm trọng hơn. Điều này gây ra các vấn đề về dung sai và mài mòn dụng cụ nhanh chóng ở các cạnh ngoài của khuôn.
Trả lời: Không, độ lệch không thể được loại bỏ hoàn toàn do tính chất vật lý của thiết kế đúc hẫng. Tuy nhiên, bạn có thể giảm thiểu tác động của nó một cách hiệu quả. Định cỡ máy ép phù hợp, bảo trì gib nghiêm ngặt và bắt buộc sử dụng bộ khuôn dẫn hướng hạng nặng đảm bảo rằng dụng cụ vẫn được căn chỉnh bất chấp độ lệch tự nhiên của khung.
Đáp: Có, chúng có khả năng tương thích đặc biệt cao với tự động hóa. Lối vào mở phía trước và bên trong suốt giúp cho việc bốc dỡ hàng bằng rô-bốt đạt hiệu quả cao. Cánh tay robot có thể di chuyển tự do mà không cần di chuyển xung quanh các trụ phía trước hạn chế như trên các thiết kế khung kèm theo, giúp đơn giản hóa việc tích hợp tế bào.
Đáp: Có, đây là một trong những lợi thế chính của nó. Thiết kế khe hở cho phép các vật liệu có kích thước lớn hoặc hình dạng kỳ lạ có thể kéo dài ra các cạnh của máy ép. Độ mở bên này mang lại tính linh hoạt vượt trội cho chế tạo tùy chỉnh, cho phép bạn xử lý các tấm ép đùn dài hoặc tấm rộng một cách dễ dàng.
Trả lời: Máy ép cơ học sử dụng bánh đà và ly hợp để tạo ra hành trình nhanh, tác động cao, lý tưởng cho việc đột bao hình tốc độ cao. Máy ép thủy lực sử dụng xi lanh chất lỏng để cung cấp lực có thể điều chỉnh và thời gian dừng được kiểm soát trong toàn bộ hành trình, giúp nó phù hợp hơn cho việc vẽ sâu và tạo hình chính xác trong kiến trúc khe hở mở.


