
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-21 Nguồn:Site


Trong quá trình dập kim loại có độ chính xác cao, độ cứng kết cấu của máy ép khung chữ H (mặt thẳng) hoàn toàn phụ thuộc vào cơ chế truyền động của nó. Việc nâng cấp từ khung C lên khung H giải quyết các vấn đề về độ võng cơ bản, nhưng cấu hình điểm bên trong quyết định hiệu suất tối ưu trên xưởng. Chỉ định cấu hình điểm sai dẫn đến lỗi vận hành nghiêm trọng. Bạn sẽ gặp hiện tượng trượt nghiêng khi chịu tải lệch tâm, khuôn bị mòn sớm và dung sai bộ phận không được chấp nhận. Để tối đa hóa tuổi thọ dụng cụ và thời gian hoạt động sản xuất, các kỹ sư phải đánh giá thực tế cơ học cụ thể của máy ép một điểm và máy ép hai điểm . Hướng dẫn này chia nhỏ các tiêu chí kỹ thuật để kết hợp kiến trúc máy ép với kích thước giường cụ thể, yêu cầu về trọng tải, hệ thống truyền động và ứng dụng dụng cụ. Chúng ta sẽ xem xét sự phân bổ lực tác động như thế nào đến khuôn lũy tiến và tại sao việc kết hợp máy với kim loại là không thể thương lượng.
Phân phối tải: Máy ép một điểm vượt trội ở các hoạt động có lực cao, nằm ở trung tâm, trong khi máy ép hai điểm là bắt buộc để quản lý tải ngoài tâm trong các thiết lập khuôn lũy tiến.
Hạn chế về kích thước giường: Cần có cấu hình hai điểm cho kích thước giường lớn hơn (thường trên 48 inch từ trái sang phải) để duy trì tính song song của trượt.
Trần trọng tải: Máy ép khung H hai điểm thường cung cấp công suất trọng tải tối đa cao hơn so với các mẫu một điểm, khiến chúng trở nên cần thiết cho công việc dập nhiều trạm, công suất lớn.
Khả năng tương thích của dụng cụ: Khuôn lũy tiến và khuôn chuyển thường cần có kiến trúc điểm kép để ngăn trượt và bảo vệ dụng cụ đắt tiền.
Chi phí so với khả năng: Mặc dù Máy ép khung chữ H hai điểm yêu cầu vốn ban đầu cao hơn và bảo trì phức tạp hơn, nhưng chúng giảm đáng kể chi phí thay thế dụng cụ dài hạn trong các ứng dụng nhiều trạm.
Mục lục
Việc thiết lập các tiêu chí thành công cơ bản cho máy ép mặt thẳng đòi hỏi sự tập trung nghiêm ngặt vào việc giảm thiểu độ lệch. Bạn phải duy trì tính song song trượt với bệ dưới tải nặng để tạo ra các bộ phận chính xác. Khung chữ H mang lại độ cứng tổng thể vượt trội so với các thiết kế hở lưng. Cơ chế truyền động bên trong quyết định chính xác độ cứng đó chuyển thành dụng cụ như thế nào. Số lượng các kết nối dẫn động cầu trượt về cơ bản làm thay đổi sự phân bố lực. Khi bạn bước đi trên sàn dập, sự khác biệt giữa một chiếc máy xé khuôn và một chiếc chạy trơn tru thường nằm ở kiến trúc bên trong này.
Máy ép một điểm sử dụng một thanh kết nối nằm ở tâm của thanh trượt để truyền lực. Thiết kế này cung cấp lực mạnh và chính xác cho các hoạt động tập trung như đột bao hình, đúc khuôn và vẽ sâu. Tuy nhiên, do tải trọng tập trung ở một khu vực nên cầu trượt có ít điểm tựa ở các cạnh hơn. Khi xảy ra tải không đồng đều, thanh trượt có thể nghiêng, làm tăng độ mòn dẫn hướng và ảnh hưởng đến độ chính xác của dụng cụ. Do đó, máy ép một điểm phù hợp nhất cho các ứng dụng mà tải vẫn được cân bằng và tập trung.
Máy ép hai điểm sử dụng hai kết nối riêng biệt để phân phối lực trên slide. Thay vì một pitman trung tâm duy nhất, hai thanh kết nối gắn vào bên trái và bên phải của cụm cầu trượt. Hệ thống truyền động thường sử dụng bộ truyền động trục dọc hoặc bánh răng lệch tâm kép. Các cơ chế này đồng bộ hóa hai kết nối một cách hoàn hảo, đảm bảo các hành trình tác động đơn lẻ, đúng thời gian trên một khu vực rộng hơn đáng kể. Phần vương miện của máy ép có một bộ truyền bánh răng lớn hơn nhiều để đảm bảo cả hai pitman chuyển động đồng bộ tuyệt đối.
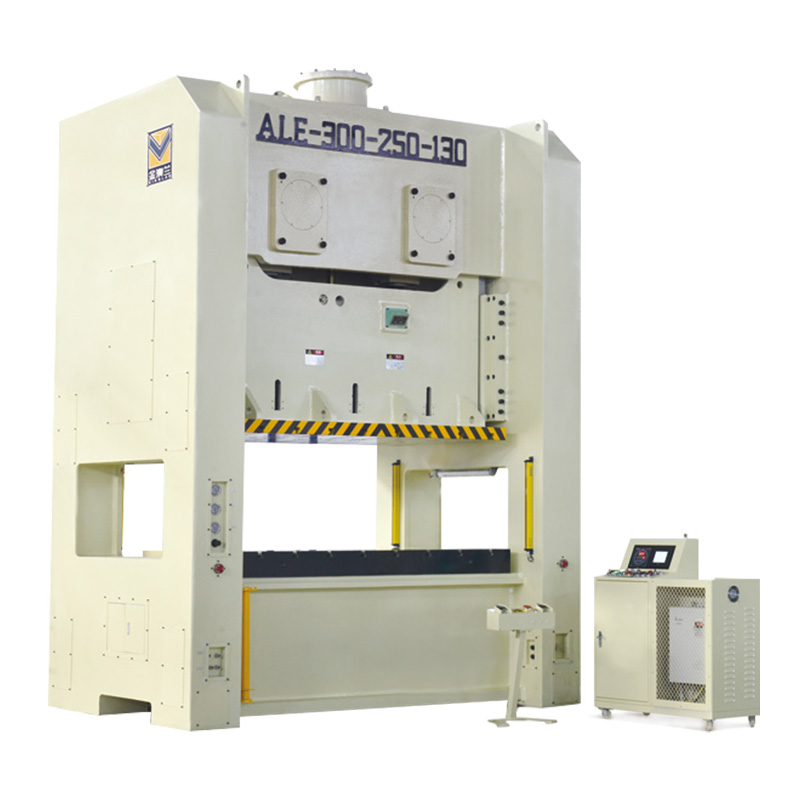
Thiết kế kết nối kép này chống lại khoảnh khắc lật. Nó áp dụng đồng thời áp lực hướng xuống cân bằng ở cả bên trái và bên phải của slide. Khi tải dịch chuyển lệch tâm, kết nối thứ cấp sẽ cung cấp lực cản cần thiết để giữ cho thanh trượt song song với giường. Các cơ sở phụ thuộc nhiều vào Máy ép khung H Double-Point cho các hoạt động đa trạm, dập bộ phận không đối xứng và các ứng dụng giường rộng trong đó các yêu cầu về lực trải rộng trên phạm vi vật lý lớn.
Bằng cách điều khiển thanh trượt từ hai điểm, máy sẽ thu hẹp khoảng cách trên dụng cụ một cách hiệu quả. Hãy nghĩ về nó giống như việc mang một miếng ván ép nặng. Nếu bạn giữ nó ở giữa bằng một tay, nó sẽ lắc lư. Nếu bạn giữ nó bằng hai tay dang rộng, nó vẫn phẳng và ổn định. Thực tế cơ học này làm cho kiến trúc điểm kép trở thành xương sống của dây chuyền dập lũy tiến hiện đại. Trục dọc ngăn ngừa xoắn, đảm bảo bên trái và bên phải của cầu trượt chạm vào điểm chết phía dưới ở cùng một mili giây.
So sánh hai cấu hình này đòi hỏi phải phân tích các số liệu sản xuất và kỹ thuật quan trọng. Bạn phải đánh giá cách mỗi máy ép xử lý ứng suất vật lý, hạn chế về kích thước và ứng dụng lực thô. Chúng tôi sử dụng một bộ tiêu chí cụ thể khi kiểm tra dây chuyền dập để xác định xem máy ép có phù hợp với dụng cụ hay không.
Tính tải trọng lệch tâm tối đa do khuôn cụ thể tạo ra.
Đo kích thước bệ khuôn từ trái sang phải cần thiết để hỗ trợ đầy đủ cho đế khuôn.
Xác định tổng trọng tải cần thiết và cách phân bổ trọng tải đó trên các ga.
Đánh giá đặc tính trọng tải ngược của vật liệu được dập.
Đánh giá không gian vật lý có sẵn cho tự động hóa và loại bỏ phế liệu.
Tải trọng lệch tâm có thể ảnh hưởng đến độ chính xác của máy ép và tuổi thọ dụng cụ. Trong máy ép một điểm, tải không đồng đều tạo ra lực nghiêng trên thanh trượt, làm tăng độ mòn dẫn hướng và có thể gây hư hỏng dụng cụ. Máy ép hai điểm giảm thiểu vấn đề này bằng cách phân bổ lực qua hai điểm kết nối, cải thiện độ ổn định trượt và duy trì sự liên kết tốt hơn trong quá trình dập nhiều trạm. Điều này giúp bảo vệ khuôn dập, giảm mài mòn và cải thiện tính nhất quán của bộ phận.
Việc lựa chọn máy ép không chỉ phụ thuộc vào trọng tải mà còn phụ thuộc vào yêu cầu về kích thước giường. Máy ép một điểm có chiều rộng hạn chế do bộ truyền động trung tâm không thể hỗ trợ hoàn toàn các thanh trượt rộng hơn, điều này có thể gây ra độ lệch và giảm độ chính xác. Máy ép hai điểm phân phối lực thông qua hai kết nối, cho phép kích thước giường lớn hơn trong khi vẫn duy trì sự liên kết trượt. Chúng phù hợp hơn cho các ứng dụng gia công rộng, khuôn dập tiến bộ dài và các ứng dụng dập quy mô lớn.

Tổng trọng tải không quyết định khả năng ép. Máy ép một điểm hoạt động tốt đối với tải trọng tập trung nhưng gặp phải những hạn chế ở trọng tải cao hơn vì điểm truyền động đơn phải xử lý tất cả các lực. Máy ép hai điểm phân phối tải qua hai điểm kết nối, cải thiện độ ổn định và hỗ trợ các khu vực gia công lớn hơn. Ví dụ, máy ép hai điểm nặng 400 tấn có thể truyền lực trên một khuôn dập lũy tiến rộng, duy trì sự liên kết và độ chính xác tốt hơn so với thiết kế một điểm.
Thông số kỹ thuật | Kiến trúc điểm đơn | Kiến trúc điểm đôi |
|---|---|---|
Véc tơ lực | Trục tập trung, hướng xuống đơn | Trục phân tán, hướng xuống kép |
Khả năng mở rộng chiều rộng giường | Giới hạn (thường dưới 48 inch) | Mở rộng (dễ dàng vượt quá 84 inch) |
Xử lý tải lệch tâm | Kém (nguy cơ trượt cao) | Tuyệt vời (sự ổn định bên vốn có) |
Cơ chế truyền động | Pitman đơn, trục khuỷu trước sau | Pitman kép, dẫn động trục dọc |
Ứng dụng chính | Gia công phôi nặng, vẽ sâu, đúc khuôn | Hệ thống khuôn chuyển tiếp, khuôn lũy tiến |
Tiềm năng mặc Gib | Cao nếu chịu tải trọng lệch tâm | Thấp do phân bố lực cân bằng |
Cấu hình máy ép phải phù hợp với yêu cầu về dụng cụ. Sử dụng sai loại máy ép có thể làm giảm độ chính xác, tăng độ mòn khuôn và hạn chế hiệu quả sản xuất.
Máy ép một điểm phù hợp với khuôn một giai đoạn hoặc khuôn nhỏ gọn trong đó tải nằm gần giữa giường. Chúng ít phù hợp hơn cho các khuôn gia công dài vì việc thay đổi vị trí tải có thể gây ra hiện tượng lệch trục trượt và mòn dụng cụ không đều.
Máy ép hai điểm phù hợp hơn cho việc dập liên tục. Thiết kế kết nối kép của chúng giúp phân bổ lực trên toàn bộ thanh trượt, duy trì sự liên kết tốt hơn trong các nguyên công nhiều giai đoạn như đột, tạo hình và đột bao hình.
Độ cứng của máy ép ảnh hưởng trực tiếp đến hiệu suất dụng cụ và độ chính xác của bộ phận. Nếu thanh trượt nghiêng trong quá trình vận hành, các chày và khuôn có thể bị lệch, gây mài mòn nhanh hơn, dụng cụ bị hỏng và các bộ phận không nhất quán.
Máy ép hai điểm cải thiện độ ổn định của slide bằng cách duy trì độ song song tốt hơn. Điều này giúp:
Kéo dài tuổi thọ khuôn
Giảm sát thương cú đấm
Cải thiện độ chính xác kích thước
Tần suất bảo trì thấp hơn
Chuyển động trượt ổn định cũng giúp đạt được các vết cắt sạch hơn và ít gờ hơn trên các bộ phận đã hoàn thiện.
Dây chuyền dập hiện đại thường yêu cầu máy cấp liệu, hệ thống chuyển và loại bỏ phế liệu tự động. Máy ép một điểm có thể có không gian hạn chế cho quá trình tự động hóa phức tạp do diện tích làm việc hẹp hơn.
Máy ép hai điểm cung cấp giường rộng hơn và nhiều không gian lắp đặt hơn cho:
Bộ cấp nguồn servo
Hệ thống chuyển giao
Cảm biến
Thiết bị xử lý bộ phận
Việc phân bổ lực cân bằng cũng cải thiện độ ổn định khi vận hành sản xuất tự động, giúp bảo vệ cả dụng cụ và thiết bị tự động hóa.
Tính toán tải trọng lệch tâm tối đa của khuôn lũy tiến lớn nhất của bạn để xác định độ ổn định ngang cần thiết.
Cài đặt màn hình trọng tải ngược trên thiết bị hiện tại của bạn để thu thập dữ liệu cơ sở chính xác cho thông số kỹ thuật máy in tiếp theo của bạn.
Thực hiện phân tích phần tử hữu hạn (FEA) về phân bố tải dự kiến của bạn để xác định các mômen tới hạn tiềm ẩn trước khi hoàn thiện thiết kế máy in.
Tham khảo ý kiến của kỹ sư ứng dụng máy ép để xem xét bản thiết kế khuôn cụ thể của bạn và xác minh các yêu cầu về kích thước giường.
Đáp: Sự khác biệt chính nằm ở số lượng kết nối dẫn động cầu trượt. Máy ép một điểm sử dụng một kết nối trung tâm, truyền lực tập trung vào giữa giường. Máy ép hai điểm sử dụng hai kết nối, phân bổ lực đều sang bên trái và bên phải để chống lật khi tải trọng lệch tâm.
A: Thật là nản lòng. Khuôn lũy tiến tạo ra tải dịch chuyển, lệch tâm khi vật liệu di chuyển qua các trạm tuần tự. Máy ép một điểm gặp khó khăn trong việc duy trì tính song song của trượt dưới các tải trọng lệch tâm này. Sự mất ổn định này dẫn đến hiện tượng trượt bị lật, gib bị mòn nhanh và dụng cụ bị hỏng.
Đáp: Máy ép hai điểm có khung đúc lớn hơn đáng kể để chứa giường rộng hơn và cơ chế kết nối kép. Điều này làm tăng thêm độ phức tạp cơ học, bao gồm các bánh răng lệch tâm đồng bộ và bộ truyền động trục dọc, làm tăng đáng kể trọng lượng tổng thể của máy, đòi hỏi nền bê tông cốt thép sâu hơn và nặng hơn.
A: Tải lệch tâm tạo ra hiệu ứng đòn bẩy cố gắng nghiêng bàn trượt máy ép. Nếu máy ép không thể chống lại mômen nghiêng này thì tấm trượt sẽ mất tính song song. Điều này buộc các gibs hấp thụ ứng suất ngang, khiến chày đi vào khuôn theo một góc và làm tăng tốc độ mài mòn dụng cụ.
Trả lời: Theo nguyên tắc chung trong ngành, khi kích thước giường từ trái sang phải vượt quá 48 inch thì cần phải cấu hình hai điểm. Ngoài chiều rộng này, một kết nối trung tâm duy nhất không thể hỗ trợ đầy đủ các cạnh bên ngoài của thanh trượt, dẫn đến độ lệch không thể chấp nhận được và chất lượng bộ phận kém.
Trả lời: Không. Trọng tải là đánh giá của khung máy ép tổng thể và hệ thống truyền động, không phải là hệ số nhân của các điểm kết nối. Máy ép hai điểm nặng 400 tấn cung cấp tổng lực 400 tấn, phân bổ trên hai điểm. Tuy nhiên, thiết kế hai điểm có quy mô trọng tải tối đa cao hơn nhiều.
Đáp: Bộ truyền động trục dọc chạy song song với bệ máy ép và chủ yếu được sử dụng trong máy ép điểm kép. Nó đồng bộ hóa hệ thống truyền động lệch tâm kép, đảm bảo cả hai thanh kết nối chuyển động hoàn hảo song song. Sự đồng bộ hóa này đảm bảo lực hướng xuống đều và duy trì tính song song trượt nghiêm ngặt.


