
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-21 Nguồn:Site


Việc lựa chọn kiến trúc máy ép phù hợp đòi hỏi phải cân bằng trọng tải cần thiết với tính linh hoạt trong vận hành. Kỹ thuật quá mức lãng phí không gian sàn, trong khi thông số kỹ thuật kém dẫn đến độ lệch khung và hư hỏng dụng cụ. Các nhà quản lý cơ sở và kỹ sư sản xuất thường gặp khó khăn trong việc xác định ngưỡng chính xác mà máy ép khe hở trở thành một khoản nợ hơn là một tài sản. Bạn liên tục phải đối mặt với vấn đề nan giải này khi so sánh tính linh hoạt của cửa hàng việc làm với sự cứng nhắc về khối lượng lớn. Chúng tôi xây dựng hướng dẫn này để cung cấp khung đánh giá kỹ thuật. Nó giúp bạn xác định khi nào máy tạo khung khoảng cách là giải pháp tối ưu cho xưởng của bạn. Chúng tôi phân tích các hạn chế cơ học, trường hợp sử dụng lý tưởng và hiệu quả hoạt động tổng thể. Bạn sẽ học cách kết hợp các yêu cầu về khuôn với khả năng đóng khung, tránh những sai lệch gây tốn kém. Điều này đảm bảo quá trình lựa chọn thiết bị của bạn dựa vào dữ liệu cứng thay vì phỏng đoán.
Các trường hợp sử dụng tối ưu: Máy ép khung chữ C vượt trội trong các hoạt động yêu cầu truy cập ba mặt, thay đổi công cụ thường xuyên và chạy sản xuất vừa và nhỏ.
Hạn chế về kết cấu: Thiết kế khe hở vốn dễ bị lệch góc (khe hở) dưới tải trọng gần tối đa, khiến nó không phù hợp với khuôn gia công lũy tiến không cân bằng cao hoặc có trọng tải cực lớn.
Hiệu quả về dấu chân và kích thước giường: Chúng có dấu chân nhỏ hơn đáng kể và được tối ưu hóa cho kích thước giường nhỏ hơn so với máy ép thẳng (khung chữ H), lý tưởng cho không gian làm việc nhỏ gọn và bố trí sản xuất di động.
Ứng dụng Sweet Spot: Hiệu quả nhất cho các hoạt động chế tạo kim loại nói chung, đột bao hình, đục lỗ, uốn và tán đinh thường nằm dưới ngưỡng công suất 250 tấn.
Mục lục
Thiết kế khe hở mở cung cấp khả năng tiếp cận tuyệt vời cho dụng cụ và vận hành, nhưng nó có độ cứng thấp hơn so với máy ép khung kín. Do mặt trước của khung không được hỗ trợ nên tải nặng có thể gây ra độ lệch khung và ảnh hưởng đến sự liên kết giữa khung và bệ. Kích thước bệ lớn hơn làm tăng hiệu ứng này, do đó, máy ép khung có khe hở chủ yếu được sử dụng cho các bộ phận nhỏ hơn và các ứng dụng dập nhẹ hơn trong đó tải vẫn ở gần tâm khung.
Máy ép khung khoảng cách tiêu chuẩn thường hoạt động từ 10 đến 250 tấn. Việc vượt quá phạm vi này sẽ làm tăng lực căng của khung và có thể gây ra khe hở, ảnh hưởng đến sự căn chỉnh giữa ram và bộ đệm. Sự sai lệch này có thể dẫn đến độ mòn khuôn không đều, dụng cụ bị hư hỏng và giảm độ chính xác của bộ phận. Các mô hình có trọng tải cao được gia cố có thể xử lý tải trọng lớn hơn nhưng chúng yêu cầu khung lớn hơn và làm giảm lợi thế tiết kiệm không gian của thiết kế khe hở.
Đặc điểm tốc độ và hành trình của kiến trúc này khiến nó trở nên lý tưởng cho việc đột và đột bao hình một trạm. Người vận hành có thể nạp nguyên liệu nhanh chóng từ nhiều góc độ. Ram quay vòng nhanh chóng, thực hiện các tác vụ xóa tốc độ cao trong thời gian ngắn. Hoạt động dập trống tạo ra cú sốc đột ngột đáng kể. Khi chày xuyên qua vật liệu, năng lượng dự trữ trong khung ép sẽ giải phóng ngay lập tức. Khung khe hở hấp thụ trọng tải ngược này khác với máy ép thẳng, thường cần có bộ giảm chấn chuyên dụng nếu chạy gần công suất tối đa.
Kiến trúc mở mang lại lợi thế lớn cho việc giải phóng mặt bằng. Phế liệu dễ dàng rơi ra hoặc có thể được dẫn ra phía sau hoặc hai bên thông qua các máng tùy chỉnh. Điều này ngăn ngừa sự tích tụ phế liệu làm kẹt khuôn hoặc làm hỏng phôi. Loại bỏ phế liệu hiệu quả trực tiếp dẫn đến thời gian hoạt động cao hơn và ít lần dừng bảo trì hơn. Bạn không cần phải thiết kế các hệ thống đổ phế liệu bên trong phức tạp bên trong đế khuôn, điều này giúp đơn giản hóa kỹ thuật chế tạo dụng cụ của bạn.
Quá trình dập ngắn hạn tập trung vào việc thiết lập nhanh và tính linh hoạt trong sản xuất hơn là tốc độ tối đa. Thiết kế mở của máy ép khung có khoảng cách cho phép thay đổi khuôn dễ dàng và tích hợp các hệ thống thay đổi khuôn nhanh, khiến chúng phù hợp với nhiều nhiệm vụ chế tạo hàng loạt nhỏ khác nhau.
Tuy nhiên, những máy ép này có những hạn chế với khuôn dập lũy tiến phức tạp. Tải không đồng đều trên nhiều trạm có thể gây ra hiện tượng lệch trượt, dẫn đến hao mòn dụng cụ và các vấn đề về độ chính xác. Chúng phù hợp hơn cho các hoạt động lũy tiến đơn giản trong đó tải vẫn được cân bằng.
Các ứng dụng uốn và tạo hình thường liên quan đến các phôi lớn hoặc không đều. Thiết kế mở của máy ép khung có khoảng cách cung cấp khả năng tiếp cận tốt hơn để xử lý các bộ phận này. Tuy nhiên, tải không đều là phổ biến nên dụng cụ phải được định vị cẩn thận để duy trì cân bằng lực.
Việc đúc tiền đòi hỏi áp lực cao ở cuối hành trình. Vì điều này tạo ra lực căng khung đáng kể nên người vận hành phải tránh làm máy ép quá tải. Hệ thống giám sát trọng tải giúp kiểm soát lực tạo hình và bảo vệ máy khỏi bị hư hỏng vĩnh viễn.
Các mẫu có trọng tải nhẹ hơn thường được sử dụng trong quá trình lắp ráp chính xác. Vòng bi cọc, đinh tán và ép đòi hỏi lực vừa phải và độ chính xác cao. Dây chuyền sản xuất ô tô và thiết bị phụ thuộc rất nhiều vào các máy này cho các công việc lắp ráp phụ. Mặt trước mở cho phép người vận hành hoặc cánh tay robot đặt các cụm lắp ráp phức tạp vào khu vực khuôn một cách an toàn và nhanh chóng. cụ thể này Các ứng dụng máy ép công suất khung C sẽ tối đa hóa tốc độ và khả năng tiếp cận của máy trong khi vẫn duy trì ở mức thấp hơn ngưỡng lệch tới hạn. Bạn có thể gắn bát tiếp liệu tự động và bảng chỉ số quay trực tiếp vào bộ phận đỡ, tạo thành một ô lắp ráp nhỏ gọn, khép kín.
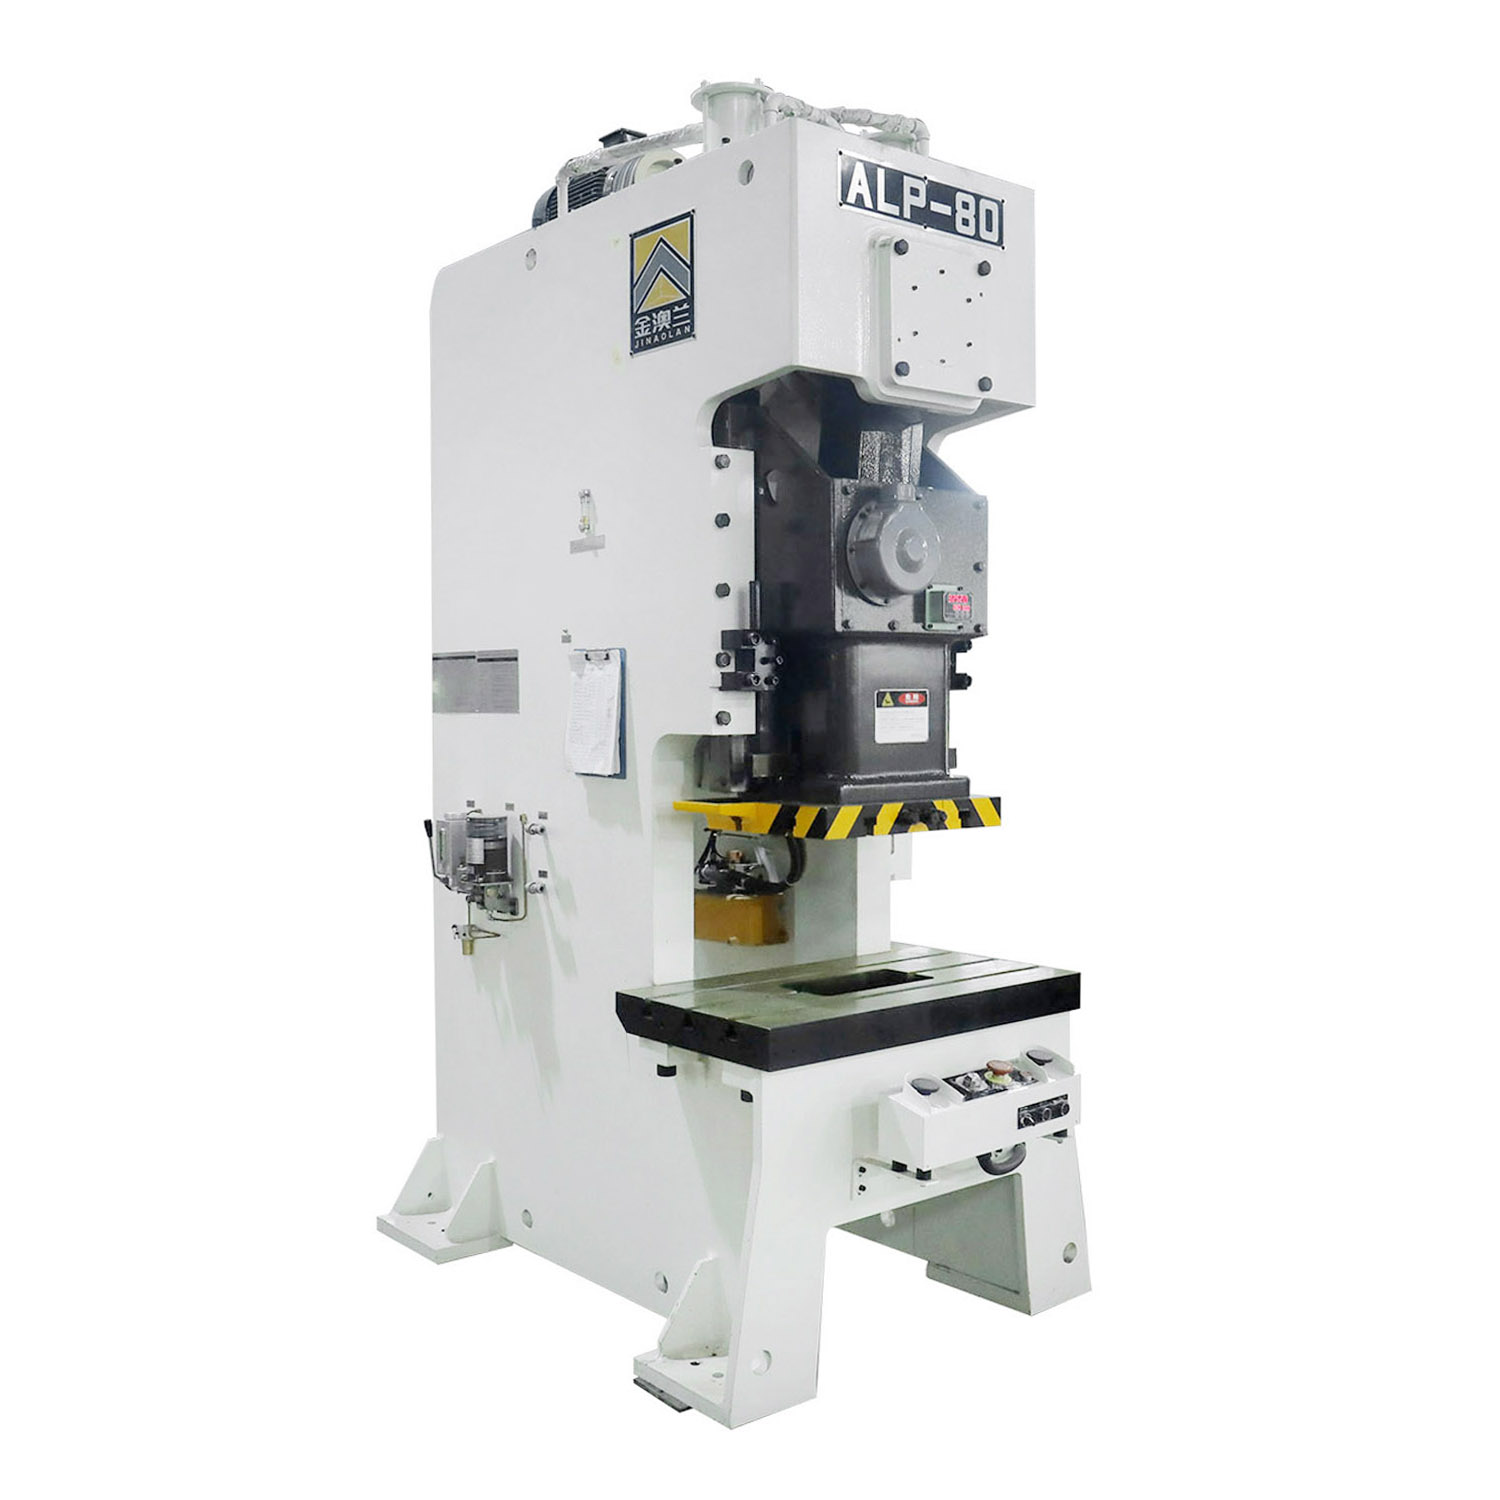

Sự tương phản rõ ràng nhất giữa hai thiết kế này là khả năng tiếp cận. Khung khoảng cách cung cấp quyền truy cập ba mặt. Khung chữ H hạn chế khả năng tiếp cận các cửa sổ bên hẹp và các cửa mở phía trước/phía sau. Khả năng truy cập này ảnh hưởng trực tiếp đến thời gian thiết lập. Các cơ sở thường xuyên thay khuôn sẽ giảm đáng kể nhân công khi sử dụng máy có khe hở. Xe nâng hoặc xe xúc lật có thể tiếp cận từ nhiều góc độ, lái thẳng tới tấm đỡ. Dễ dàng tiếp cận các chốt và kẹp mà không cần dựa vào không gian khuôn kín, tối. Đối với một xưởng sản xuất thực hiện ba hoặc bốn lần thay đổi hàng ngày, tốc độ này là một lợi thế lớn trong hoạt động.
Tải trọng lệch tâm ảnh hưởng đến máy ép khung chữ H và máy ép khung có khoảng cách khác nhau. Máy ép khung chữ H mang lại độ ổn định tốt hơn vì cấu trúc bốn cột hỗ trợ ram từ mọi góc và giảm chuyển động ngang. Máy ép khung có khe hở nhạy cảm hơn với tải không đồng đều, điều này có thể làm tăng áp lực lên khung và hệ thống dẫn hướng. Các ứng dụng dập lớn, công suất lớn thường yêu cầu máy ép khung chữ H, trong khi máy ép khung có khe hở phù hợp hơn với các bộ phận nhỏ hơn và nhu cầu sản xuất nhỏ gọn. Việc chọn cấu trúc phù hợp giúp duy trì độ chính xác, giảm hao mòn dụng cụ và ngăn ngừa khuyết tật bộ phận.
Đánh giá tỷ lệ dấu chân trên trọng tải. Máy có khung khoảng cách có sức mạnh đột phá đáng kể trong một diện tích rất nhỏ. Điều này làm cho chúng trở nên rất hấp dẫn đối với việc tích hợp sản xuất di động. Bạn có thể nhóm nhiều máy ép nhỏ lại với nhau để tạo ra một dây chuyền sản xuất tinh gọn. Khung H có trọng tải tương tự đòi hỏi diện tích lớn hơn nhiều và thường có khoảng sáng gầm xe cao hơn. Việc tích hợp cơ sở đơn giản hơn với các khung khoảng cách. Họ hiếm khi yêu cầu hố móng chuyên dụng hoặc cần cẩu lớn để lắp đặt. Bạn có thể đặt chúng trực tiếp xuống sàn bê tông cốt thép tiêu chuẩn bằng cách sử dụng các giá đỡ cách ly hạng nặng.
Tính năng | Khung C (Khoảng cách mở) | Khung chữ H (Mặt thẳng) |
|---|---|---|
Khả năng tiếp cận | Tuyệt vời (Truy cập ba mặt) | Bị hạn chế (Trụ cột chặn quyền truy cập) |
Độ cứng và độ lệch | Trung bình (Dễ bị hở góc) | Cao (Độ lệch tối thiểu) |
Dấu chân | Nhỏ gọn (Không cần hố) | Lớn (Thường yêu cầu làm móng) |
Quá trình sản xuất lý tưởng | Hỗn hợp cao, khối lượng thấp (HMLV) | Trộn thấp, âm lượng cao |
Độ phức tạp của dụng cụ | Trạm đơn, tiến bộ đơn giản | Phức tạp, đa trạm lũy tiến |
Khả năng tải ngoài trung tâm | Từ nghèo đến khá | Xuất sắc |
Sự thay đổi trong sản xuất quyết định việc lựa chọn thiết bị. Khung khoảng cách ưu tiên môi trường có độ trộn cao, âm lượng thấp (HMLV). Tính linh hoạt trong vận hành là động lực chính ở đây. Một máy duy nhất có thể đục dấu ngoặc vào buổi sáng và đánh đồng xu vào buổi chiều. Tốc độ vốn có của ram tối đa hóa thông lượng cho các hợp đồng ngắn hạn, đa dạng. Các dây chuyền chuyên dụng có khối lượng lớn, dập cùng một bộ phận hàng triệu lần, được hưởng lợi nhiều hơn từ môi trường cứng nhắc, ít mài mòn của máy ép thẳng. Bạn triển khai các lực ép khoảng cách khi sự nhanh nhẹn quan trọng hơn sức mạnh vũ phu, liên tục.
Công thái học cho ăn bằng tay vượt trội hơn rất nhiều trên máy ép khe hở. Người vận hành không cần phải với tới những cột thép nặng. Tầm nhìn tuyệt vời của khu vực gia công, giảm mệt mỏi và cải thiện việc kiểm soát chất lượng. Tích hợp tự động hóa rất đơn giản. Robot, nguồn cấp dữ liệu cuộn và hệ thống đẩy bộ phận tự động dễ dàng nằm gọn trong vỏ máy. Bạn có thể lắp bộ cấp liệu servo ở một bên, băng tải phế liệu ở phía sau và để mở phía trước để tiếp cận bảo trì mà không bị xung đột về không gian.
Độ lệch vốn có của khung khoảng cách ảnh hưởng đến tuổi thọ của dụng cụ. Dụng cụ cacbua có độ bền chặt rất giòn. Nếu khung ép bị hở khi chịu tải, chày và khuôn sẽ hơi lệch một chút. Điều này làm sứt mẻ cacbua và phá hủy dụng cụ. Bạn phải khớp thiết kế khuôn với khung ép. Nếu bạn phải chạy các bộ phận có độ chính xác cao trên Máy ép nguồn khung C , hãy sử dụng khuôn được dẫn hướng mạnh. Các chốt dẫn hướng lớn và các ống lót ổ bi bên trong bộ khuôn sẽ hấp thụ một số lực ngang. Dẫn hướng khuôn bên trong này bảo vệ các cạnh cắt khỏi độ lệch góc của máy ép, chuyển gánh nặng căn chỉnh từ gib máy ép sang đế khuôn.
Một cách thực tế để giảm khoảng cách khung là tránh chạy máy ép hết công suất. Duy trì giới hạn an toàn, chẳng hạn như sử dụng máy ép lớn hơn trọng tải yêu cầu, giúp giảm độ lệch và kéo dài tuổi thọ thiết bị. Việc lắp đặt thiết bị giám sát trọng tải có thể phát hiện tình trạng quá tải và dừng máy khi vượt quá giới hạn cho phép. Đối với các ứng dụng đòi hỏi khắt khe, việc sửa đổi thanh giằng có thể cải thiện độ cứng của khung trong khi vẫn duy trì tính linh hoạt của thiết kế khe hở.
Yêu cầu bảo trì phụ thuộc vào hệ thống truyền động. Máy ép cơ cần kiểm tra thường xuyên bộ ly hợp, phanh, bánh đà, điểm bôi trơn và thời gian an toàn. Máy ép thủy lực yêu cầu giám sát xi lanh, mức áp suất và tình trạng dầu. Bất kể loại hệ thống nào, các dấu hiệu ban đầu như rung bất thường, tiếng ồn bất thường, rò rỉ dầu hoặc mòn dẫn hướng quá mức cần được giải quyết nhanh chóng để ngăn ngừa hư hỏng thiết bị và thời gian ngừng hoạt động.
Thiết kế mở ba mặt đặt ra những thách thức an toàn độc đáo. Người vận hành có nhiều điểm tiếp cận khu vực nguy hiểm. Tích hợp an toàn nghiêm ngặt là bắt buộc. Rèm sáng phải che khu vực làm việc của người vận hành chính. Bạn có thể định cấu hình những thứ này cho Khởi tạo thiết bị cảm biến hiện diện (PSDI) nếu quy định của địa phương cho phép, tăng tốc các thao tác thủ công. Bộ điều khiển bằng hai tay đảm bảo tay của người vận hành không chạm vào dụng cụ trước khi thanh nén hạ xuống. Tấm bảo vệ cứng, chẳng hạn như tấm chắn polycarbonate hoặc lưới thép, phải chặn lối vào các bên và phía sau của không gian khuôn. Việc đáp ứng các tiêu chuẩn OSHA và ANSI đòi hỏi một cách tiếp cận toàn diện để bảo vệ toàn bộ phạm vi mở.
Đánh giá đầu tư thiết bị đòi hỏi phải xem xét việc phân bổ nguồn lực và tác động của cơ sở vật chất. Dấu chân phía trước và các yêu cầu lắp đặt của khung khoảng cách thường thấp hơn so với máy ép thẳng có trọng tải tương đương. Rào cản gia nhập thấp hơn này sẽ giải phóng tài nguyên cho công cụ, hệ thống QDC hoặc thiết bị tự động hóa tốt hơn. Tính linh hoạt lâu dài mang lại giá trị hoạt động liên tục. Một máy duy nhất có thể xử lý rất nhiều hình dạng và vật liệu của bộ phận. Khả năng thích ứng này đảm bảo máy hiếm khi ở trạng thái không hoạt động, tối đa hóa tỷ lệ sử dụng sàn xưởng của bạn.
Tính toán lợi tức đầu tư phải tính đến số giờ lao động tiết kiệm được và thời gian hoạt động của máy. Đo thời gian chính xác cần thiết để thay khuôn trên máy ép khung đóng so với máy ép khe hở. Thực hiện các nguyên tắc Trao đổi trong một phút (SMED). Nhân số phút tiết kiệm đó với tỷ lệ lao động của cửa hàng của bạn và sau đó với số lần thay đổi mỗi năm. Hiệu suất tăng lên nhanh chóng. Khả năng đấu thầu các hợp đồng ngắn hạn, đa dạng làm tăng mật độ lịch trình sản xuất của bạn. Bạn có thể thiết lập công việc càng nhanh thì cơ sở của bạn càng trở nên cạnh tranh hơn trong việc sản xuất hàng loạt nhỏ.
Dưới đây là các bước tiếp theo có thể áp dụng cho cơ sở của bạn:
Kiểm tra quá trình sản xuất hiện tại của bạn để xác định tần suất thay đổi khuôn và trọng tải trung bình cần thiết.
Tính toán chính xác tải lệch tâm và độ song song giữa bệ với ram cần thiết cho các khuôn phức tạp nhất của bạn để loại trừ rủi ro lệch.
Đo diện tích sàn sẵn có của bạn để xác định xem liệu bố cục khung khoảng cách nhỏ gọn có cho phép quy trình sản xuất di động hiệu quả hơn hay không.
Tham khảo ý kiến của nhà sản xuất máy ép để chạy thử nghiệm giám sát trọng tải cụ thể trên ứng dụng nặng nhất của bạn trước khi hoàn tất việc lựa chọn thiết bị.
A: Phạm vi tiêu chuẩn nằm trong khoảng từ 10 đến 250 tấn. Vật lý kết cấu hạn chế trọng tải cao hơn vì thiết kế mặt trước mở đóng vai trò như một đòn bẩy. Lực đẩy vượt quá 250 tấn thường gây ra độ lệch góc không thể chấp nhận được. Mặc dù các mẫu xe tùy chỉnh hiếm hoi có trọng lượng lên tới 400 tấn nhưng chúng yêu cầu lượng thép gia cố lớn, điều này làm mất đi lợi ích tiết kiệm không gian.
A: Có, nhưng chỉ dành cho những khuôn dập lũy tiến ngắn hoặc đơn giản. Chiều dài giường hạn chế hạn chế số lượng trạm. Độ lệch góc vốn có dưới tải có thể gây ra sự mài mòn liên kết hoặc không đồng đều trong các dụng cụ gia công tiến bộ có dung sai chặt chẽ và lâu dài. Khung chữ H được ưu tiên nhiều cho công việc tiến triển phức tạp.
Trả lời: Khoảng trống là do tính chất vật lý của thiết kế mặt trước mở. Khi thanh nén ép xuống phôi, một lực bằng nhau sẽ đẩy khung ép lên. Không có các trụ phía trước để giữ cấu trúc lại với nhau, nửa trên của khung hơi cong lên và lùi về phía sau dưới trọng tải tối đa.
Đáp: Khung chữ C có mặt trước và mặt bên mở, mang lại khả năng tiếp cận tuyệt vời cho người vận hành và thay đổi công cụ nhanh chóng. Máy ép khung chữ O, hay máy ép thẳng, có cấu trúc vòng kín với bốn trụ góc. Khung chữ O mang lại độ cứng vượt trội và độ lệch góc bằng 0 nhưng hạn chế khả năng tiếp cận khu vực dụng cụ.
Đáp: Máy ép thủy lực thường tốt hơn cho việc vẽ sâu. Chúng có thể cung cấp lực đầy đủ, không đổi trong toàn bộ chiều dài hành trình. Máy ép cơ chỉ đạt trọng tải tối đa ở phần dưới cùng của hành trình, có thể làm rách kim loại trong quá trình kéo sâu, liên tục.
Trả lời: Những máy ép này phải được neo chắc chắn để tránh việc đi lại do rung động khi vận hành. Chúng thường được bắt vít vào tấm bê tông cốt thép bằng bu lông neo chịu lực cao. Các giá đỡ cách ly rung hoặc các miếng đệm cân bằng chuyên dụng thường được lắp đặt giữa chân máy ép và sàn để hấp thụ chấn động.


