
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-21 Nguồn:Site


Việc dập các bộ phận lớn, không đối xứng là một thách thức kỹ thuật nghiêm trọng. Bạn phải quản lý trọng tải cực lớn trên các khu vực giường rộng mà không ảnh hưởng đến độ song song của trượt hoặc chất lượng bộ phận. Khi tạo hình các tấm thân ô tô, vỏ thiết bị hoặc các bộ phận hàng không vũ trụ lớn, lực cần thiết hiếm khi tập trung hoàn hảo dưới thanh nén. Tải trọng lệch tâm này tạo ra áp lực lớn lên cấu trúc máy ép. Nếu bạn xác định không đúng hệ thống treo, lực lệch tâm sẽ dẫn đến mài mòn khuôn sớm, dung sai bộ phận không thể chấp nhận được và hư hỏng thiết bị nghiêm trọng.
Giải quyết vấn đề này đòi hỏi phải đánh giá sự khác biệt về cấu trúc cơ bản giữa các kiến trúc máy in. Việc lựa chọn máy ép bốn điểm so với máy ép hai điểm quyết định khả năng hoạt động lâu dài, tuổi thọ của dụng cụ, khả năng tương thích tự động hóa và hiệu quả tổng thể của thiết bị. Việc chọn cấu hình phù hợp đảm bảo rằng thanh trượt vẫn song song với bộ phận đỡ ngay cả trong những khoảnh khắc nghiêng nghiêm trọng, bảo vệ an toàn cho cả dụng cụ và khung ép.
Tính song song khi chịu tải: Máy ép bốn điểm cung cấp khả năng chống trượt vượt trội trong quá trình tải lệch tâm nghiêm trọng, khiến nó trở thành bắt buộc đối với các bộ phận lớn, không đối xứng.
Giới hạn về kích thước giường: Máy ép hai điểm thường tối ưu cho kích thước giường từ trái sang phải lên tới 120-144 inch; vượt quá điều này thường đòi hỏi một kiến trúc bốn điểm để ngăn chặn độ lệch.
Chiến lược công cụ & tự động hóa: Khuôn chuyển đa trạm có tải trọng không cân bằng nặng ở hai đầu giường ép, cũng như tự động hóa bằng robot yêu cầu cửa sổ mở lớn, yêu cầu cơ chế hỗ trợ góc của hệ thống bốn điểm.
Khả năng vẽ sâu: Hệ thống bốn điểm mang lại sự ổn định vượt trội khi tích hợp các đệm khuôn lớn cần thiết để vẽ sâu các tấm ô tô hoặc thiết bị lớn.
Chi phí so với khả năng: Mặc dù máy ép bốn điểm yêu cầu đầu tư ban đầu cao hơn đáng kể và bảo trì phức tạp, nhưng nó làm giảm đáng kể tỷ lệ hao mòn và phế liệu dụng cụ trong các ứng dụng bảng lớn.
Mục lục
Hệ thống treo báo chí giữ cho thanh trượt và chốt được căn chỉnh chính xác trong quá trình dập. Nó phân bổ lực tạo hình đồng đều và giảm biến dạng dưới tải nặng.
Trong quá trình dập, vật liệu sẽ đẩy lùi vào slide. Tải cân bằng dễ xử lý hơn nhưng các bộ phận lớn hoặc phức tạp thường tạo ra lực không đồng đều. Hệ thống treo giúp duy trì sự ổn định và bảo vệ dụng cụ.
Máy ép hai điểm sử dụng hai kết nối truyền động để di chuyển nắp trượt. Thiết kế này mang lại sự ổn định tốt cho các hoạt động dập tiêu chuẩn khi tải trọng tương đối cân bằng.
Các ứng dụng phổ biến:
Chết lũy tiến
Bộ phận dập tiêu chuẩn
Quy trình sản xuất cân bằng
Máy ép hai điểm dựa vào hệ thống dẫn hướng để giảm chuyển động trượt khi chịu tải. Chúng tiết kiệm chi phí và phù hợp cho nhiều ứng dụng dập chung.
Máy ép bốn điểm sử dụng bốn kết nối truyền động nằm gần các góc của nắp trượt. Thiết kế này cung cấp sự hỗ trợ tốt hơn và cải thiện độ ổn định trong quá trình tải nặng lệch tâm.
Thuận lợi:
Căn chỉnh slide tốt hơn
Khả năng chống chịu lực không đồng đều cao hơn
Thích hợp cho các bộ phận lớn và phức tạp
Máy ép bốn điểm thường được sử dụng để vẽ sâu và dập tấm lớn. Hệ thống truyền động tiên tiến của họ cung cấp khả năng kiểm soát lực mạnh hơn nhưng yêu cầu đồng bộ hóa và bảo trì phức tạp hơn.
Cơ chế truyền động | Ứng dụng chính | Đặc điểm phân phối lực lượng | Tác động cấu trúc |
|---|---|---|---|
Trục khuỷu tiêu chuẩn | Đột dập, tạo hình nông, khuôn dập tiến bộ tốc độ cao. | Cung cấp trọng tải cực đại rất gần điểm chết dưới (BDC). | Chịu sự xoắn xoắn dưới tải trọng lệch tâm cực lớn. |
Bánh răng lệch tâm | Vẽ sâu, tạo hình tấm lớn, khuôn chuyển nặng. | Duy trì trọng tải cao hơn trong hành trình (ví dụ: 1/2 inch so với BDC). | Loại bỏ hiện tượng xoắn trục khuỷu; cung cấp độ cứng kết cấu lớn. |
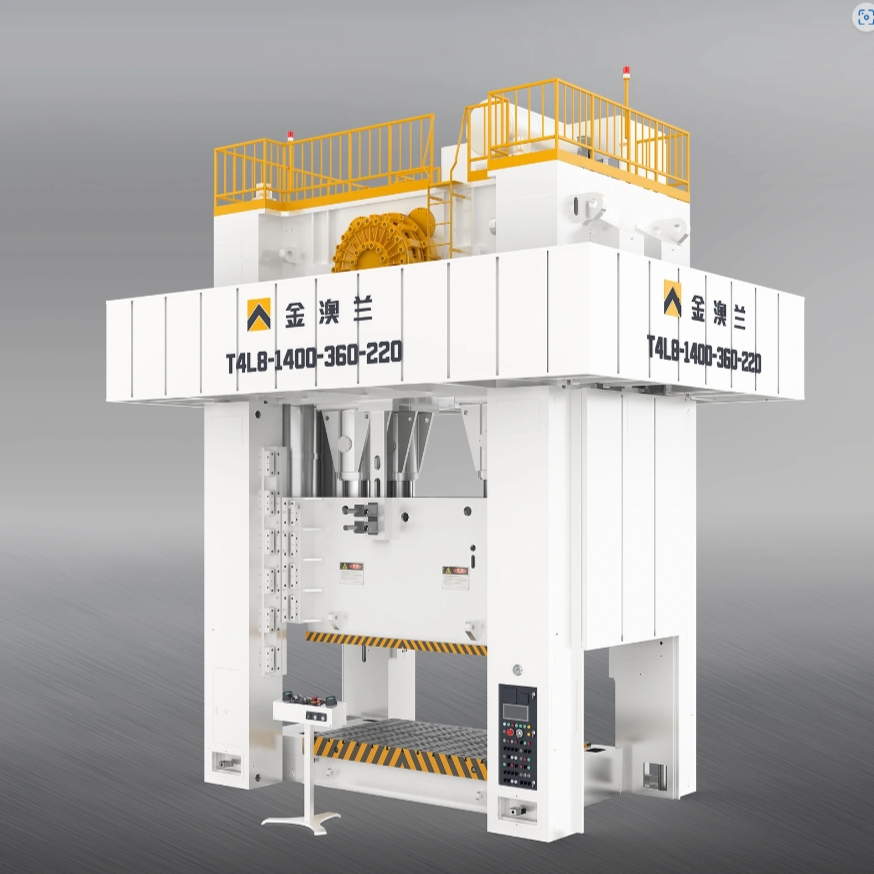
Các bộ phận lớn vốn đã tạo ra tải trọng lệch tâm. Hãy xem xét việc hình thành một tấm cửa ô tô. Khuôn có thể yêu cầu vẽ sâu ở một đầu để tạo thành khung cửa sổ, trong khi đầu kia chỉ yêu cầu cắt nông cho mép cửa. Độ dày vật liệu, độ sâu kéo và trọng tải yêu cầu thay đổi đáng kể trên không gian khuôn. Sự phân bổ lực không đồng đều này thách thức tính toàn vẹn về cấu trúc của máy ép.
Tải không đồng đều có thể gây ra hiện tượng trượt trượt và giảm độ chính xác khi dập. Khi lực tập trung vào một bên của khuôn, thanh trượt có thể mất sự liên kết song song với chốt.
Máy ép hai điểm chủ yếu dựa vào hệ thống dẫn hướng để điều khiển chuyển động trượt. Dưới tải nặng lệch tâm, các bộ phận dẫn hướng chịu ứng suất và mài mòn nhiều hơn.
Theo thời gian, độ hở tăng lên có thể làm giảm độ chính xác căn chỉnh và ảnh hưởng đến chất lượng bộ phận.
Máy ép bốn điểm sử dụng bốn kết nối truyền động để cân bằng tốt hơn các lực không đồng đều. Các điểm hỗ trợ giúp duy trì tính song song của trượt mà không chỉ dựa vào hệ thống dẫn hướng.
Điều này làm cho máy ép bốn điểm phù hợp với:
Bộ phận dập lớn
Tấm ô tô
Ứng dụng tạo hình nặng
Vẽ sâu đòi hỏi phải kiểm soát chính xác dòng vật liệu. Đệm khuôn cung cấp áp lực hướng lên trên để giúp ngăn ngừa nếp nhăn và vết nứt trong quá trình tạo hình.
Đệm lớn tạo ra lực cản đáng kể chống lại sự trượt. Thiết kế máy ép bốn điểm xử lý các lực này tốt hơn vì thanh trượt nhận được sự hỗ trợ từ nhiều điểm, duy trì bề mặt tạo hình ổn định hơn.
Căn chỉnh trượt kém có thể ảnh hưởng đến cả tuổi thọ dụng cụ và chất lượng bộ phận hoàn thiện.
Các vấn đề thường gặp bao gồm:
Thiệt hại cú đấm: Sai lệch làm tăng căng thẳng cho các dụng cụ xỏ lỗ.
Mòn khuôn: Căn chỉnh không chính xác gây ra ma sát và làm hỏng dụng cụ nhanh hơn.
Dòng nguyên liệu không đồng đều: Kiểm soát áp suất kém có thể gây ra khuyết tật hình thành.
Các bộ phận bị nứt: Việc tạo hình không đúng cách có thể dẫn đến nứt hoặc rách.
Sự cố tự động hóa: Chuyển động trượt có thể cản trở hệ thống chuyển tải.
Tỷ lệ phế liệu cao hơn: Nhiều bộ phận bị lỗi làm tăng chi phí sản xuất.
Duy trì căn chỉnh trượt thích hợp giúp kéo dài tuổi thọ khuôn, cải thiện tính đồng nhất của sản phẩm và giảm thời gian ngừng hoạt động.
Việc lựa chọn kiến trúc chính xác đòi hỏi phải có sự đánh giá kỹ thuật nghiêm ngặt. Các kỹ sư phải so sánh hai hệ thống theo các số liệu sản xuất quan trọng để đảm bảo máy phù hợp với yêu cầu về dụng cụ. Bạn không thể chỉ nhìn vào tổng trọng tải; bạn phải đánh giá cách máy ép xử lý trọng tải đó trên các kích thước vật lý của nó.
Chỉ số kỹ thuật | Máy ép hai điểm | Máy ép bốn điểm |
|---|---|---|
Giới hạn chiều rộng giường tiêu chuẩn | Lên đến 144 inch | 144 inch đến hơn 300 inch |
Khả năng tải ngoài trung tâm | Trung bình (phụ thuộc nhiều vào gibs) | Cao (dựa vào pitman ở góc) |
Độ ổn định từ trước ra sau | Bị giới hạn bởi chiều rộng pitman | Hỗ trợ góc tuyệt vời |
Kích thước cửa sổ tự động hóa | Tiêu chuẩn (thường hạn chế các robot lớn) | Quá khổ (lý tưởng cho hệ thống truyền 3 trục) |
Loại dụng cụ lý tưởng | Trung tâm Progressive Dies | Khuôn chuyển & bảng điều khiển lớn |
Ngưỡng kỹ thuật quyết định giới hạn thực tế của thiết kế máy in. Máy ép hai điểm trở nên không phù hợp về mặt cấu trúc khi kích thước từ trái sang phải vượt quá khoảng 144 inch. Ngoài chiều rộng này, khoảng cách giữa hai pitman trở nên quá lớn. Đường trượt chắc chắn sẽ bị cong ở giữa khi chịu tải nặng, bất kể vật đúc dày đến mức nào.
Kích thước từ trước ra sau cũng đóng một vai trò quan trọng. Giường rộng từ trước ra sau hầu như luôn cần phải ấn bốn điểm. Kết nối hai điểm không thể cung cấp đủ độ cứng trên nền sâu. Thanh trượt sẽ nghiêng về phía trước hoặc phía sau nếu tải dịch chuyển khỏi đường tâm chính xác. Ví dụ, việc dập một vỏ thiết bị lớn cần có bệ sâu để chứa trạm kéo, nên bắt buộc phải có cấu hình bốn điểm.
Đường cong lệch làm nổi bật sự khác biệt giữa hai hệ thống. Các nhà sản xuất máy ép đánh giá độ lệch theo phần nghìn inch trên mỗi foot chiều dài giường. Dưới tải lệch tâm định mức tối đa, cầu trượt hai điểm có đường cong lệch dốc hơn ở các góc không được đỡ. Vật liệu bị biến dạng nhẹ và tính song song bị ảnh hưởng, dẫn đến các vấn đề về dụng cụ đã đề cập trước đó.
Khoảng trống của Gib cho biết mức độ trượt có thể nghiêng trước khi khung dừng nó. Máy ép bốn điểm làm giảm ứng suất ngang đặt lên hệ thống dẫn hướng. Vì các kết nối ở các góc giữ cho thanh trượt phẳng nên các gib chỉ hướng dẫn chuyển động thẳng đứng thay vì chống lại các lực lật nghiêm trọng. Điều này giúp kéo dài tuổi thọ của khung máy ép, giảm tần suất điều chỉnh gib và duy trì dung sai chặt chẽ hơn sau nhiều thập kỷ sử dụng nhiều.
Khuôn chuyển thể hiện thử nghiệm cuối cùng về độ ổn định của máy ép. Trong hoạt động vận chuyển, các bộ phận riêng lẻ di chuyển từ trạm này sang trạm khác trên giường thông qua các thanh chuyển tự động. Trạm một có thể thực hiện việc rút sâu cần 800 tấn, trong khi trạm năm thực hiện việc cắt tỉa cuối cùng chỉ cần 50 tấn. Điều này tạo ra sự mất cân bằng tải lớn từ trái sang phải.
Bản chất không cân bằng này đòi hỏi sự ổn định bốn điểm. Tải trọng lệch tâm lớn tại trạm vẽ sẽ làm nghiêng mạnh một đường trượt hai điểm. Cơ chế hỗ trợ góc của hệ thống bốn điểm sẽ hấp thụ trọng tải cục bộ này, giữ cho toàn bộ đường trượt song song để các trạm cắt tỉa hoạt động trơn tru. Nếu các đầu trượt trong máy ép chuyển, thời gian của các thanh chuyển sẽ không đồng bộ với không gian khuôn, dẫn đến nạp sai.
Những cái chết lũy tiến đưa ra một kịch bản khác. Máy ép hai điểm thường đủ cho các ứng dụng liên tục vì dải liên tục cân bằng tải trên giường. Tuy nhiên, các khuôn dập lũy tiến hạng nặng dập thép dày, cường độ cao trên các bệ rộng vẫn có thể yêu cầu cấu trúc bốn điểm để tránh cong tâm và quản lý trọng tải ngược nghiêm trọng (đột phá) được tạo ra khi đột các vật liệu dày.

Công nghệ dập hiện đại phụ thuộc rất nhiều vào tự động hóa. Sự khác biệt về cấu trúc trong khung ép cho thấy bạn có thể tích hợp các hệ thống robot dễ dàng như thế nào. Máy ép bốn điểm thường có các thanh thẳng đứng rộng hơn nhiều để chứa các pitman góc lớn và bánh răng lệch tâm.
Những cột thẳng đứng rộng hơn này cho phép mở cửa sổ lớn hơn. Cửa sổ lớn tạo điều kiện tích hợp dễ dàng hơn các hoạt động chuyển bộ phận bằng rô-bốt, băng tải loại bỏ phế liệu lớn và hệ thống thay khuôn nhanh tự động (QDC). Máy ép hai điểm thường có cửa sổ hẹp hơn, hạn chế kích thước của thiết bị tự động hóa có thể đi qua khung. Khi chỉ định máy ép cho dây chuyền hoàn toàn tự động, khoảng trống cửa sổ cũng quan trọng như kích thước giường.
Đánh giá kiến trúc máy in đòi hỏi phải có cái nhìn xa hơn việc lắp đặt ban đầu. Dấu chân hoạt động lâu dài, độ phức tạp của việc bảo trì và các yêu cầu về năng lượng ảnh hưởng lớn đến khả năng tồn tại của dây chuyền dập. Bạn phải tính đến thực tế vật lý của việc xây dựng nhà ở và bảo trì những cỗ máy khổng lồ này.
Máy ép lớn đòi hỏi nền móng lớn. Vương miện bốn điểm nặng hơn và rộng hơn đáng kể so với vương miện hai điểm. Khối lượng kết cấu bổ sung này đòi hỏi hố móng sâu, cốt thép bê tông rộng và hệ thống cách ly rung động chuyên dụng. Máy ép bốn điểm nặng 2000 tấn có thể cần một hố sâu 20 feet, được lót bằng bê tông cốt thép chắc chắn và có máy bơm bể phốt để thu hồi dầu.
Giải phóng mặt bằng trên cơ sở là một yếu tố quan trọng khác. Chiều cao vượt trội của bộ truyền động bánh răng lệch tâm bốn điểm thường đòi hỏi phải nâng mái nhà xưởng hoặc đào hố sâu hơn để giữ cho chiều cao của đường chuyền phù hợp. Việc lắp đặt máy ép bốn điểm bao gồm cần cẩu giàn chuyên dụng và hệ thống hậu cần phức tạp để điều khiển núm vặn lớn, trụ thẳng đứng và các vật đúc trượt vào đúng vị trí. Cơ sở phải có năng lực kết cấu để hỗ trợ các hoạt động gian lận này.
Độ phức tạp của việc bảo trì tăng theo số lượng bộ phận chuyển động. Hệ thống bốn điểm có số lượng kết nối, chốt cổ tay, vòng bi và bánh răng nhiều gấp đôi so với hệ thống hai điểm. Các đội bảo trì phải bôi trơn, giám sát và cuối cùng là xây dựng lại gấp đôi các bộ phận. Cơ chế điều chỉnh trượt cũng phức tạp hơn, đòi hỏi phải có bộ truyền động xích hoặc bánh răng đồng bộ để đảm bảo cả bốn vít pitman điều chỉnh đồng thời mà không bị bó buộc.
Tuy nhiên, sự phức tạp cơ học này lại mang lại tuổi thọ cho dụng cụ. Sự song song cứng nhắc của hệ thống bốn điểm làm giảm đáng kể độ mài mòn của khuôn. Các cú đấm giữ được độ sắc nét lâu hơn và các phần khuôn tránh bị lõm. Việc giảm bảo trì khuôn và thời gian ngừng hoạt động của máy in ngoài kế hoạch thường bù đắp cho nhu cầu bảo trì cơ khí cao hơn của chính máy ép. Bạn dành nhiều thời gian hơn để bảo trì máy ép nhưng lại mất ít thời gian hơn đáng kể để kéo các khuôn ra ngoài để sửa chữa khẩn cấp.
Công nghệ điều khiển bằng servo làm thay đổi bối cảnh máy ép cơ học truyền thống. Động cơ servo mô-men xoắn cao thay thế các bánh đà và bộ ly hợp lớn của máy ép cơ học tiêu chuẩn. Máy ép servo bốn điểm đại diện cho giải pháp tối ưu cho các bộ phận lớn, phức tạp, kết hợp độ cứng kết cấu với khả năng kiểm soát hành trình vô hạn.
Công nghệ servo cung cấp khả năng điều khiển trượt chưa từng có kết hợp với cấu hình hành trình có thể lập trình. Bạn có thể làm chậm quá trình trượt xuống chính xác tại điểm va chạm, thực hiện nhiều cú đánh ở cuối hành trình và tối ưu hóa tốc độ kéo cho thép cường độ cao tiên tiến. Khi kết hợp với hệ thống treo bốn điểm, máy ép servo mang lại khả năng song song hoàn hảo và độ linh hoạt tạo hình vô hạn, loại bỏ hoàn toàn chấn động khi va chạm trong khi vẫn duy trì toàn bộ trọng tải.
Để đảm bảo lựa chọn máy ép tối ưu và sự sẵn sàng của cơ sở, hãy thực hiện các bước tiếp theo sau:
Tiến hành phân tích toàn diện trọng tải và tải trọng ngoài tâm của các khuôn nặng nhất, phức tạp nhất bằng cách sử dụng dữ liệu sản xuất hiện có.
Đo kích thước giường từ trái sang phải và từ trước ra sau cần thiết để phù hợp với hệ thống vận chuyển tự động lớn nhất và máng hứng phế liệu.
Lắp đặt màn hình trọng tải 4 kênh trên thiết bị hiện tại của bạn để xác định mức độ nghiêm trọng của tải lệch tâm trên sàn phân xưởng của bạn.
Đánh giá tỷ lệ phế liệu hiện tại và nhật ký bảo trì khuôn để xác định các vấn đề tái diễn do lật nắp trượt hoặc mòn gib.
Lên lịch đánh giá kỹ thuật kỹ thuật để đưa ra các yêu cầu tạo hình cụ thể của bạn cho thiết kế khung ép và hệ thống treo phù hợp.
Đáp: Thông thường, khi kích thước từ trái sang phải vượt quá 120-144 inch hoặc khi kích thước từ trước ra sau cực kỳ rộng, cần có hỗ trợ góc để tránh hiện tượng cong trượt.
Đáp: Có, nhưng chỉ dành cho các bộ phận nhỏ hơn khi tải lệch tâm ở trạm đầu tiên và trạm cuối cùng không vượt quá khả năng chịu tải lệch tâm định mức và cường độ gib của máy ép.
Đáp: Nó làm cho thanh trượt bị lật, tạo lực ngang lớn lên các gib, làm mòn không đều các kết nối của pitman và cuối cùng có thể làm nứt khung ép hoặc thanh trượt.
Đáp: Đệm khuôn lớn tạo ra lực hướng lên rất lớn trong quá trình kéo sâu. Máy ép bốn điểm phân phối lực phản lực này đồng đều hơn trên bốn kết nối góc của nó, ngăn không cho trượt trượt lên ở giữa, đây là một rủi ro đối với máy ép hai điểm rộng.
Đáp: Về mặt cơ học thì có, do có gấp đôi các kết nối, bánh răng và vòng bi. Tuy nhiên, nó thường làm giảm chi phí bảo trì tổng thể bằng cách kéo dài tuổi thọ khuôn một cách đáng kể.
Trả lời: Có, chúng tôi khuyên bạn nên trang bị màn hình trọng tải 4 kênh để đảm bảo tải được phân bổ trong giới hạn an toàn trên cả bốn kết nối, ngăn ngừa tình trạng quá tải tiềm ẩn.
Trả lời: Cấu hình bốn điểm và hai điểm hầu như chỉ được tìm thấy ở máy ép cạnh thẳng, vì máy ép khung khoảng cách (khung C) có cấu trúc không phù hợp với trọng tải lớn và kích thước giường được thảo luận ở đây.


