
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-21 Nguồn:Site


Khi quy mô sản xuất vượt quá ngưỡng 200 tấn, máy dập tiêu chuẩn sẽ gặp phải những hạn chế vật lý nghiêm trọng. Độ lệch góc và khuôn bị mài mòn sớm nhanh chóng. Điều này phá hủy độ chính xác của bộ phận và làm tăng ngân sách bảo trì. Thách thức kỹ thuật tập trung vào việc duy trì dung sai chi tiết chặt chẽ. Bạn cũng phải bảo vệ các khuôn dập lũy tiến đắt tiền trong các ứng dụng đột quỵ liên tục trong đó việc tải lệch tâm là không thể tránh khỏi. Việc dựa vào thiết bị khung mở cho vật liệu khổ lớn dẫn đến hỏng dụng cụ và tỷ lệ phế liệu không thể chấp nhận được.
Để giải quyết những lỗi cấu trúc này, máy ép công suất khung chữ H trở thành một nhu cầu tuyệt đối cần thiết cho hoạt động sản xuất công suất cao. Việc đánh giá thiết bị này chuyển trọng tâm từ các yêu cầu về trọng tải đơn giản sang phân tích toàn diện về độ cứng của khung và các biên dạng động học. Việc nâng cấp lên kiến trúc khung kín sẽ thay đổi căn bản cách cơ sở dập xử lý các lực nén cực lớn và các hoạt động tạo hình đa trạm phức tạp.
Độ cứng kết cấu quyết định tuổi thọ của khuôn: Thiết kế bốn trụ khép kín của khung H giúp loại bỏ hiện tượng 'nghiêng' và độ lệch góc vốn có ở máy ép khung C, trực tiếp kéo dài tuổi thọ của khuôn dập lũy tiến phức tạp.
Xử lý vượt trội các tải trọng lệch tâm: Cấu trúc khung đối xứng và hệ thống dẫn hướng trượt tiên tiến (ví dụ: gibs 8 điểm) duy trì tính song song ngay cả khi chịu tải trọng lệch tâm nghiêm trọng trong quá trình dập nhiều trạm.
Điều kiện tiên quyết về nền móng và cơ sở: Máy ép công suất khung H có trọng tải lớn yêu cầu đầu tư cơ sở hạ tầng đáng kể, bao gồm móng hố bê tông chuyên dụng, cách ly rung và khoảng trống cần cẩu trên cao phù hợp.
Giá trị dài hạn so với CapEx trả trước: Mặc dù chi phí vốn ban đầu cao hơn đáng kể so với các giải pháp thay thế mở lại, ROI được thực hiện thông qua việc giảm tỷ lệ phế liệu, tái chế khuôn ít hơn và số hành trình mỗi phút (SPM) duy trì cao hơn trong các ứng dụng khổ lớn.
Mục lục
Việc dập có trọng tải lớn tạo ra ứng suất cơ học cực lớn cho cả máy và dụng cụ. Thành công trong việc dập công suất cao đòi hỏi một nền tảng kết cấu có khả năng hấp thụ các lực này mà không ảnh hưởng đến độ chính xác về kích thước của bộ phận hoàn thiện. Khi bạn đẩy máy ép đến giới hạn của nó, bạn sẽ bộc lộ mọi điểm yếu trong quá trình đúc và lắp ráp nó.
Chúng tôi thấy ba điểm hỏng hóc cơ học chính trong môi trường dập nặng. Đầu tiên, khoảng cách khung làm thay đổi góc vào cú đấm. Thứ hai, chuyển động trượt ngang quá mức làm cho chày mài mòn ma trận khuôn. Thứ ba, cú va chạm mạnh làm gãy các bộ phận ép bên trong. Bạn phải loại bỏ những rủi ro này khỏi quy trình trước khi cuộn dây đầu tiên được cấp điện.

Máy ép khung OBI và C cung cấp khả năng tiếp cận khuôn tuyệt vời nhưng có độ cứng thấp hơn khi chịu tải nặng. Khi hoạt động gần công suất tối đa, khung mở có thể biến dạng nhẹ, gây ra sai lệch chày và khuôn, mài mòn dụng cụ nhanh hơn và giảm độ chính xác của bộ phận.
Máy ép khung H sử dụng cấu trúc bốn cột khép kín để phân bổ lực đều trên khung. Thiết kế này giảm thiểu độ lệch, duy trì tính song song của trượt và đảm bảo hiệu suất dập ổn định hơn trong các hoạt động có trọng tải cao.
Đặc điểm kỹ thuật | C-Frame (Mở lưng) Bấm | Máy ép khung chữ H (Mặt thẳng) |
|---|---|---|
Thiết kế khung | Mặt trước mở, đúc hoặc hàn hình chữ C | Kết cấu 4 trụ khép kín |
Hồ sơ lệch | Độ lệch góc ("miệng cá sấu" há hốc) | Độ giãn dài theo chiều dọc đối xứng (duy trì tính song song) |
Công suất trọng tải | Thông thường giới hạn ở mức tối đa 200-300 tấn | Cân hiệu quả từ 200 đến hơn 3000 tấn |
Tác động cuộc sống chết | Tăng tốc độ mài mòn do sai lệch cú đấm | Kéo dài tuổi thọ khuôn nhờ sự căn chỉnh chặt chẽ giữa các khuôn |
Truy cập công cụ | Truy cập ba mặt (trước, trái, phải) | Hạn chế ở cửa sổ phía trước/phía sau và cửa sổ bên cụ thể |
Hoạt động đột bao hình, đặc biệt là với vật liệu AHSS, tạo ra lực đảo ngược mạnh khi vật liệu bị vỡ. Sự giải phóng năng lượng đột ngột này tạo ra tải sốc có thể làm hỏng khung, dụng cụ và thanh trượt nếu máy ép không đủ độ cứng.
Máy ép khung H được thiết kế để hấp thụ các tác động này thông qua các kết cấu thép nặng, mão gia cố và khung thanh giằng dự ứng lực. Cấu trúc cứng nhắc này làm giảm độ rung, bảo vệ hệ thống dụng cụ và cải thiện độ tin cậy trong các hoạt động đột bao hình lực cao.
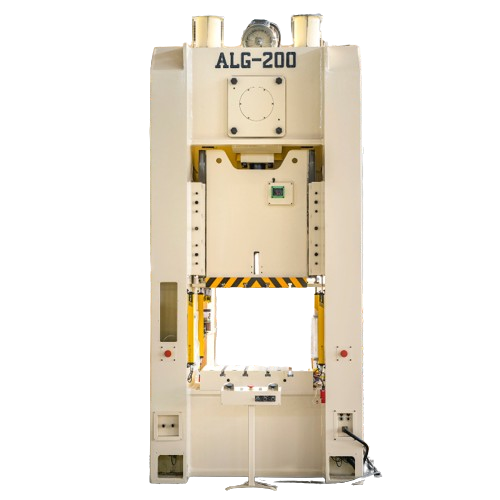
Độ cứng kết cấu của khung chỉ bằng một nửa phương trình. Cơ chế truyền động quyết định lực tác dụng lên vật liệu như thế nào. Điều này xác định sự phù hợp của máy in đối với các ứng dụng cụ thể. Việc chọn công nghệ truyền động chính xác sẽ tối ưu hóa tốc độ đột quỵ và quản lý các yêu cầu tạo hình riêng biệt của các kim loại khác nhau.
Truyền động trục khuỷu tiêu chuẩn được sử dụng rộng rãi cho các ứng dụng dập thông thường vì chúng mang lại tốc độ cao và hiệu suất đáng tin cậy. Tuy nhiên, ở mức tải cao, lực góc từ thanh kết nối có thể tạo ra áp lực bên lên các thanh trượt, làm tăng độ mài mòn.
Bộ truyền động bánh răng lệch tâm phù hợp hơn cho các ứng dụng chịu tải nặng và vẽ sâu. Chúng truyền lực trực tiếp hơn qua khung máy ép, cung cấp mô-men xoắn cao hơn trong hành trình tạo hình đồng thời giảm tải trọng bên trên thanh trượt. Điều này cải thiện độ ổn định, bảo vệ hệ thống dẫn hướng và hỗ trợ các hoạt động đòi hỏi tải trọng cao.
Hệ thống truyền động liên kết điều chỉnh chuyển động trượt bằng cách làm chậm tốc độ tạo hình trong hành trình làm việc và tăng tốc độ quay trở lại. Điều này làm giảm tác động lên khuôn, cải thiện dòng nguyên liệu trong quá trình kéo sâu và duy trì hiệu quả sản xuất cao. Máy ép servo thậm chí còn cung cấp khả năng kiểm soát tốt hơn bằng cách sử dụng động cơ có thể lập trình để điều chỉnh cấu hình hành trình, cho phép các chức năng như dừng đáy cho các quy trình tạo hình đặc biệt. Chúng cũng cải thiện hiệu quả sử dụng năng lượng và giảm hao mòn cơ học thông qua điều khiển chuyển động được tối ưu hóa.
Việc lựa chọn máy ép khung chữ H công suất cao đòi hỏi thông số kỹ thuật của máy phải phù hợp với yêu cầu sản xuất. Máy ép phù hợp phải cung cấp đủ lực, độ ổn định và độ chính xác để hỗ trợ dụng cụ và vật liệu. Lựa chọn sai có thể dẫn đến chất lượng bộ phận kém, khuôn bị mòn quá mức hoặc ngừng sản xuất.
Lựa chọn máy ép phụ thuộc vào trọng tải tối đa. Trọng tải đại diện cho lực tối đa mà máy có thể tạo ra, trong khi công suất năng lượng xác định mức độ hiệu quả của máy ép có thể duy trì lực trong suốt hành trình.
Đối với các ứng dụng dập sâu và tạo hình nặng, việc chỉ chọn máy ép theo trọng tải có thể gây ra hiệu suất không đủ. Các kỹ sư cũng nên xem xét:
Lực tạo hình cần thiết
Nhu cầu năng lượng trong đột quỵ
Kích thước và trọng lượng khuôn
Mở rộng sản xuất trong tương lai
Kích thước của bệ và đệm phải hỗ trợ đầy đủ cho khuôn để tránh tải không đồng đều. Không gian xả phế liệu thích hợp cũng rất quan trọng để tránh tích tụ vật liệu và bảo vệ dụng cụ.
Hệ thống dẫn hướng trượt duy trì sự liên kết giữa khuôn trên và khuôn dưới trong quá trình dập.
Hệ thống dẫn hướng 4 điểm tiêu chuẩn hỗ trợ trượt ở bốn góc và hoạt động tốt khi tải trọng cân bằng. Tuy nhiên, nó có thể có những hạn chế khi chạy các khuôn lũy tiến lớn với sự phân bổ lực không đồng đều.
Hệ thống gib 8 điểm cung cấp hỗ trợ bổ sung theo cả hướng trái-phải và trước-sau. Điều này cải thiện độ ổn định trượt, duy trì sự liên kết của chày và khuôn, đồng thời giảm mài mòn trong các hoạt động dập phức tạp.
Lợi ích của việc hướng dẫn 8 điểm:
Chịu được tải trọng lệch tâm tốt hơn
Cải thiện độ chính xác của bộ phận
Sống lâu hơn
Hiệu suất dập lũy tiến ổn định hơn
Máy ép khung chữ H hiện đại được thiết kế cho dây chuyền sản xuất tự động. Cấu trúc cứng nhắc và khu vực làm việc lớn cho phép tích hợp dễ dàng với:
Bộ cấp nguồn servo
Máy ép tóc
Hệ thống chuyển giao
Thiết bị xử lý robot
Trước khi lựa chọn máy ép, nhà sản xuất nên đánh giá:
Chiều cao dòng thức ăn
Kích thước mở vật liệu
Hệ thống truyền thông tự động hóa
Yêu cầu về không gian chuyển nhượng
Tích hợp thích hợp đảm bảo định vị vật liệu chính xác và sản xuất tốc độ cao ổn định đồng thời giảm lỗi cấp liệu và hư hỏng dụng cụ.
Các lĩnh vực sản xuất cụ thể thúc đẩy nhu cầu về máy ép thẳng công suất cao. Trong ngành công nghiệp ô tô, việc chuyển đổi sang xe điện đòi hỏi phải dập các bộ phận kết cấu lớn. Khay pin và giá đỡ khung gầm được gia cố yêu cầu kích thước bệ lớn và độ cứng kết cấu đặc biệt. Bạn phải duy trì dung sai chặt chẽ cần thiết cho quá trình hàn bằng rô-bốt tự động ở hạ nguồn. Nếu bộ phận được dập có độ đàn hồi hoặc sai lệch kích thước quá mức, rô-bốt hàn sẽ không tạo được hồ quang.
Sự chuyển đổi sang các vật liệu nhẹ hơn, cứng hơn về cơ bản đã thay đổi vật lý dập. Hợp kim nhôm cấp hàng không vũ trụ và AHSS yêu cầu trọng tải tạo hình cao hơn đáng kể. Chúng tạo ra lực lượng xuyên qua bạo lực. Chỉ Máy ép điện khung H được gia cố chắc chắn mới có khối lượng kết cấu và độ chính xác dẫn hướng cần thiết để xử lý các vật liệu tiên tiến này. Cố gắng đóng dấu AHSS trên máy ép khung mở, cũ hơn sẽ làm hỏng máy theo thời gian.
Việc lựa chọn máy ép khung H công suất cao đòi hỏi phải cân bằng giữa chi phí thiết bị, hiệu quả sản xuất và lợi ích vận hành lâu dài. Quyết định này không chỉ liên quan đến việc mua máy mà còn liên quan đến việc cải thiện hiệu suất của dụng cụ, giảm thời gian ngừng hoạt động và tối ưu hóa toàn bộ quy trình sản xuất.
Máy ép khung chữ H thẳng yêu cầu đầu tư ban đầu cao hơn máy ép khung C nhỏ hơn. Chi phí bao gồm mua máy, vận chuyển, lắp đặt và chuẩn bị nền móng.
Tuy nhiên, cấu trúc khung chắc chắn hơn giúp giảm độ lệch trượt và cải thiện khả năng căn chỉnh theo khuôn. Điều này giúp kéo dài tuổi thọ khuôn, giảm việc sửa chữa dụng cụ và giảm tỷ lệ phế liệu trong quá trình sản xuất dài hạn.
Đối với các nhà sản xuất sử dụng khuôn dập lũy tiến đắt tiền, độ chính xác và độ ổn định được cải thiện có thể giúp tiết kiệm đáng kể tuổi thọ của máy.
Máy ép khung C giúp truy cập dễ dàng hơn để thay đổi dụng cụ, trong khi máy ép khung H tập trung nhiều hơn vào độ cứng và hiệu suất tải cao. Do cấu trúc khép kín của chúng, máy ép khung chữ H có thể yêu cầu thiết bị tiên tiến hơn để xử lý khuôn nặng.
Để nâng cao hiệu quả chuyển đổi, nhà sản xuất có thể tích hợp:
Hệ thống thay khuôn nhanh (QDC)
Kẹp khuôn thủy lực
Máy nâng khuôn khí nén
Hệ thống hỗ trợ lăn
Các giải pháp này giúp giảm thời gian thiết lập và cho phép một máy ép khung chữ H xử lý nhiều tác vụ sản xuất một cách hiệu quả.
Việc lựa chọn đúng nhà sản xuất cũng quan trọng như việc lựa chọn thông số kỹ thuật của máy. Máy ép trọng tải cao thường được tùy chỉnh theo yêu cầu sản xuất, có nghĩa là việc lập kế hoạch dự án phải xem xét thời gian kỹ thuật, sản xuất, lắp đặt và thử nghiệm.
Một nhà cung cấp đáng tin cậy nên cung cấp:
Hỗ trợ kỹ thuật trong quá trình lựa chọn máy
Sự sẵn có của phụ tùng
Hỗ trợ cài đặt
Hướng dẫn bảo trì
Hỗ trợ dịch vụ dài hạn
Hỗ trợ sau bán hàng mạnh mẽ giúp giảm thời gian ngừng hoạt động ngoài dự kiến và đảm bảo hoạt động ổn định của các bộ phận quan trọng như hệ thống bôi trơn, bộ ly hợp và phanh cũng như hệ thống thủy lực.
A: Sự khác biệt chính là thiết kế cấu trúc. Khung C có mặt trước mở, cho phép tiếp cận dụng cụ dễ dàng nhưng bị lệch góc dưới tải trọng cao. Khung chữ H có thiết kế bốn trụ khép kín giúp loại bỏ độ lệch này, duy trì sự song song nghiêm ngặt giữa cầu trượt và giường trong quá trình vận hành.
Trả lời: Các nhà sản xuất thường chuyển sang máy ép thẳng khi hoạt động vượt quá 200 đến 300 tấn. Vượt quá ngưỡng này, những hạn chế vật lý của thiết kế khung mở gây ra độ lệch quá mức, dẫn đến sự mài mòn khuôn nhanh chóng và dung sai bộ phận không thể chấp nhận được.
Trả lời: Bằng cách loại bỏ độ lệch góc, máy ép đảm bảo chày luôn luôn đi vào khoang khuôn một cách hoàn toàn thẳng. Sự căn chỉnh chặt chẽ này ngăn chày cọ xát với ma trận khuôn, giảm đáng kể độ mài mòn, ngăn ngừa hiện tượng cắt cạnh và kéo dài thời gian giữa các lần mài cần thiết.
Trả lời: Máy ép trọng tải lớn yêu cầu nền móng bê tông chuyên dụng, cách ly. Điều này bao gồm việc đào hố, đổ khối quán tính bê tông cốt thép và lắp đặt các tấm giảm chấn hoặc bộ cách ly lò xo để ngăn chặn sóng xung kích làm hỏng sàn nhà xưởng và các thiết bị lân cận.
A: Vâng, chúng được thiết kế đặc biệt cho việc đó. Cấu trúc bốn trụ đối xứng, kết hợp với các hệ thống dẫn hướng tiên tiến như gib 8 điểm, hạn chế chuyển động trượt theo chiều ngang và chiều dọc. Điều này giúp thanh nén không bị nghiêng khi các khuôn liên tục tác dụng lực không đồng đều lên giường.
Đáp: Hệ thống gib 8 điểm thu giữ slide ở cả bốn góc, điều khiển chuyển động theo cả hướng từ trước ra sau và từ trái sang phải. Hướng dẫn toàn diện này cung cấp khả năng căn chỉnh đột xuất vượt trội so với các hệ thống 4 điểm tiêu chuẩn, điều này rất quan trọng đối với công cụ đa trạm, phức tạp.


